Soluciones de envasado de polvo: cómo adaptar una línea a su polvo. Clases de comportamiento, formatos de envase, modos de fallo y qué debe medirse en su propio producto en polvo antes de que nadie fije una tolerancia.
Ir directo al grano — envíenos las especificaciones de su polvo y de su envase →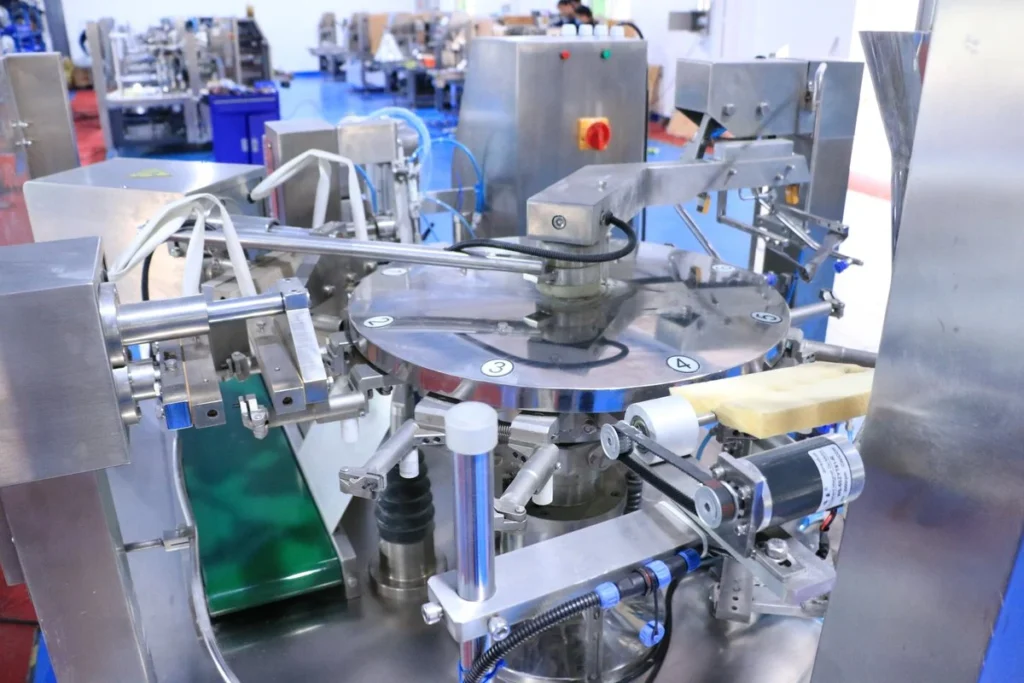
Autoría de
Hellena Ji, Responsable de Ventas Internacionales
Plazo de fabricación
15–30 días laborables en fábrica (EXW)
Países atendidos
Más de 80 países atendidos
Dosificación de polvo
Máquinas para polvo en cuatro arquitecturas
El envasado de polvo en 60 segundos
Una solución de envasado de polvo es una línea, no una máquina: un cabezal dosificador, la tolva y la alimentación que lo mantienen abastecido, un formato de envase, una transferencia con poco polvo hacia ese envase y una forma de demostrar el peso entregado. La arquitectura que necesita la decide lo que hace su polvo — no cómo se llama.
La mayoría de las consultas sobre polvo acaban en uno de cinco lugares. Encuentre el suyo antes de leer el resto.
| Si usted está… | Empiece aquí |
|---|---|
| no está seguro de que su producto sea siquiera un problema de polvo — granos, un líquido bombeable, comprimidos o sacos a granel | ¿Es realmente un problema de envasado de polvo? |
| seguro de que es polvo, pero no sabe qué clase de máquina | Empiece por lo que hace su polvo y A qué arquitectura apunta su envase |
| busca café, especias, proteína o detergente en polvo por su nombre | ¿Qué máquina para su polvo? |
| ya tiene una línea que se desvía, genera polvo o tiene fugas | Dónde fallan realmente las líneas de polvo |
| listo para informar a un proveedor | Qué hay que medir y Qué determina realmente su presupuesto |
Esta guía trata solo de polvos. Si su producto es granulado, consulte nuestra visión general de las envasadoras de granulados; para líquidos y salsas, consulte nuestra visión general de las envasadoras de líquidos en bolsa.
Casi toda consulta empieza con el nombre de un ingrediente, y ese nombre no es un criterio de aceptación suficiente. El mismo producto se comporta de forma distinta tras un cambio en la distribución del tamaño de partícula, la humedad, el tiempo de residencia, la compactación o la aireación.
Por eso esta guía le ofrece una tabla de orientación basada primero en el comportamiento, los modos de fallo que encuentra una línea de polvo y cómo se distingue cada uno, y lo que debe medirse en su muestra antes de ofrecer una tolerancia. Siguen el orden en que se especifica una máquina para polvo: qué hace su polvo, cuál es el envase, qué lo dosifica, qué se mide. El árbol de especificación de polvo de cuatro puertas es nuestro propio marco, no un estándar del sector; la lógica que lo precede es nuestra guía de selección de máquinas.
¿Es realmente un problema de envasado de polvo?
Gran parte de lo que llega etiquetado como consulta de polvo es otro problema:
- Los granulados discretos no son polvo — un granulado de flujo libre y un polvo fino cohesivo no son el mismo problema (según la guía publicada de VTOPS).
- Los líquidos y las pastas son dosificación de fluidos, fuera del alcance de esta página; los comprimidos y las cápsulas son dosis contadas en las que un dosificador de polvo entrega una cantidad a granel. El llenado de cápsulas duras y los blísteres son procesos farmacéuticos que no fabricamos.
- El café necesita primero una pregunta: molido o en grano. Los granos enteros son granulados discretos y no pasan por un dosificador de tornillo; las cápsulas, los pods y las bolsitas de goteo (drip bags) son arquitecturas distintas; el grano entero trae necesidades de válvula de desgasificación y de inyección de nitrógeno.
- Un alimentador no es un dosificador. El transporte lleva el material a la máquina; el dosificador decide cuánto acaba en el envase. Una línea necesita ambos.
- Los envases minoristas y los sacos a granel son dos líneas distintas. Los sacos de boca abierta y de válvula detrás de un paletizador son una clase que no fabricamos; el encajado y el paletizado van después del llenado primario.
- Bolsa prefabricada o film en bobina es una verdadera bifurcación, comparada en bolsa prefabricada frente a film en bobina; los stick packs y las bolsas minoristas se diferencian por el número de pistas, lo que cambia toda la máquina.
- El polvo alimentario o químico trae a la mesa la ficha de datos de seguridad, el polvo combustible y ATEX — una puerta que se sitúa antes de hablar de la máquina.
Terminología, porque los proveedores la expresan de forma distinta: una máquina de llenado dosifica la dosis; una máquina de envasado forma, manipula y sella el envase; y una línea de envasado es ambas más la automatización que las rodea. Nuestras envasadoras horizontales flow pack están hechas para artículos discretos, no para polvo.
Si su producto son granos enteros, un líquido bombeable o un comprimido contado, esta página no es la adecuada — y si es un saco de boca abierta de 25 kg con un paletizador detrás, es una clase de línea distinta de los envases minoristas que fabricamos.
Empiece por lo que hace su polvo, no por cómo se llama
La fluidez es una propiedad del sistema, no una etiqueta permanente: surge del polvo junto con la geometría de la tolva, el estado de tensiones, el entorno y el método de alimentación. Las clases siguientes se solapan en lugar de excluirse, por lo que las etiquetas de flujo libre y de flujo no libre no son un criterio de aceptación suficiente.
Cada proveedor clasifica la dosificación de polvo de forma distinta; nosotros describimos el comportamiento y después las configuraciones que realmente fabricamos.
Nada de esta tabla es una capacidad de la máquina — es una lista de lo que hace más difícil cada comportamiento y de dónde se manifiesta en su planta.
| Comportamiento | Lo que se ve en planta | Qué cambia aguas arriba del dosificador | Qué cambia en el sellado | Qué significa para su línea |
|---|---|---|---|---|
| De flujo libre | Se descarga por gravedad en cuanto se abre la salida. | Los finos de muy buen flujo pueden vaciarse por la salida salvo que el utillaje ofrezca un corte. | — | El hardware de dosificación no es la parte difícil; lo difícil es el utillaje de corte. |
| Cohesivo | Forma un arco sobre la salida; el centro se vacía mientras los laterales se quedan. | La gravedad deja de rellenar el dispositivo dosificador, y un tornillo desabastecido por un puente o una chimenea no puede dosificar. | — | Lo que hay que resolver es la tolva y la alimentación, no un cabezal dosificador más caro. |
| Aireado | Sigue saliendo cuando el accionamiento se detiene; pierde el control tras una recarga. | Lo decisivo es si el gas arrastrado puede salir del lecho con la rapidez suficiente; la descarga continuada tras detenerse el tornillo es flushing. | — | La desaireación, el utillaje de corte, el control del nivel de carga y la agitación forman parte del sistema de dosificación, no son accesorios de este. |
| Higroscópico | Llena bien cuando está fresco y después se degrada tras el almacenamiento o la exposición; acumulación en las paredes y aumento del par tras una parada. | El apelmazamiento sigue la secuencia absorción de humedad → formación de puentes líquidos → mayor cohesión, lo que cambia todo el comportamiento de alimentación. | Llegan grumos apelmazados a la zona de sellado. | La respuesta es el control del entorno y del almacenamiento, no un motor más grande. |
| Polvoriento | Nube de polvo en el punto de llenado; polvo en la zona de sellado. | “Polvoriento” significa tendencia a arrastrar aire y es independiente de la cohesión; una caída libre larga arrastra más. | Arrastre por caída libre más aire desplazado que devuelve finos hacia arriba desde el envase. | Llenado de abajo arriba o de caída baja más extracción equilibrada — la extracción no debe llevarse el producto dosificado. |
| Abrasivo | El desgaste aparece en tornillos, tubos, rodamientos, transiciones y salidas. | La geometría desgastada del conjunto tornillo-tubo se convierte por sí sola en un problema de dosificación. | — | Evalúe el transporte y el llenado como un único circuito de desgaste, no como dos compras. |
| Mezcla / multicomponente | El peso total es correcto mientras la composición se desvía. | La segregación se produce tras el transporte y la vibración, antes del envase. | — | Un peso bruto correcto no es una mezcla correcta — un producto multicomponente necesita un ensayo de composición, no un control de peso. |
Son puntos de partida de ingeniería, no garantías.
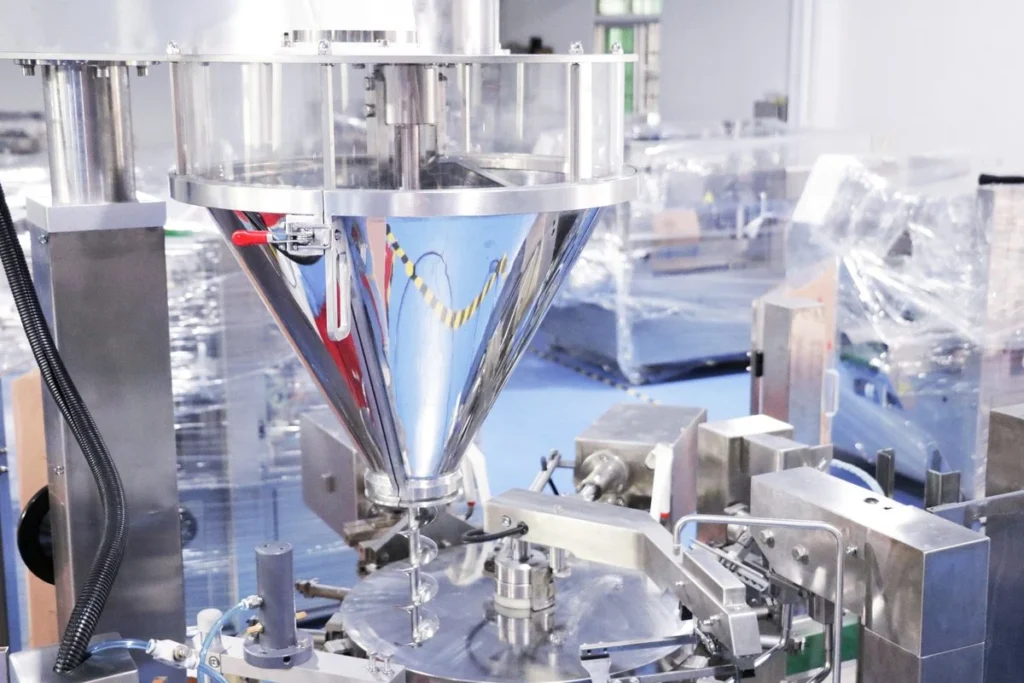
¿Por qué importa la densidad aparente en el envasado de polvo?
Porque un método volumétrico de lazo abierto entrega un volumen: la masa que llega al envase es ese volumen multiplicado por la densidad aparente en ese instante. La densidad varía con el asentamiento, la aireación, la absorción de humedad, la recarga y la compactación, de modo que el peso varía con ella aunque nada cambie en la máquina.
Segunda consecuencia: las dimensiones de la bolsa se calculan con una densidad asentada, pero la densidad en el momento del llenado rara vez está asentada — así que un envase puede tener el peso correcto y aun así sobrellenar su bolsa. La dosificación por tornillo frente a pesadora se desglosa en cómo se comparan las dos.
¿Qué máquina de llenado es la mejor para polvo fino o de flujo no libre?
Los polvos finos y de flujo no libre suelen necesitar transporte positivo en lugar de descarga por gravedad — hay que mover el material, no dejarlo caer. La dosificación por vasos tiene dificultades con el polvo cohesivo: la cámara se llena de forma incompleta, el material se adhiere y la descarga varía.
La dosificación por desplazamiento positivo no arregla una tolva que forma puentes — un tornillo desabastecido no puede dosificar, por muy bueno que sea el servo. Qué principio de dosificación gana con su producto es una comparación en sí misma — comparamos lado a lado la dosificación por pesadora y por tornillo en una guía aparte. Si su material es un granulado de flujo libre y no un polvo, empiece en cambio por las envasadoras de granulados.
A qué arquitectura apunta su envase
La lógica general que parte del formato se aplica a toda clase de producto y se expone en la guía de elección; esta sección añade lo que cambia el polvo. El envase decide la arquitectura; el polvo decide lo exigente que es el funcionamiento. Una vez fijada la arquitectura, el índice completo de envasadoras enumera cada modelo por familia.
No clasificamos estas cuatro. Cada una fabrica un envase distinto, y cada una dificulta algo distinto del polvo.
| Si su envase es | La arquitectura que lo fabrica | Lo que el polvo dificulta aquí | Dónde no la recomendaríamos | Máquinas ShengWei |
|---|---|---|---|---|
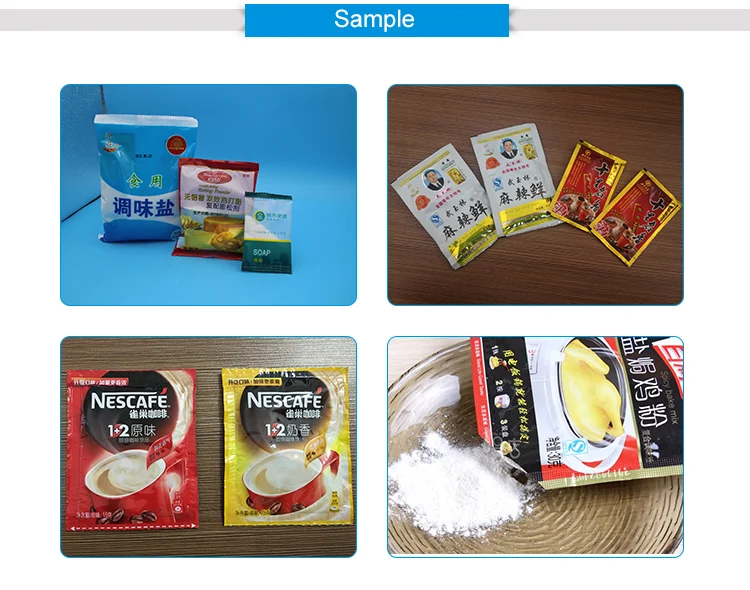
| Bolsas prefabricadas terminadas — stand up, con cremallera, planas — con pesos de llenado medios a grandes, en varios estilos de bolsa | Llenadora rotativa de bolsas prefabricadas | Apertura de la bolsa, polvo en el punto de llenado y polvo arrastrado a la boca de la bolsa que después entra en el sellado — el llenado se hace sobre una bolsa abierta. | Un único estilo de bolsa con una producción continua muy alta, donde el coste de la bolsa y el ritmo de toma y colocación marcan el límite. | Envasadora de polvo (SW-L200 / L250 / L320), para bolsas stand up entre otros formatos |
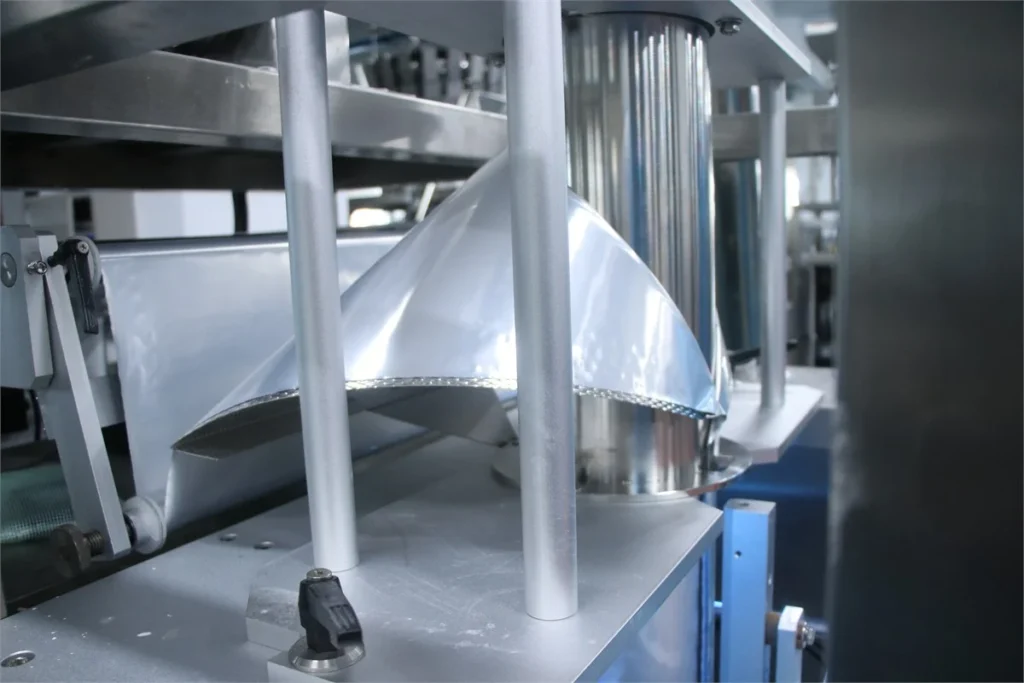
| Bolsas minoristas formadas a partir de film en bobina, con pesos de llenado medios a grandes | Envasadora vertical monopista de formado, llenado y sellado con dosificación por tornillo | Altura de caída y transferencia dentro del tubo formador; el diseño de la bajante es lo que une el dominio de dosificación con el de sellado. | Dosis individuales muy pequeñas, donde se agotan el tubo formador y el ancho mínimo de film. | Envasadora monopista de polvo (SW-420E–820E), dentro de la gama monopista |
| Sobres pequeños y monodosis a partir de film en bobina, con sellado central o de tres lados | Envasadora vertical de bolsas pequeñas de formado, llenado y sellado con dosificación por tornillo | La dosis es pequeña, así que la perturbación de la recarga y el cambio del nivel de carga pesan proporcionalmente más en cada envase. | Pesos de llenado minoristas grandes; mezclas de grueso y fino con granulados. | Envasadora vertical de polvo con dosificador de tornillo sinfín y sellado central (SW-2030B) para sobres con sellado central, y la envasadora vertical con sellado de tres lados (SW-1328) |
| Stick packs multipista y sobres con muchas pistas | Envasadora vertical multipista de formado, llenado y sellado | Constancia de la alimentación pista por pista; el número de pistas cambia el diseño de toda la máquina y no es un ajuste de esta. | Trabajo con muchas referencias que cambian a menudo de estilo de bolsa o de número de pistas. | Envasadora vertical de diez pistas con sellado central (SW-B10) como opción de stick pack para polvo, más la envasadora VFFS de sobres de seis pistas y envasadora VFFS de stick pack y sobres de seis pistas, todas dentro de la gama de máquinas envasadoras verticales totalmente automáticas |
Nuestras máquinas de seis pistas dosifican por volumen (5–30 ml); la máquina de sellado central de diez pistas cubre un rango de dosificación de 5–20 g, que cambia con las piezas de cambio instaladas. La alimentación que recibe un número de pistas determinado se confirma con su polvo, no se supone a partir del número de modelo. Los pesos de llenado, la producción y las dimensiones de bolsa figuran en las páginas de máquina anteriores.
¿Es difícil cambiar entre distintos tamaños de bolsa?
La dificultad rara vez es la bolsa — es el polvo. El tiempo de parada por cambio de formato lo marcan la retirada del tornillo, el acceso a la tolva, las juntas, el agitador, los conductos y el tubo formador, que hay que limpiar antes de que corra otro producto.
Calcúlelo como la producción vendible perdida, más la mano de obra y los suministros — no como una cifra de cronómetro de un folleto. Pida a cualquier proveedor que cronometre un cambio completo delante de usted y que muestre qué comprueba después para detectar residuos; nuestra guía de la prueba de aceptación en fábrica explica cómo escribirlo en la aceptación.
¿Qué máquina para su polvo? Café, especias, proteína y detergente en polvo
Un nombre de ingrediente no es un criterio de aceptación, como se explica más arriba, pero la mayoría de las consultas parten de uno. Estos cuatro se encaminan por nombre a continuación: el envase, las máquinas que conviene abrir primero y lo único que hay que aclarar antes de que alguien presupueste. El comportamiento de su propio polvo sigue decidiendo la línea final.
Un punto de partida, no un presupuesto: la muestra decide.
| Polvo | Envase habitual | Máquinas que conviene abrir primero | Aclare esto primero |
|---|---|---|---|
| Café molido o instantáneo | Sticks y sobres; bolsas stand-up | Sticks de café instantáneo en polvo: SW-B10, SW-C6, SW-2830B. Café molido en sobres monopista: SW-2030B, SW-1328. Bolsas stand-up: serie SW-L | Molido o en grano. El grano entero es un trabajo para envasadoras de granulados. El café sensible a la humedad necesita un film de alta barrera. |
| Especias molidas | Sobres pequeños; bolsas stand-up; bolsas de venta al público | SW-1328; serie SW-L; SW-420E / 620E | Las especias finas están en la lista de polvo combustible: lea la puerta del polvo combustible antes de hablar de máquinas. |
| Proteína en polvo | Bolsas stand-up o con cierre zip | llenadora de polvo para bolsas prefabricadas SW-L200 / L250 / L320 | Las mezclas pueden pasar el control de peso y seguir fuera de especificación: vea Dónde fallan realmente las líneas de polvo. |
| Detergente en polvo | Formato de bolsa definido por su peso de llenado y su muestra | Se decide con su muestra: envíela con la consulta y confirmamos la clase de máquina con ella | Tamaño de partícula, flujo y polvo; después, la puerta del polvo combustible de arriba. |
Los polvos químicos se evalúan caso por caso según el propio polvo; envíe la ficha de datos de seguridad con la muestra.
Dónde fallan realmente las líneas de polvo
¿Qué problemas hay al operar dosificadores de polvo seco?
El envasado automatizado de polvo es un problema acoplado — flujo de material, dosificación, gestión de gases, sellado, metrología legal, higiene y protección contra explosiones interactúan entre sí — no una envasadora de bolsas con una tolva.
Desviación del peso tras una recarga
El arco, la caída del nivel de carga, una agitación inestable y la perturbación de la recarga se propagan a la variación de la dosis, incluso cuando la repetibilidad del servo es impecable. En planta: la tendencia de la controladora ponderal (checkweigher) se aleja del centro de la puesta en marcha, bolsas ligeras cuando el tornillo se queda sin producto, sobrepasos después de que alguien compense.
Estabilice el producto antes de tocar el software, y ponga en servicio la envasadora, el dosificador y la alimentación como un único lazo de control. El feedback de la controladora ponderal no puede arreglar mecánicamente una tolva que oscila entre la formación de puentes y la inundación. El control del nivel de carga forma parte del control de la dosis. El diagnóstico consiste en registrar el peso entregado en cuatro fases — arranque, recarga, pausa, reinicio — en lugar de un promedio por lote. El control de peso en cuatro fases es nuestro propio nombre para una práctica de diagnóstico publicada, no un estándar del sector.
Flushing — cuando el polvo se comporta como un líquido
El flushing no es un sobrepaso ordinario: en un polvo fino aireado la resistencia al flujo se derrumba y el material se comporta como un líquido, agravado por un silo de flujo en embudo que entrega primero el material aireado. La firma: precisión con nivel de carga bajo, pérdida de control tras una recarga, descarga que continúa tras detenerse el accionamiento, colas.
Afinar la precisión del servo no cura el flushing — es un problema de flujo de sólidos y gas, no de control de posición. El reinicio debe calificarse por separado, y un corte de goteo demostrarse con ensayos con su producto, no afirmarse a partir del diseño.
Formación de puentes y chimeneas — y por qué el alimentador puede provocarlas
Lo contraintuitivo es que el alimentador puede crear el puente: extraer de una parte de una salida alargada convierte la tolva en flujo en embudo, lo que produce el arco estable. Los operarios ven un sensor de nivel que indica producto mientras el tornillo gira vacío, un flujo que pulsa tras un golpe, un bloque que cae cuando se desploma.
La formación de puentes crónica es un problema de diseño: caracterice primero el comportamiento de flujo y después diseñe la tolva y el alimentador a su alrededor, de modo que el alimentador active toda la salida. Los vibradores, las almohadillas de aire y los agitadores son ayudas específicas de cada aplicación, no una solución universal — la vibración puede compactar, la aireación puede provocar inundación y la agitación cambia la densidad.
¿Cómo controlo el polvo en una línea de envasado de polvo?
La extracción de polvo trata el polvo suspendido en el aire; la desaireación trata el gas retenido dentro del material a granel. Una extracción dimensionada para corregir la desaireación retira producto.
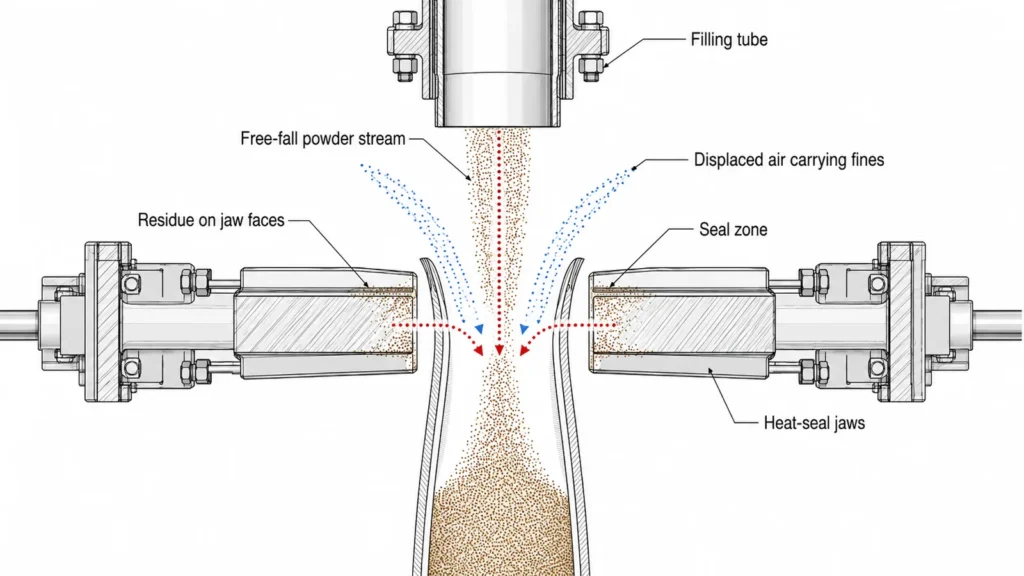
El polvo llega al sellado por más de una vía: una caída libre larga que arrastra aire, aire desplazado fuera del envase que devuelve finos hacia arriba, y residuos en las mordazas. Las contramedidas tienen un orden — reducir la caída, acercar la boquilla al envase o introducirla en él, dejar tiempo de asentamiento, frenar la alimentación. Después, equilibrar la extracción, mantener limpias las mordazas y verificar el sellado a través de la contaminación en su film cuando los residuos sean inevitables.
Más extracción no es mejor — el flujo de aire no debe llevarse el producto que acaba de dosificar. Los problemas de film deben diagnosticarse por separado de los problemas de polvo: ambos se presentan como envases con fugas. Subir la temperatura de las mordazas no es una cura general — un sellado contaminado se comporta como química del sellante × contaminación × presión × temperatura × tiempo de permanencia. La elección del método de sellado se trata en métodos de sellado e integridad del sellado.
Peso total correcto, mezcla incorrecta
Un polvo multicomponente puede pasar todos los controles de peso y aun así estar fuera de especificación, porque un peso bruto correcto no es una mezcla correcta. La segregación se produce tras el mezclado — en el transporte, la vibración y el almacenamiento. Si envasa una mezcla, pregunte qué verifica su proveedor: el peso bruto o la mezcla en sí.
Higiene, peso legal y la puerta del polvo combustible
No existe una única norma internacional de envasado de polvo. Una instalación real está sujeta a varios regímenes a la vez — seguridad de máquinas, higiene y contacto con alimentos, atmósferas explosivas, clasificación de áreas eléctricas, metrología legal — redactados por organismos distintos para responsables distintos. Una ley, una norma de consenso y un procedimiento modelo de metrología legal no son intercambiables.
Ninguna de estas cuatro es un certificado que pueda llevar una máquina — cada una es una obligación que recae en una parte distinta.
| Capa | Qué regula | A quién corresponde la obligación | Citado |
|---|---|---|---|
| Contenido neto legal | Lo que tiene significado económico es la distribución entregada, no el valor de consigna. No existe una merma permitida universal. | Quien llena el envase, como envasador de un producto preenvasado | NIST Handbook 133 (edición de 2026), un manual de metrología legal que entra en vigor por adopción y no como una única ley federal que abarque todos los productos · 21 CFR §101.7 · 16 CFR Parte 500 · OIML R 87:2016 como referencia internacional, con prevalencia de la ley local · el régimen de cantidad media de la UE, explicado en la página sobre la marca e de Your Europe |
| Instrumentos de pesaje | Una controladora ponderal de control de calidad en línea no es automáticamente legal para el comercio. | El comprador, con la autoridad local de metrología legal | NIST Handbook 44 (edición de 2026) |
| Higiene y contacto con alimentos | El equipo debe poder limpiarse y mantenerse adecuadamente; las superficies en contacto con alimentos deben ser resistentes a la corrosión y no tóxicas; las juntas deben reducirse al mínimo para que el material no se aloje en ellas. | El fabricante del equipo y el operador de la empresa alimentaria | 21 CFR §117.40 — un requisito reglamentario sobre la operación, no un certificado que lleve una máquina · el marco de autorización de sustancias en contacto con alimentos de la FDA · 3-A SSI 00-02, una norma voluntaria que cobra relevancia cuando un comprador la especifica |
| Polvo combustible | Una vez confirmado que un polvo es combustible, la clasificación de áreas, los equipos Ex, el equipotencial y la puesta a tierra, la captación y la inspección pasan a ser trabajo de proyecto. | El comprador, para la zonificación del emplazamiento y el control de ignición, con proveedores especializados | La descripción general de polvo combustible de la OSHA · NFPA 660:2025 · 29 CFR §1910.307 (ubicaciones de Clase II) · IEC 60079-10-2:2026 · Directiva 2014/34/UE (ATEX), resumida en las propias páginas temáticas de la Comisión Europea |
Esta es la capa que los compradores descubren tarde. La descripción general de polvo combustible de la OSHA cita el azúcar, las especias, el almidón y la harina entre los polvos combustibles — lo que un comprador llama “solo harina” está en la lista. Un dosificador no puede clasificarse por áreas de forma aislada: la tolva, el tornillo, el captador de polvo, los conductos, el punto de llenado, el recinto, el receptor de vacío y la extracción forman un único sistema de explosión conectado. Por eso un polvo combustible necesita una revisión de seguridad a nivel de proyecto, no una especificación redactada a partir del peso de llenado y del tamaño de la bolsa.
Una vez confirmado que un polvo es combustible, las medidas de protección no son una partida de ingeniería de valor. Antes de hablar con cualquier proveedor, obtenga de un laboratorio de ensayos el Kst, el Pmax, la MIE y la MEC de su polvo — los parámetros de los que parten la descripción general de la OSHA y la NFPA 660, y lo que convierte una conjetura en una especificación. La ventilación, la supresión y el aislamiento de explosiones son una disciplina aparte que corresponde a proveedores dedicados, y NFPA 68 y NFPA 69 señalan dónde empieza esa disciplina. La clasificación de zonas de su emplazamiento la determina su propia evaluación de riesgos, no el eslogan comercial de un proveedor.
Qué hay que medir antes de que nadie ofrezca una tolerancia
Una demostración con material de muestra acondicionado no es evidencia de todo un turno. La evidencia significa polvo de producción real en su estado real, comportamiento de recarga real, su film real, la extracción que utilizará, un entorno representativo y su procedimiento de limpieza previsto.
Estas son las preguntas que separan una demostración de la evidencia.
| Comprobación | Qué aspecto tiene una respuesta débil | Limitación (no es una garantía) |
|---|---|---|
| ¿Era polvo de producción real? | “Un producto de flujo libre similar.” | Un nombre de producto compartido no es un criterio de aceptación suficiente. |
| ¿Incluyó la prueba recargas? | “Toda la tolva pasó de una vez.” | Los fallos de producción se concentran en la transición de recarga. |
| ¿Era su film objetivo? | “Nuestro film estándar.” | Los fallos del film deben diagnosticarse por separado de los fallos por polvo. |
| ¿Era la extracción la configuración real? | “La extracción estaba apagada en la demostración.” | El equilibrio de la extracción cambia la cantidad entregada. |
| ¿Era la limpieza el procedimiento previsto? | “Lo limpiamos con un paño.” | Sin un criterio de aceptación de residuos, un tiempo de limpieza significa poco. |
Según la guía publicada de All-Fill, las variables que hay que medir son el estado del producto, la densidad aparente, el tamaño de partícula, el comportamiento de flujo, la aireación, la geometría del recipiente, la configuración del equipo y la técnica de operación — una ficha técnica no aporta ninguna. También preguntamos si la muestra es el material que realmente utilizará o un sustituto.
Para la prueba en sí, utilice El control de peso en cuatro fases: registre el peso entregado durante el arranque, la recarga, la pausa y el reinicio en lugar de un promedio por lote, y caracterice el polvo suelto y asentado. Es nuestro propio nombre para una práctica de diagnóstico publicada, no un estándar del sector.
Conviene escribir en la aceptación: la distribución del peso de llenado incluida la transición de recarga, el sobrellenado (give-away), los rechazos de sellado atribuidos al polvo, el film consumido fuera de la producción buena, la mano de obra de limpieza y cambio de formato y la disponibilidad perdida, el producto perdido en la extracción, el consumo de piezas de desgaste, la demanda de suministros en condiciones de operación representativas y las paradas imprevistas por causa raíz. Defina el consumo de film como un KPI — film que llega a un envase bueno, separado del film perdido en puesta a punto, rechazos, atascos y cambios de formato — y pida las cifras de suministros en el punto de diseño y en el punto de operación, con sus supuestos de instalación, no una placa de características del motor. El sobrellenado es donde la elección de dosificación se convierte en dinero, desarrollado en la comparación de dosificación. Nuestra prueba de aceptación es una prueba de funcionamiento de dos días laborables, detallada en nuestra guía de la prueba de aceptación en fábrica y realizada en nuestra planta de Shantou.
Especifique el estado del polvo, no su nombre
Las consultas sobre polvo empiezan con el nombre de un ingrediente, y lo que preguntamos a cambio se refiere a su estado: cuándo se molió, cuánto tiempo lleva almacenado, cuánto varía la humedad entre una bolsa sellada y una abierta, cómo llega a la tolva. La discrepancia más cara no es una máquina que va demasiado lenta. Es una configuración especificada a partir del nombre del ingrediente.
— Hellena Ji, Responsable de Ventas Internacionales
¿Máquina o línea? Dónde están los traspasos
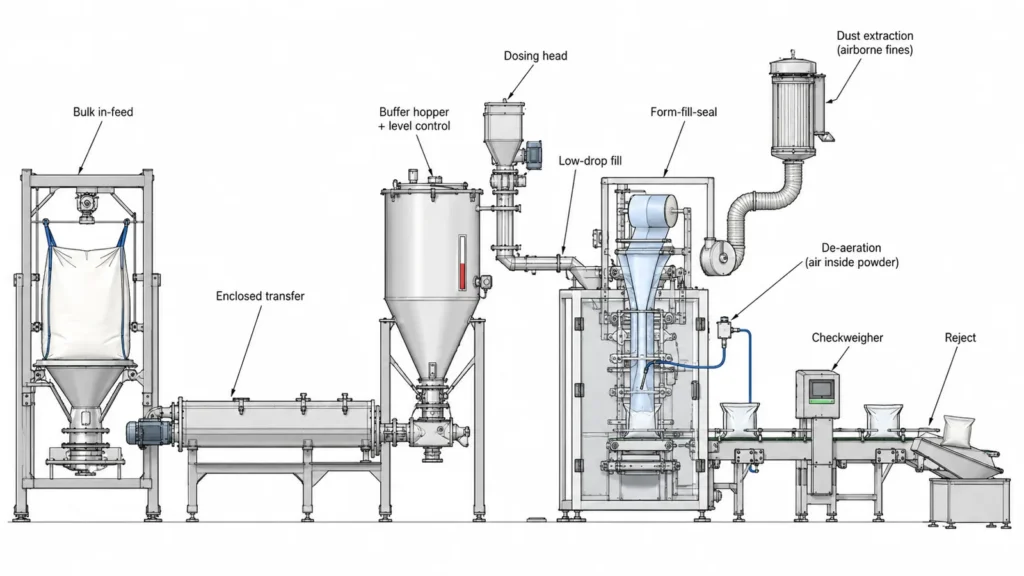
Una línea de polvo es una cadena de traspasos: fuente a granel, transporte, acondicionamiento o tamizado, una tolva de amortiguación controlada, dosificación, transferencia con poco polvo al envase, formado / llenado / sellado, pesaje de control e inspección, rechazo y segregación, manipulación posterior — y cada flecha es donde la responsabilidad se reparte entre proveedores.
Lo contraintuitivo está aguas arriba: el transporte neumático puede crear la propia inestabilidad de densidad contra la que luego tiene que luchar el dispositivo dosificador. En un polvo difícil, el verdadero “dispositivo dosificador” es la combinación — tolva, agitación, alimentador, utillaje, gestión de gases y control. La bajante une el dominio de dosificación con el de sellado; una mala transición fabrica altura de caída, nube de polvo y rebote incluso cuando la dosificación es correcta.
Vale la pena nombrar siete puntos de integración en una consulta, porque es donde las líneas fallan como sistemas: sincronización entre dosificación y envasadora, recarga de la tolva frente a constancia de la dosis, extracción frente a flujo de dosificación, vibración de la máquina frente a las células de carga, aireación del polvo frente a la geometría del envase, limpieza frente a complejidad mecánica y aislamiento de explosiones frente a conectividad de toda la línea. La lógica de rechazo también pertenece ahí — debe seguir el envase desde el punto de medición hasta el punto de rechazo y fallar de forma segura. Pregunte quién es responsable de cada traspaso y dónde está escrito ese límite. El encajado y el paletizado se realizan después del llenado y el sellado primarios — son otro alcance, y a menudo otro proveedor.
Qué determina realmente su presupuesto
El precio de los equipos para polvo depende de la arquitectura de la máquina, no de una media para “una máquina para polvo”. Publicamos nuestros propios rangos de precio por tipo de máquina en la guía de precios, con los factores de componentes que mueven un presupuesto dentro de un rango — consulte rangos de precio por tipo de máquina.
Lo que decide en qué rango se sitúa es una lista más corta: cómo se comporta su polvo, la precisión de llenado que necesita, el formato y tamaño del envase, el nivel de automatización, el alcance de la integración, la producción objetivo y cuánto se personaliza.
El MOQ del equipo y el MOQ de envasado o coenvasado son dos cosas distintas: un pedido de máquina puede ser de una sola unidad, mientras que un mínimo de film impreso es otra negociación con otro proveedor. Fabricamos máquinas — el suministro de film y de bolsas no es algo que vendamos.
En cuanto a plazos: las máquinas estándar se envían en 15–30 días laborables en fábrica (EXW); las configuraciones muy personalizadas, en 15–45.
Una consulta que recibe una respuesta seria contiene: identidad del polvo y comportamiento; cantidad de llenado objetivo y tolerancia; tipo y dimensiones del envase; producción objetivo; alcance de la automatización; alimentación aguas arriba; sellado, inspección y final de línea aguas abajo; restricciones de higiene o de polvo combustible; requisitos eléctricos del destino; y muestras de producto y de envase para ensayos. La mejor especificación es un requisito de sistema comprobable, que vincula el estado del polvo, el comportamiento de recarga, la distribución de llenado, la integridad del sellado, la contención de polvo, la metrología legal, la limpieza y el cambio de formato y la clasificación de polvo combustible en criterios con los que puede exigir cuentas a un proveedor. El cabezal dosificador más barato no siempre es la línea de polvo más barata — y cuando el producto es de flujo libre, de bajo valor y repetible por volumen, un sistema gravimétrico de precisión no aporta valor.
Tres hechos. Los repuestos se envían de forma gratuita durante la garantía de dos años. Las pruebas de aceptación se registran — informe, vídeo y fotos — y se trata de una prueba de funcionamiento de dos días laborables. Una persona de contacto designada dirige el proyecto desde la consulta hasta el envío — Hellena Ji, Responsable de Ventas Internacionales.
Cuándo una línea de polvo dedicada es la compra equivocada
Seis situaciones en las que la respuesta es esperar:
- Su volumen es una previsión, no una cartera de pedidos. Una máquina configurada para un objetivo cambiante no sirve a nadie; procese los pedidos actuales con un envasador a terceros hasta que la demanda se asiente.
- Lo que necesita es un nivel intermedio, no una línea. Una producción modesta que cabe en un taller pequeño es un requisito real que los presupuestos de línea completa ahuyentan. Pregunte dónde está el extremo inferior de nuestra gama.
- No ha resuelto su film o su mínimo de coenvasado. Una máquina que llega antes de que tenga una bobina de film asequible es capital parado.
- Su número de referencias va por delante de su plan de limpieza. El coste real de muchos productos en una línea es el cambio de formato y los residuos, no el precio de la máquina; sin un plan de aceptación de residuos, más equipo lo magnifica.
- Su polvo no se ha ensayado. Especificar la protección contra explosiones antes de disponer del Kst, el Pmax, la MIE y la MEC es empezar por el final — y la protección no es donde se recorta un presupuesto.
- No es un polvo — granos enteros, un líquido bombeable, un comprimido contado o un saco a granel detrás de un paletizador. Consulte la sección de alcance.
Fabricamos máquinas para polvo, y aun así decimos a algunos compradores que esperen. Si su volumen es una previsión, su suministro de film no está resuelto o su polvo nunca se ha ensayado, se lo diremos — esa conversación es más barata antes de un anticipo que después.
Conclusiones clave
- Especifique el comportamiento del polvo, no su nombre — el mismo ingrediente se comporta de forma distinta tras el almacenamiento, el transporte y un cambio de humedad.
- El cabezal dosificador es parte del sistema de dosificación — la tolva, el régimen de recarga, el alimentador y el utillaje deciden si puede dosificar siquiera.
- El polvo que llega al sellado tiene más de una vía, y los problemas de film deben diagnosticarse por separado de los problemas de polvo.
- No se puede ofrecer una tolerancia a partir de una ficha técnica — sale de su propio polvo, durante el arranque, la recarga y el reinicio.
Preguntas frecuentes
¿Qué precisión tienen las máquinas de llenado de polvo?
La precisión no es una constante que se pueda copiar de una ficha técnica — es una distribución. La distribución alcanzable depende del comportamiento medido de su polvo, del régimen de recarga y del peso de llenado — por eso pedimos una muestra antes de ofrecer una tolerancia. Registre el peso entregado durante el arranque, la recarga, la pausa y el reinicio en lugar de un único promedio por lote.
¿Qué diferencia hay entre una máquina de envasado de polvo y una máquina embolsadora de polvo?
Los proveedores usan ambos términos con poco rigor, así que defina el alcance en lugar de la etiqueta. Una máquina de llenado dosifica la dosis. Una máquina de envasado forma, manipula y sella el envase. Una línea de envasado es ambas más la automatización aguas arriba y aguas abajo. Una distinción más: un alimentador transporta material a la máquina, mientras que el dosificador decide cuánto entra en el envase.
¿Puede un dosificador de tornillo sinfín manejar ingredientes grumosos o de densidad variable?
La densidad variable es el punto débil de cualquier método volumétrico de lazo abierto. La masa entregada sigue la densidad aparente instantánea en la cámara de dosificación, de modo que un polvo que se asienta, se airea o absorbe humedad desplaza el peso sin que cambie nada en la máquina. Las partículas gruesas añaden segregación — un fallo de composición, no de peso. La dosificación por tornillo frente a pesadora se trata en nuestra guía de comparación de dosificación.
¿Qué características de seguridad debo buscar en una máquina de llenado de polvo?
Empiece un paso antes y pregunte si su polvo se ha ensayado para determinar su combustibilidad. Mientras no exista ese resultado, una lista de características es una conjetura, porque la clasificación de áreas de su emplazamiento sale de su propia evaluación de riesgos y no del folleto de un proveedor. La ventilación, la supresión y el aislamiento de explosiones son alcances especializados que corresponden a proveedores dedicados, no una opción que añadamos a un dosificador.
¿Cuál es la mejor máquina para el envasado industrial de polvo?
No existe una única mejor máquina para polvo, porque “máquina de envasado de polvo” no es una categoría de producto limpia — abarca varias arquitecturas que fabrican envases distintos. El formato de envase que vende y el comportamiento de su polvo deciden la arquitectura; lo que se mide en su muestra decide la configuración. Recorra las cuatro puertas y después consulte las máquinas de bolsas prefabricadas, monopista y verticales.
¿Qué máquina es la mejor para envasar café molido?
No hay una única mejor máquina; depende del envase. Para sticks de café instantáneo, empiece por la SW-B10 de diez pistas con sellado central, la SW-C6 de seis pistas con sellado de cuatro lados o la SW-2830B. Para una línea de sobres de café molido, consulte la SW-2030B (sellado central) o la SW-1328 (sellado de tres lados). Para bolsas stand-up, use la llenadora de polvo para bolsas prefabricadas de la serie SW-L. Defina primero si el café es molido o en grano: el grano entero es un granulado de flujo libre y pertenece a las envasadoras de granulados. El café que necesita un film de alta barrera se envasa en film laminado de aluminio, así que envíe una muestra del film con la consulta.
¿Necesitan las máquinas de envasado de polvo superficies de contacto de acero inoxidable?
El acero inoxidable de calidad alimentaria es una condición necesaria, no una evidencia suficiente de conformidad. La facilidad de limpieza pesa tanto como la aleación: espacios muertos, juntas y soldaduras, aislamiento del lubricante de los rodamientos, elastómeros y piezas de plástico, y si la construcción se adapta a su método de limpieza. Pida una declaración escrita sobre los materiales en contacto con alimentos utilizados — la FDA opera un marco de autorización para ellos — y no la expresión “calidad alimentaria”.
¿Qué plazo de fabricación debo esperar en una máquina de envasado de polvo procedente de China?
Cuente con 15–30 días laborables en fábrica (EXW) para una construcción estándar y 15–45 para una configuración muy personalizada. Lo que le mueve dentro de esa ventana es el utillaje personalizado, cuánta integración entra en el alcance del proveedor y si una prueba de aceptación forma parte del pedido — esa prueba hay que reservarla en la construcción, no añadirla al final. Nuestra guía de la prueba de aceptación en fábrica explica cómo se programa.
Envíe tres cosas y reciba una clase de máquina
¿No sabe a qué arquitectura apunta su polvo? Envíenos tres cosas que ya tiene: qué es el polvo y cómo se comporta, su peso de llenado objetivo y el formato de envase que desea. Recibirá una recomendación de clase de máquina, un rango de precio FOB de nuestros rangos publicados y un plazo de entrega — construcciones estándar en 15–30 días laborables en fábrica (EXW), configuraciones muy personalizadas en 15–45. Si puede enviar una muestra del material real que utilizará, dígalo — es en lo que debe basarse una conversación sobre tolerancia. Solemos responder en un plazo de un día laborable.
info@shengweimachine.com · +86 181 2511 2025 · hable con ventas
Responsable de Ventas Internacionales · ShengWei Machine