Cómo elegir la máquina de envasado adecuada: una guía de compra de equipos de envasado en 7 pasos para 2026
Autoría de
Hellena Ji, Responsable de Ventas Internacionales
Plazo de fabricación
15–30 días laborables en fábrica (EXW)
Mercados
Más de 80 países atendidos
Fuente de datos
Fichas técnicas de ShengWei + fuentes del sector citadas
Antes de comprar: ¿necesita ya su propia máquina?
Tener una máquina de envasado es una de las cuatro formas de que su producto se envase — y la más cara de equivocarse. Antes de recorrer los siete pasos siguientes, sea sincero sobre el camino en el que está su negocio ahora mismo: seguir envasando a mano o con una configuración semiautomática provisional, contratar a un envasador a terceros (co-packer), comprar una máquina usada o comprar una máquina nueva construida en torno a su producto.
Esta decisión casi nunca empieza como un plan de mejora. Empieza como un punto de ruptura. Un usuario de un foro de chocolateros describió el taller de un amigo que estaba "envolviendo entre 500-1000 barritas al día, a mano, lo que es un gran cuello de botella" — y, igual de revelador: "Nos hemos quedado sin espacio para pagar a más gente que envuelva." Cuando el envasado manual choca contra un muro de horas, de espacio en planta o de un canal de venta que exige un formato de envase concreto, la pregunta de la máquina llega por sí sola.
Cuatro cosas que confirmar antes del Paso 1
- Volumen repetible. Puede declarar la producción semanal como un hecho respaldado por pedidos en firme, no como una previsión. Una máquina configurada en torno a un volumen que nunca llega es capital parado.
- Realidad de los cambios de formato. Cuente cuántos productos, tamaños de bolsa y cambios de film maneja en una semana normal. Las series cortas y frecuentes favorecen configuraciones flexibles o provisionales; las series largas y estables justifican una automatización dedicada.
- Suministro de film que realmente pueda comprar. El film impreso en bobina conlleva cantidades mínimas de pedido. Como lo expresó un asesor en un foro de tostadores de café: "si no compra film genérico de catálogo, los mínimos pueden ser desalentadores." Si su cuestión de MOQ del film sigue sin resolver, resuélvala antes de cualquier especificación de máquina.
- Su coste actual de envasado, en horas. Conozca las horas de mano de obra que dedica a envasar cada semana y tenga en la mano al menos un presupuesto de un envasador a terceros. Sin esos dos puntos de referencia, ninguna decisión sobre una máquina puede compararse con nada.
| Camino | Cuándo encaja | Qué comprobar primero |
|---|---|---|
| Mantener lo manual / semiautomático provisional | Los volúmenes aún se mueven, el producto aún cambia, la caja es ajustada | El consejo de otros productores se sostiene bien aquí: "Es asombroso lo mucho que una solución 'provisional' y el esfuerzo manual ayudan a construir un negocio." Quedarse pequeño para ella le enseña exactamente qué comprar después. |
| Envasador a terceros | Demanda probada, pero todavía sin capital ni espacio en planta para una línea | Los envasadores a terceros tienen sus propias cantidades mínimas de pedido, controlan parte de su proceso y le programan según su calendario. Pregunte por el MOQ, la propiedad de las recetas y el plazo de los cambios de formato. |
| Máquina usada / reacondicionada | Formato definido, presupuesto ajustado, capacidad de mantenimiento propia | Cobertura de la garantía, disponibilidad de repuestos y si puede trabajar con su film — no el precio de etiqueta. |
| Máquina nueva | El volumen, el formato y el suministro de film son hechos ya definidos | El único camino en el que la máquina se construye en torno a su producto y a su film desde el primer día — que es exactamente por lo que se desperdicia con un objetivo cambiante. |
Cuándo decimos a los compradores que todavía no compren
Construimos máquinas y, aun así, decimos a algunos compradores que esperen. Si su volumen es una previsión, sus SKU cambian cada semana o su MOQ de film está sin resolver, se lo diremos — una máquina configurada para un objetivo cambiante no sirve a nadie, y es el mismo consejo que los productores con experiencia se dan entre ellos en público. Envíenos su volumen, su patrón de cambios de formato y su plan de film, y le diremos con honestidad si comprar ahora tiene sentido — y, si no lo tiene, qué hay que resolver primero. Cuando estos cuatro puntos sean hechos y no planes, continúe con la clasificación del producto en Antes de empezar y, después, con el Paso 1. El resto de esta guía da por hecho que usted va a comprar, y le ayuda a comprar en el orden correcto.
Antes de empezar: el error que cometen la mayoría de los compradores primerizos
El error de compra más habitual es elegir primero el tipo de máquina y en segundo lugar el sistema de dosificación. Es al revés.
La física del producto — fluidez, tamaño de partícula, viscosidad, abrasividad, densidad — determina qué método de dosificación funciona. El método de dosificación reduce entonces las máquinas que pueden alojarlo. Una plataforma rotativa de bolsas prefabricadas no importa si su producto es una cúrcuma en polvo cohesiva que no fluirá por un vaso volumétrico; necesita un dosificador de tornillo sinfín, y la plataforma rotativa tiene que configurarse en torno a él.
El orden correcto:
- Clasifique su producto: granulado de flujo libre / polvo cohesivo / pasta pegajosa / sólido frágil / líquido de baja viscosidad / líquido viscoso.
- Elija el método de dosificación que maneje esa física con la clase de precisión que necesita — estándar o de alta precisión. La cifra exacta depende de su producto, del peso de llenado y de la configuración del ensayo, así que trate cualquier cifra ± que cite un proveedor como una afirmación que debe verificar con su propio producto; si necesita un control estricto del contenido neto, plantéelo como un proyecto de dosificación regulado y pida datos de ensayo específicos del producto antes de que cualquier proveedor se comprometa.
- Después, seleccione la arquitectura de máquina que aloje de forma nativa ese método de dosificación.
Si un ingeniero comercial le ofrece una "máquina de uso general" antes de preguntar qué es su producto y cómo fluye, considérelo una señal de alerta.
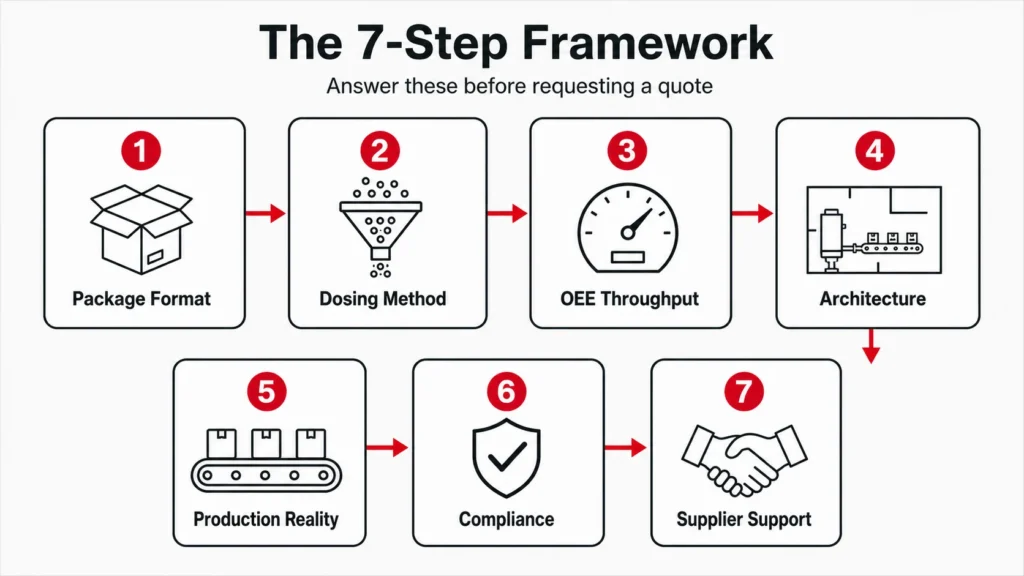
Paso 1: fije el formato de envase, no la máquina
Una vez clasificado su producto (véase Antes de empezar), la siguiente rama del árbol de decisión es el envase terminado en el que su producto debe salir. El formato determina la arquitectura de la máquina, no al revés.
Use la tabla siguiente como primer filtro y después valide los casos de excepción con su muestra de bolsa y su producto.
| Formato de envase | Clase de máquina probable | Cuándo es lo adecuado |
|---|---|---|
| Bolsa tipo almohada, sobre, stick pack (film en bobina, sellado de aleta en la parte trasera) | VFFS — consulte Máquina envasadora monopista o Máquinas envasadoras verticales totalmente automáticas | Granulado a granel, polvo o líquido en series de un solo formato por encima de ~60 bolsas/min |
| Doypack stand up, bolsa con fuelle, bolsa de caja de fondo plano — con o sin cierre de cremallera (preimpresas, precortadas, ya transformadas) | Llenadora de bolsas prefabricadas — consulte Máquina envasadora de bolsas prefabricadas | Formatos premium para venta al público, producto multi-SKU controlado por la marca, ≤60 bolsas/min |
| Bolsa con pico y tapón de rosca o abatible | Llenadora de pico dedicada — consulte Máquina de llenado y taponado de bolsas con pico | Líquido para venta al público con requisito de vertido controlado (zumo, comida infantil, recargas) — una familia de máquinas distinta, no una variante de la bolsa prefabricada |
| Producto sólido envuelto en flow pack (barrita de caramelo, galleta, pastilla de jabón, producto fresco) | HFFS / flow pack horizontal — consulte Máquinas envasadoras horizontales flow pack | Sólidos discretos que avanzan sobre una cinta; la velocidad nominal varía según el modelo (véanse los niveles de velocidad del Paso 3) |
Una salvedad importante — "bolsa stand up = solo prefabricada" es demasiado absoluto. Algunas geometrías de bolsa stand up pueden formarse en una VFFS si el diseño de la bolsa supera las comprobaciones de geometría y de material. Si trabaja con un solo SKU de gran volumen en formato stand up, pregunte al proveedor si la VFFS es viable para el diseño concreto de su bolsa antes de decantarse por la prefabricada. La mayoría de las bolsas no son compatibles con la VFFS, pero algunas sí — y la diferencia de coste por bolsa es significativa a gran escala.
Si todavía no sabe qué estilo de bolsa necesita — la mayoría de los compradores no lo sabe hasta que habla con un proveedor de envases — empiece por nuestro Centro de tipos de bolsas para ver las 7 guías de bolsas y cierres con dibujos de líneas y criterios de decisión, y después vuelva a esta guía.
Para gamas específicas por formato, consulte la referencia Máquinas envasadoras de bolsas stand up y doypack (los 4 modelos rotativos de bolsas prefabricadas de ShengWei que manejan el formato stand up) o la página Máquinas envasadoras de bolsas con cremallera si está evaluando la compatibilidad del cierre de cremallera en una plataforma de bolsas prefabricadas existente.
Paso 2: haga coincidir el método de dosificación con la física del producto
El método de dosificación lo determina el comportamiento de flujo del producto, no la preferencia del comprador. Si se hace mal, la máquina será imprecisa, lenta o se atascará constantemente. Una vez decidido el método de dosificación, envasadoras de granulados enumera las máquinas para las filas de granulado de flujo libre y de producto mixto multiproducto de más abajo, y envasadoras de líquidos en bolsa hace lo mismo para las filas de líquido de baja viscosidad y de líquido viscoso / pasta.
| Clase de producto | Ejemplos | Método de dosificación | Precisión relativa |
|---|---|---|---|
| Granulado de flujo libre | azúcar, sal, arroz, frutos secos, café en grano, alimento para mascotas, caramelos | Vaso volumétrico (coste de entrada) o pesadora multicabezal | De básica (vaso) a alta (multicabezal) |
| Polvo cohesivo / pegajoso | harina, especias, leche en polvo, proteína, finos farmacéuticos | Dosificador de tornillo sinfín | Estándar; mayor con servo de pesaje neto |
| Líquido de flujo libre (de baja viscosidad) | zumo, agua, vinagre, aceite de menos de 100 cP | Bomba dosificadora o bomba de pistón | Buena, específica del producto |
| Líquido viscoso / pasta | kétchup, salsa, yogur, comida infantil (1,000–10,000 cP) | Bomba de pistón, camisa calefactada por encima de 10,000 cP | Buena, específica del producto |
| Sólido irregular (pieza individual) | barrita de caramelo, galleta, chocolatina individual, pastilla de jabón | Alimentación por cinta + flow pack (por recuento) | n/d, por recuento |
| Producto mixto multiproducto | granola, mezcla de snacks, frutos secos variados, verduras congeladas | Pesadora multicabezal que combina cabezales para alcanzar el objetivo | Alta |
Sobre la precisión: la columna de precisión anterior es una guía relativa, no una garantía — la precisión real depende de su producto concreto, del peso de llenado, de la velocidad y del equipo de dosificación, y se descompone en repetibilidad, linealidad y estabilidad (una especificación de repetibilidad estricta puede aun así errar de forma constante el peso objetivo). Trate cualquier cifra ± que cite un proveedor como una afirmación que debe verificar con su producto. Para el desglose método por método de la precisión de vaso frente a tornillo sinfín frente a pesadora multicabezal — y la economía del sobrellenado que hay detrás — consulte Pesadora multicabezal frente a dosificador de tornillo sinfín frente a dosificador volumétrico de vasos.
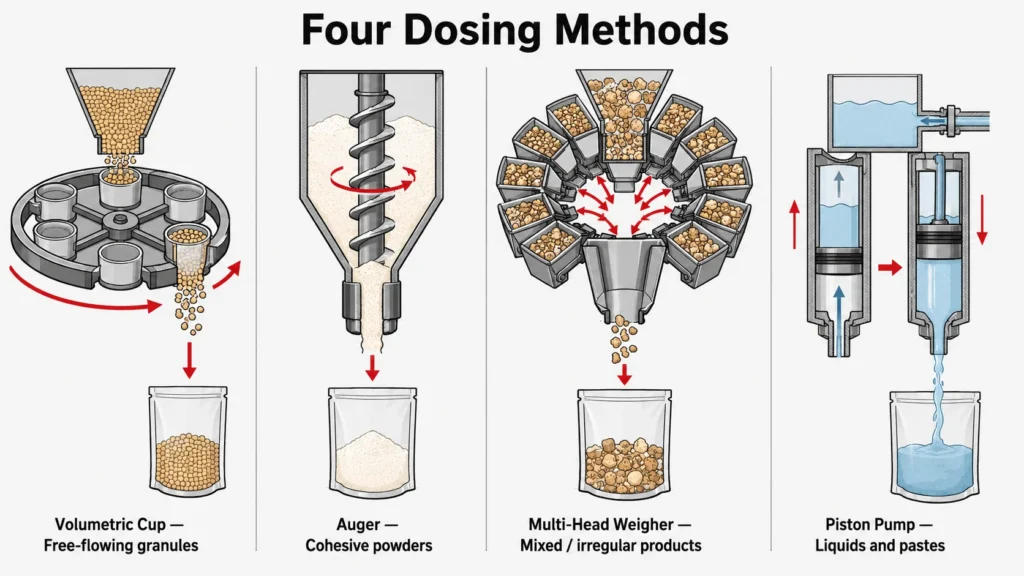
Dos cosas que conviene saber antes de redactar la RFQ:
Los dosificadores de tornillo sinfín dependen de una presión de carga estable en la tolva. Si los operarios no pueden mantener la tolva por encima del nivel mínimo de llenado durante la producción, la precisión se degrada de forma brusca.
Las pesadoras multicabezal existen porque los métodos volumétricos no pueden manejar formas irregulares. Si su producto es mixto, irregular o frágil, un vaso o un tornillo darán una variación de peso visible; una pesadora de 10–14 cabezales, no.
Para el impacto de coste del sistema de dosificación, consulte Guía de precios § Qué hace subir o bajar $5K un presupuesto — la dosificación mueve el precio un 25% o más.
Para una vista comparada de la dosificación por vaso / tornillo sinfín / pesadora lineal / multicabezal / bomba en una misma gama de VFFS monopista, consulte nuestra Máquina envasadora monopista — la máquina envasadora monopista para polvo con dosificador de tornillo sinfín SW-420E es un ejemplo desarrollado de la rama de polvo cohesivo.
Para una comparación más profunda de ingeniería y de coste total de los tres métodos de dosificación de sólidos secos — mecanismo de precisión, economía del sobrellenado, limpieza y modos de fallo — consulte nuestra guía de pesadora multicabezal frente a tornillo sinfín frente a vasos volumétricos.
Paso 3: dimensione el rendimiento según el OEE, no según la placa
El mayor error de planificación que cometen los compradores primerizos: suponer que la velocidad de placa (las "120 bolsas/min" del folleto) es lo que la máquina produce en planta. No lo es.
La eficacia global de los equipos (OEE) real suele rondar el 60% en la mayoría de las plantas de fabricación, y el 85% es la referencia de clase mundial más citada (Nakajima, TPM). Como hipótesis de planificación prudente, planifique en torno al 60–70% durante el primer año, mientras los operarios aprenden la máquina y las rutinas de cambio de formato se asientan.
La cuenta, desarrollada:
Una máquina con una velocidad nominal de 120 bolsas/min, que trabaja 2 turnos × 8 horas, tiene una producción teórica de 115,200 bolsas/día. Con un OEE del 70% supuesto, planifique en torno a 80,640 bolsas/día — unas 35,000 bolsas menos que la velocidad de placa.
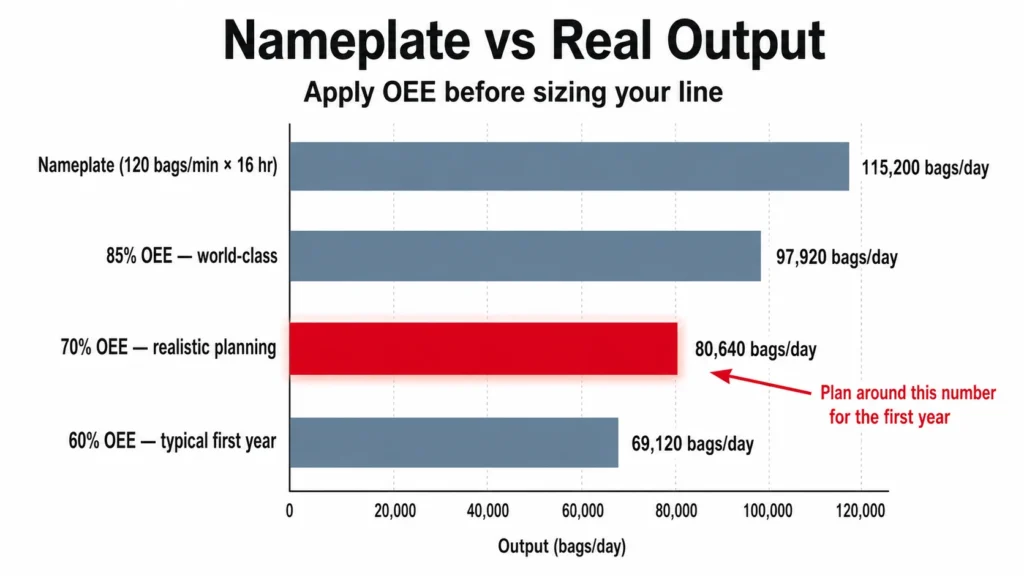
Esa diferencia es una pérdida real de producción, absorbida por:
- Cambios de formato programados (SKU distinto = receta distinta, a veces tamaño de bolsa distinto)
- Paradas no programadas (guiado del film, fallos de las mordazas de sellado, recuperación de la dosificación, despeje de atascos)
- Descansos de los operarios, relevos de turno, ciclos de limpieza
- Desperdicio de preparación en el cambio de bobina (una pérdida de film del 2–5% es típica en la VFFS)
Umbrales de cruce de niveles de velocidad que cambian la elección de la clase de máquina:
| Objetivo de capacidad | Clase de máquina adecuada |
|---|---|
| Hasta 60 bolsas/min | Rotativa de bolsas prefabricadas de una sola pista (las rotativas de doble pista y multipista van más rápido) |
| 60–100 bolsas/min en una sola pista | VFFS de una sola pista o stick pack |
| Hasta 200–300 sobres/min (toda la máquina, las seis pistas juntas) | VFFS multipista de 6 pistas para sobres pequeños en gran volumen |
| Hasta 300 bolsas/min (toda la máquina), formato de sobre stick | VFFS multipista de 10 pistas para volúmenes de stick pack |
| Sólidos discretos, hasta 1,200 por minuto | HFFS / flow pack (la velocidad nominal varía según el modelo; la SW-1200 y la SW-300B alcanzan 1,200 por minuto) |
Si su objetivo de producción está cerca de un umbral, la máquina del nivel superior suele ser la compra adecuada. Llevar una máquina base cerca de su techo significa más paradas, más desgaste y peor OEE.
Para configuraciones multipista de gran volumen, consulte nuestra Máquinas envasadoras verticales totalmente automáticas. La SW-A6 con sellado de tres lados de 6 pistas alcanza un máximo de 200–300 sobres por minuto para toda la máquina (las seis pistas juntas); la SW-B10 de diez pistas con sellado central tiene una velocidad nominal de hasta 300 bolsas por minuto (toda la máquina) para sobres stick estrechos.
Paso 4: elija la arquitectura — VFFS, HFFS, bolsa prefabricada o pico dedicado
A estas alturas ya ha acotado por formato de envase (Paso 1) y por método de dosificación (Paso 2). El Paso 4 es la decisión de arquitectura. Hay cuatro familias — la misma bolsa terminada en algunos casos que se solapan, mecánica y perfil operativo muy distintos. Esta página da el método; el índice completo de máquinas envasadoras da los modelos.
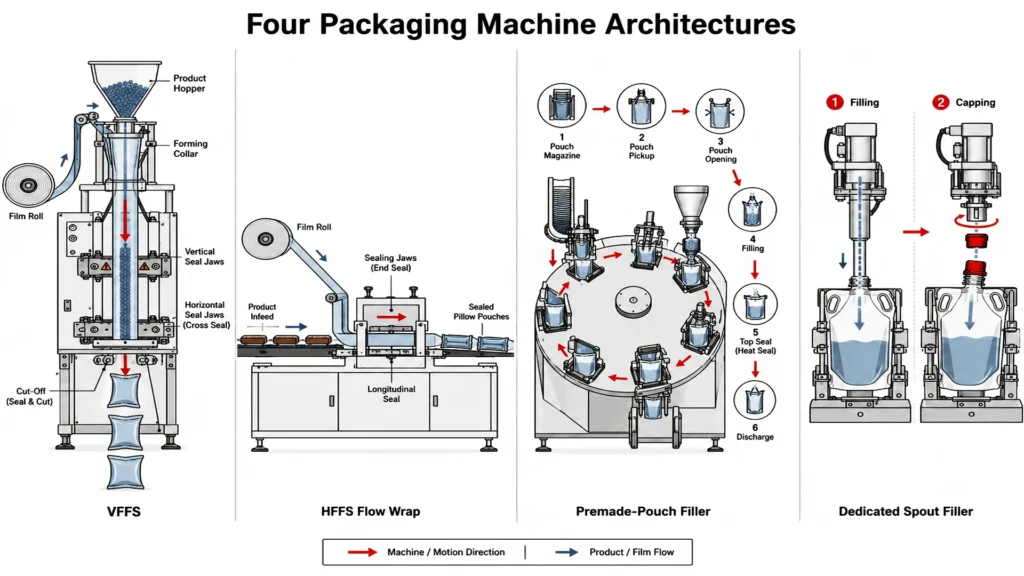
| Característica | VFFS | HFFS flow pack | Llenadora de bolsas prefabricadas | Llenadora de pico dedicada |
|---|---|---|---|---|
| Cómo funciona | El film envuelve un tubo formador vertical; el producto cae por gravedad; las mordazas de sellado forman y cortan la bolsa | El producto avanza horizontalmente sobre una cinta; el film envuelve por encima / por debajo / por detrás para formar una bolsa tipo almohada | Bolsas ya transformadas cargadas desde un almacén de bolsas; abiertas, llenadas y selladas a lo largo de estaciones rotativas | Bolsas con pico ya transformadas cargadas una a una; llenadas a través del pico y después taponadas |
| Origen del film | Film en bobina (el menor coste de material por bolsa) | Film en bobina | Bolsas ya transformadas (sobrecoste por bolsa, desperdicio en planta casi nulo) | Bolsas con pico preformadas (el mayor coste por unidad) |
| Llenado volumétrico | 66–75% (el producto debe despejar los sellados horizontales) | Hasta 100% (sin interferencia de la caída) | 90%+ (bolsa mantenida abierta y dosificada con limpieza) | Varía según el diámetro del pico y la viscosidad del producto |
| Desperdicio de preparación | 2–5% de pérdida de film por serie | Moderado, 2–4% durante la alineación de las mordazas | Casi nulo | Casi nulo |
| Indicada para | Granulado, polvo y líquido a granel en bolsa tipo almohada / sobre / stick con alto rendimiento | Productos sólidos con forma individual (caramelos, galletas, barritas, jabón, producto fresco) | Bolsas premium para venta al público: stand up, con cremallera, con fuelle, de fondo plano | Líquido para venta al público con vertido controlado: zumo, comida infantil, recarga de detergente / cosmética |
| Superficie ocupada | Compacta, vertical | Mayor superficie lineal (longitud de máquina habitual de 3–7 m) | Media, disposición rotativa multiestación | Media, rotativa o lineal con estación de taponado |
La VFFS y la HFFS producen ambas bolsas tipo almohada — la misma forma terminada, mecánica distinta. La VFFS forma la bolsa alrededor de un cuello vertical y llena por caída por gravedad, de modo que el producto debe tolerar la caída. La HFFS envuelve la bolsa alrededor de un producto que avanza horizontalmente sobre una cinta, de modo que el producto debe ser una pieza discreta que no se deforme. No son intercambiables.
Las bolsas con pico son una familia de máquinas aparte, no una variante de la bolsa prefabricada. Las llenadoras estándar de bolsas prefabricadas no pueden llenar una bolsa con pico y tapón porque el pico exige estaciones dedicadas de alineación, llenado y taponado. Para bolsas con tapón, consulte directamente Máquina de llenado y taponado de bolsas con pico.
Para sobres de sellado de 4 lados de gran volumen sin tapón, consulte la SW-C6 de seis pistas con sellado de cuatro lados — otra rama de VFFS optimizada para sobres planos premium con rendimiento multipista.
Cualquiera que sea el formato que elija, cómo se forman sus sellados — y cómo demostrar que realmente son estancos — es una decisión aparte que conviene acertar. Consulte nuestra guía de métodos de sellado de bolsas y de integridad del sellado para ver comparados el sellado por calor, por impulsos, de banda y ultrasónico, además de qué ensayo de estanqueidad detecta qué defecto.
Paso 5: comprobación de la realidad de producción — suministros, superficie, cambios de formato
Una máquina teóricamente correcta que no cabe en su planta es la máquina equivocada. Valide cuatro restricciones de producción antes de cerrar la RFQ.
Demanda de suministros
La demanda de aire comprimido y de potencia varía mucho entre familias de máquinas y modelos — tome las cifras del plano de disposición general (GA) y de la hoja de suministros del proveedor para su configuración exacta, y añada margen.
Un aire de planta insuficiente se nota de inmediato en inestabilidad, errores de alimentación y mal sellado.
Superficie ocupada
La superficie ocupada varía mucho según el modelo y según lo que rodee a la máquina — un elevador, una torre de pesadora o una plataforma pueden multiplicarla. Tome las dimensiones exactas del plano GA del proveedor para su configuración. Las VFFS multipista y las líneas completas necesitan altura libre de techo para la torre de la pesadora — mida la altura libre del techo, no solo el suelo.
Cambios de formato
Si trabaja con varios SKU, el cambio de formato importa más que la velocidad de placa. Una máquina más rápida con cambios de 60 minutos puede ser más lenta que una máquina moderada con cambios de 15 minutos a lo largo de una semana real de producción. Cifras de planificación que debe confirmar con su proveedor:
- Cambio de ancho (otro ancho de bolsa): 15–30 minutos en bolsa prefabricada y en envasadora vertical monopista
- Cambio de largo (mismo ancho de bolsa): menos de 5 minutos mediante receta de la HMI
- Cambio de receta (otro producto, misma bolsa): menos de 5 minutos con receta almacenada
Pida el número de recetas que se pueden almacenar (50–100 es lo habitual) y cómo se editan y se bloquean las recetas.
Dosificación modular o dedicada
Una advertencia concreta: la mayoría de las máquinas VFFS no pueden convertirse entre llenado de líquido y de polvo sin una readaptación importante. Si piensa trabajar con varios SKU en estados físicos distintos (polvo una semana, líquido la siguiente), necesita o bien una máquina verdaderamente modular o bien máquinas distintas por estado. No dé por hecho que "esta máquina puede hacer ambas cosas" — verifíquelo en la RFQ.
Paso 6: el cumplimiento es ahora una decisión de especificación de la máquina, no solo del film
La presión regulatoria de 2026 ha trasladado el cumplimiento de "el problema del transformador de film (converter)" a "el problema del comprador de la máquina". Tres marcos normativos deberían figurar en su RFQ.
Normas de contacto alimentario
Verifique que las superficies de la máquina en contacto con el producto cumplen la normativa de su mercado de destino:
- Estados Unidos: FDA 21 CFR Part 177 (polímeros y aditivos alimentarios indirectos)
- UE: Reglamento 1935/2004 (marco general) más las listas específicas de cada región
- China: serie GB 4806; la actualización de 2024 añadió GB 4806.13 (materiales compuestos) y GB 4806.14 (tintas de impresión de contacto alimentario)
Calidad del acero inoxidable
Adapte el acero de la zona de contacto a la clase de producto:
- Contacto alimentario general: SS304 es el estándar
- Producto ácido, salado o expuesto a cloruros (salsas, salmuera): SS316
- Farmacéutico y comida infantil: SS316L con acabado pulido y diseño higiénico
PPWR de la UE — se aplica desde el 12 de agosto de 2026
El Reglamento de la UE sobre envases y residuos de envases (PPWR) entró en vigor en febrero de 2025 y se aplica desde el 12 de agosto de 2026. El reglamento introduce de forma gradual requisitos de reciclabilidad y de reducción de materiales a lo largo de varios años — la fecha de agosto de 2026 marca el momento en que el marco empieza a apretar, no un precipicio universal para todos los envases.
Para los compradores de máquinas, el efecto práctico es que la capacidad de procesar monomaterial y film reciclable pasa de "mejora futura" a "criterio de selección a corto plazo". Si sus mercados de destino incluyen la UE, confirme que la máquina candidata puede procesar films monomaterial (laminados PE/PE o PP/PP) a velocidad de producción — y pregunte al proveedor cómo sigue el despliegue gradual del PPWR para los formatos de bolsa que piensa producir.
Para producto regulado (comida infantil, farmacéutico, con certificación ecológica): no trabaje con productos químicos y alimentarios en el mismo bastidor. Los residuos de tensioactivos o de fragancias pueden sobrevivir a los ciclos de limpieza. Use una línea alimentaria dedicada.
Paso 7: evalúe a los proveedores por su soporte posventa — no por las fotos de la fábrica
La variable más predictiva en la selección de proveedores es la profundidad del soporte posventa, no el tamaño de la fábrica ni el brillo de una feria. Los datos de posventa de PMMI de 2025 muestran que el 75% de los usuarios finales sitúan la disponibilidad inmediata de repuestos y los plazos de entrega rápidos como sus principales expectativas respecto a los proveedores de maquinaria.
Cuatro comprobaciones antes de fiarse de un presupuesto:
- Modelo de respuesta del servicio. ¿Con qué rapidez empieza una sesión de soporte remoto cuando una máquina se para? ¿Desde dónde se envían los repuestos para su región? Una fábrica que no puede responder esto por escrito no está preparada para dar soporte a un comprador a 5,000 millas.
- Lista de repuestos críticos, no un genérico "% del capex". Si el proveedor no tiene una lista preparada, no tiene un programa estructurado de repuestos. Pregunte si las piezas de las máquinas estándar siguen disponibles durante 10+ años y confirme por escrito las ventanas previstas de disponibilidad de piezas.
- Criterios de aceptación de la prueba de aceptación en fábrica (FAT) en la RFQ. Los umbrales de fiabilidad, de gestión de fallos y de eficiencia deben especificarse en el plan de prueba de aceptación en fábrica antes de construir la máquina — no después. Una RFQ débil crea una máquina débil incluso con un buen proveedor.
- Las valoraciones de las plataformas ≠ una auditoría del proveedor. Use las reseñas de Alibaba y Trustpilot solo para detectar patrones; sustitúyalas por una auditoría de la fábrica, la revisión de muestras y llamadas de referencia.
Si desea ver cómo se estructuran la planta de producción y los procesos de calidad de ShengWei, la página Fábrica y centro de calidad documenta la distribución de nuestra planta, los puntos de inspección y la preparación de la FAT in situ.
Plazo de fabricación
Modelos base de ShengWei (configuraciones estándar prefabricadas que cubren la mayoría de las aplicaciones alimentarias / químicas): 15–30 días laborables ex-works. Las líneas a medida o complejas tardan más; el plazo se confirma en el presupuesto. Confirme "ex-works" frente a "entregado" en la RFQ — la diferencia puede ser de 4–6 semanas de tránsito marítimo.
Condiciones de pago
La mayoría de los exportadores chinos de maquinaria de envasado trabajan con T/T 30/70 — 30% de anticipo con el pedido de compra (PO), 70% de saldo antes del envío. El pago mediante L/C puede tratarse previa solicitud — útil cuando su departamento financiero exige un pago garantizado por el banco; conviene confirmar las comisiones bancarias y los requisitos documentales antes de emitir la factura proforma (PI). Los proyectos de mayor valor a veces usan estructuras de hitos 30/40/30 con inspección a mitad de construcción, pero esto lo impulsa el comprador y no es práctica estándar del proveedor — especifíquelo en la RFQ si lo necesita.
Para los riesgos habituales de compra posteriores al envío (cambios de precio a mitad del pedido, sustitución de especificaciones, fallos posventa), consulte nuestra Guía de precios § Cinco errores que evitar.
La lista de comprobación previa a la RFQ
Responda a esto antes de pedir un presupuesto a cualquier fábrica. Cuanto más completa sea su RFQ, más comparables serán los presupuestos que reciba.
- Producto: tipo, estado (granulado / polvo / líquido / pasta / sólido), fluidez, tamaño de partícula, viscosidad, abrasividad, densidad. Tenga lista una muestra de 1–2 kg para enviar.
- Formato de envase: tipo almohada / sobre / stick / stand up / con fuelle / de fondo plano / con pico y tapón / flow pack, más cualquier requisito de cierre de cremallera. Tenga lista una bolsa de muestra o una ficha técnica detallada.
- Capacidad de producción: producción objetivo por día (calculada aplicando un OEE del 60–70%, no la velocidad de placa). Número de turnos. Número de SKU.
- Precisión de llenado: indique su clase de precisión requerida y la norma de contenido neto que debe cumplir. Las cifras ± exactas dependen del producto y del ensayo, así que pida a cada proveedor datos de ensayo específicos del producto en lugar de una cifra de catálogo — y trate cualquier cifra que citen como una afirmación que debe verificar con su producto. Si necesita un control estricto del contenido neto, señálelo como un proyecto de dosificación regulado.
- Tensión y suministro de aire: alimentación eléctrica de la planta (V / Hz / fases) y capacidad de aire comprimido disponible.
- Rango de tamaños de bolsa: ancho × largo × peso de llenado mínimos y máximos que necesita que produzca la máquina.
- Cumplimiento normativo: certificaciones exigidas (CE, FDA, FSSAI, NOM, de calidad alimentaria, GMP, ATEX, etc.).
- Tolerancia de plazo: lo más pronto que puede aceptar la máquina. Fechas límite estrictas (estacionales, contractuales).
- Rango de presupuesto: presupuesto total incluidos el sistema de dosificación, los extras opcionales y la FAT. Consulte nuestra Guía de precios para los rangos FOB actuales y la lista de comprobación de 7 puntos para presupuestos.
Envíe la misma lista de comprobación a varias fábricas. Las que la tomen en serio son con las que merece la pena seguir hablando.
Preguntas frecuentes
VFFS o bolsa prefabricada: ¿cuál es la mejor máquina de envasado para mi producto?
Primero el formato. Si su bolsa terminada es un doypack stand up, con fuelle o de fondo plano (con o sin cierre de cremallera), elija por defecto la bolsa prefabricada. Si su bolsa terminada es una bolsa tipo almohada, un sobre o un stick pack, elija por defecto la VFFS. Por encima de 60 bolsas/min, la VFFS gana en coste por bolsa; por debajo de 60 bolsas/min en formatos premium, la bolsa prefabricada gana en flexibilidad de bolsa.
HFFS frente a VFFS — ¿cuál es la diferencia?
La VFFS (envasadora vertical de formado, llenado y sellado) envuelve el film alrededor de un tubo formador vertical y deja caer el producto por gravedad, por lo que es adecuada para granulado, polvo y líquido a granel en formatos de bolsa tipo almohada, sobre y stick pack con alto rendimiento. La HFFS (flow pack horizontal) transporta el producto sobre un transportador y envuelve el film a su alrededor, por lo que es adecuada para productos sólidos individuales con forma propia, como caramelos, galletas, barritas y jabón. Ambas fabrican bolsas tipo almohada a partir de film en bobina, pero no son intercambiables: la VFFS necesita un producto que tolere la caída y llena el 66–75% del volumen de la bolsa, mientras que la HFFS necesita una unidad discreta que no se deforme, llena hasta el 100% y ocupa una longitud lineal mayor (es habitual una longitud de máquina de 3–7 m).
¿Una bolsa stand up siempre necesita una máquina de bolsas prefabricadas?
No. Algunas geometrías de bolsa stand up pueden formarse en una VFFS si el diseño de la bolsa supera las comprobaciones de geometría y de material. Pregunte al proveedor si la VFFS es viable para el diseño concreto de su bolsa antes de decantarse por la prefabricada — la diferencia de coste por bolsa es significativa a gran escala.
La placa dice 120 bolsas/min. ¿Qué puedo producir realmente?
Planifique en torno al 70% de la velocidad de placa como producción diaria realista durante el primer año. Una máquina de 120 bolsas/min que trabaja 2 turnos × 8 horas hace en teoría 115,200 bolsas/día; planifique en torno a 80,640 bolsas/día. La diferencia son los cambios de formato, las paradas programadas, los atascos no programados y el desperdicio de preparación.
¿Cuándo debo usar una pesadora multicabezal en lugar de un vaso volumétrico?
Cuando su producto es de forma irregular, frágil o una mezcla variada (granola, mezcla de snacks, verduras congeladas). Los vasos volumétricos asumen una densidad de llenado uniforme y una geometría de producto visible; el producto mixto o irregular da una variación de peso visible. Una pesadora multicabezal de 10–14 cabezales suele ser la mejor vía cuando necesita en torno a ±0.5% de precisión en productos mixtos o irregulares; confírmelo con ensayos de producto. El multicabezal añade $3–8K al precio de la máquina (consulte la Guía de precios). Para una comparación más profunda de ingeniería y de coste de la dosificación multicabezal, de tornillo sinfín y de vasos, consulte nuestra guía comparativa de métodos de dosificación.
¿Cuál es la diferencia entre una envasadora vertical monopista y las máquinas envasadoras verticales totalmente automáticas?
El mismo principio de VFFS, distinta complejidad de bastidor. La envasadora vertical monopista es un diseño más sencillo de una sola pista, con un sistema de dosificación por modelo (vaso / tornillo sinfín / pesadora / bomba), y funciona a velocidades nominales que varían según el modelo (hasta 100 bolsas/min en la máquina de vasos dosificadores SW-320D) — un buen encaje para compradores de un solo formato y volumen medio. Las máquinas envasadoras verticales totalmente automáticas integran plataformas de mayor rendimiento con configuraciones multipista para la producción de sobres / stick pack en gran volumen. Los modelos de 6 pistas alcanzan un máximo de 200–300 bolsas por minuto para toda la máquina, y el modelo de 10 pistas un máximo de 300 bolsas por minuto para toda la máquina. Consulte Máquina envasadora monopista y Máquinas envasadoras verticales totalmente automáticas para una comparación directa.
¿Puedo seguir exportando a la UE después de agosto de 2026 si compro una máquina hoy?
Sí, pero planifique el despliegue del PPWR. El Reglamento de la UE sobre envases y residuos de envases se aplica desde el 12 de agosto de 2026 e introduce de forma gradual requisitos de reciclabilidad y de reducción de materiales a lo largo de varios años. Las máquinas compradas hoy deberían poder procesar films monomaterial (PE/PE o PP/PP) a velocidad de producción para que pueda adaptar su envase a medida que aprieten los requisitos del PPWR. Confirme la compatibilidad con monomaterial en la RFQ.
¿Qué plazo de fabricación es razonable para maquinaria de envasado de China?
La norma del sector es de 8–16 semanas para construcciones a medida o complejas más la FAT. Los modelos base de ShengWei (configuraciones estándar prefabricadas) se envían en 15–30 días laborables ex-works. Añada 4–6 semanas de tránsito marítimo para condiciones de entrega.
T/T 30/70 frente a L/C — ¿cuál me protege mejor?
Ambas son estándar. La T/T 30/70 (30% de anticipo, 70% antes del envío) es la opción por defecto de la mayoría de los exportadores chinos. El pago mediante L/C puede tratarse previa solicitud; las condiciones dependen del pedido y del país de destino, y su contacto comercial las confirma en el presupuesto. La L/C normalmente añade comisiones bancarias y gestión documental, pero ofrece una protección garantizada por el banco del lado del comprador — merece la pena en pedidos de alto valor o con proveedores nuevos. Confirme las condiciones de la L/C antes de emitir la factura proforma.
¿Cómo verifico la capacidad real de soporte de un proveedor?
Pida la lista de repuestos críticos, el tiempo de respuesta del soporte remoto, la red de servicio regional y una llamada de referencia con un cliente existente de su región. Las valoraciones de las plataformas (medias de 5 estrellas) no son una auditoría del proveedor — úselas solo para detectar patrones.
Envíenos sus especificaciones para una recomendación a medida
Envíenos las especificaciones de su producto — tipo de producto, producción objetivo, formato de envase terminado y cualquier requisito de cumplimiento — y le responderemos con una clase de máquina y una configuración recomendadas, los extras necesarios (dosificación, control de calidad en línea, marcado de código), un rango de precio FOB a partir de los presupuestos actuales de 2026 y notas de plazo de fabricación y envío para su región. Normalmente respondemos en un plazo de un día laborable.
info@shengweimachine.com · +86 181 2511 2025
Responsable de Ventas Internacionales · ShengWei Machine