Métodos de sellado de bolsas comparados: sellado térmico, por impulsos, de banda y ultrasónico: guía de integridad del sellado, ventana TPT y modos de fallo

Autoría de
Hellena Ji, Responsable de Ventas Internacionales
Plazo de fabricación
15–30 días laborables en fábrica (EXW)
Mercados
Más de 80 países atendidos
Sellado
Ajustado a su estructura de film, no a un punto de consigna fijo
El sellado es una ventana de proceso, no una forma de bolsa
Las páginas de tipos de bolsa explican los formatos de bolsa terminada. Esta guía compara las tecnologías de sellado y los modos de fallo que hay detrás de esas bolsas — resistencia del sellado, riesgo de fugas, compatibilidad del film, utillaje, inspección y coste. Si todavía está eligiendo un formato de bolsa terminada — stand up, con fuelle, de fondo plano — empiece por nuestra página de Tipos de bolsas; esta página trata de cómo se cierran realmente esas bolsas mediante soldadura y de cómo falla esa soldadura.
La idea más útil sobre el sellado es que un sellado no es un ajuste — es una ventana de proceso. Un sellado térmico se forma cuando la capa sellante interior del film se lleva a una banda de temperatura, presión y tiempo de permanencia en la que fluye y se funde sin deformar el resto de la estructura. Si hace demasiado frío o el tiempo es demasiado breve, la soldadura es débil; si hace demasiado calor o dura demasiado, el film se adelgaza, se quema o se deforma. Esa ventana es una propiedad de su film, no de la máquina, y por eso la misma selladora se ajusta de forma distinta para una bolsa stand up de polietileno que para un laminado de alta barrera.
Hay dos decisiones más aguas abajo de esa ventana, y son la razón de ser de esta guía. En primer lugar, las cuatro formas habituales de llevar calor al film — una barra caliente de calor constante, una cinta de impulsos, una banda continua o la vibración ultrasónica — se comportan de forma distinta en films exigentes, y elegir la adecuada es una verdadera decisión de ingeniería y no una opción por defecto. En segundo lugar, un sellado que parece resistente puede tener fugas igualmente, por lo que la resistencia y la estanqueidad deben verificarse por separado. Las secciones siguientes abordan cada punto por turno. Para la capa de selección de máquina que hay por encima — qué familia de envasadora se adapta a su producto y a su producción — consulte nuestra guía para elegir la máquina de envasado adecuada; para ver cómo se compara formar las bolsas en línea con llenar bolsas prefabricadas, consulte Bolsas prefabricadas frente a VFFS.
Cómo forman una soldadura los cuatro métodos de sellado
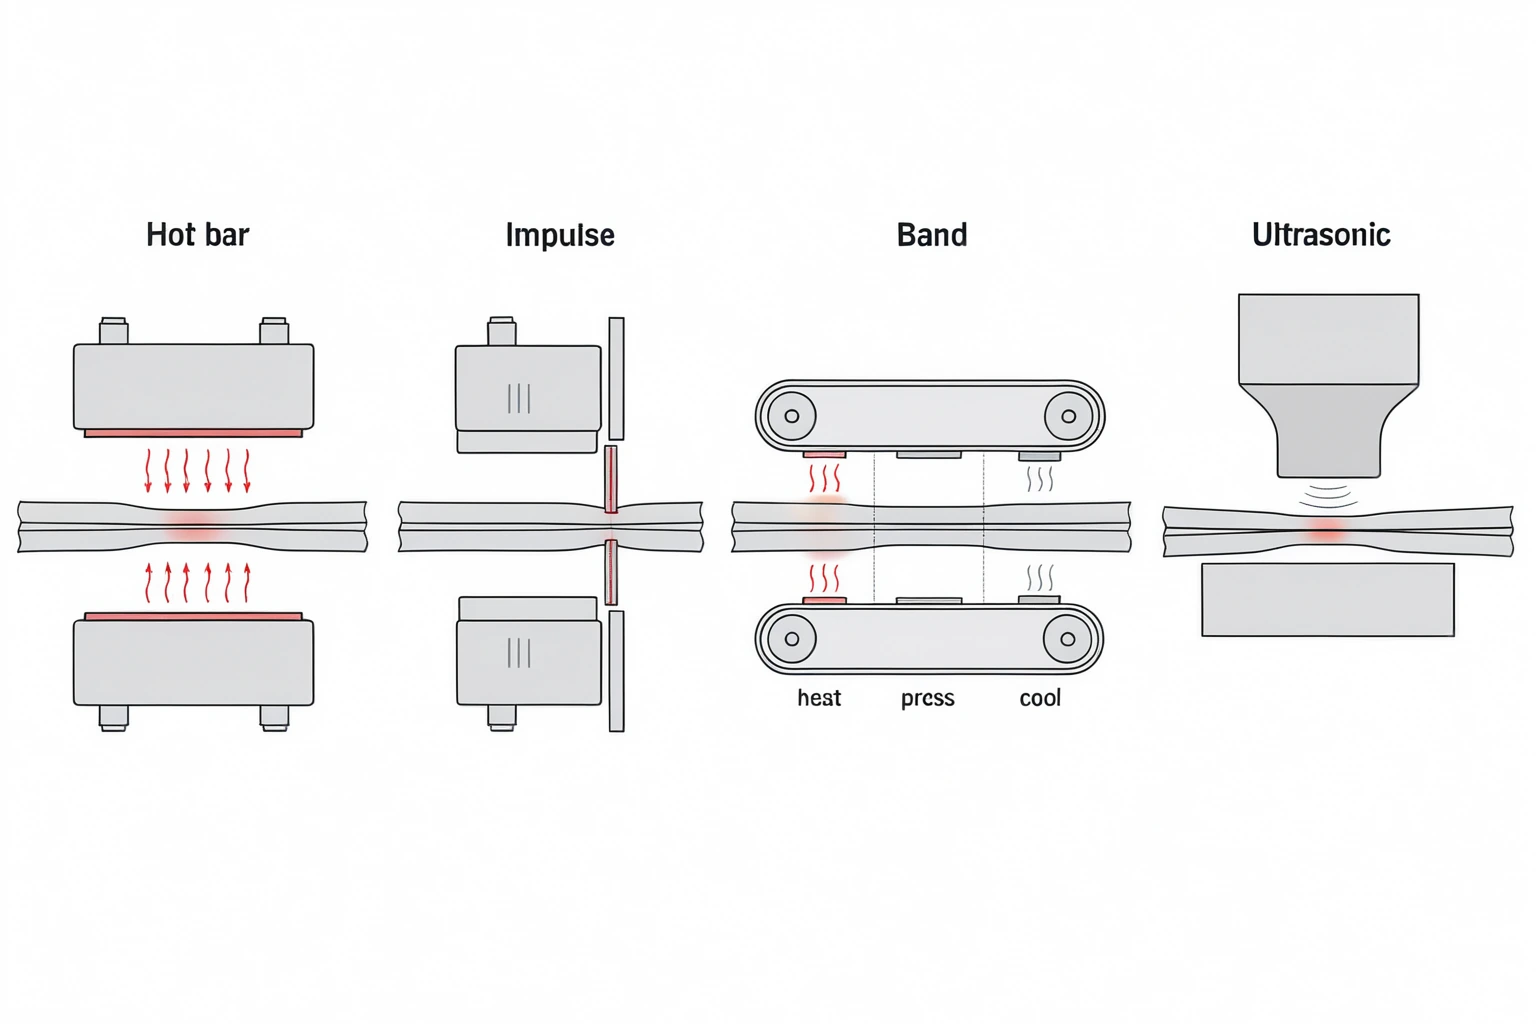
Los cuatro métodos terminan en el mismo punto — sellante fundido y unido bajo presión y después solidificado — pero llegan a él de forma distinta, y esa diferencia es lo que hace que uno sirva para un laminado frágil y otro para un film monomaterial reciclable.
Una barra caliente de calor constante es el caballo de batalla. Dos mordazas calentadas se mantienen a una temperatura constante y sujetan el film durante un tiempo de permanencia fijado; el calor se conduce desde el exterior. Es sencilla, robusta y rápida de configurar, pero como las mordazas permanecen calientes, el sellado sigue caliente y blando en el momento en que las mordazas se abren, lo que le da una menor resistencia inicial — su adherencia en caliente (hot tack) — hasta que se enfría al aire.
Una selladora por impulsos se calienta solo durante un breve pulso de corriente a través de un elemento de cinta, y después mantiene el film sujeto mientras se enfría. Como la soldadura se solidifica bajo presión y no al aire libre, el sellado por impulsos puede producir un sellado más limpio y estable en estructuras finas o exigentes — a costa de un ciclo más lento, ya que cada sellado espera un paso de calentamiento y enfriamiento.
Una selladora de banda (rotativa continua) transporta el film entre bandas móviles a través de zonas independientes de calentamiento, compresión y enfriamiento en secuencia. Eso la hace muy adecuada para el movimiento continuo de alto rendimiento y para bolsas prefabricadas, ya que el sellado se forma y se enfría de forma controlada antes de que la bolsa salga de las bandas.
Una selladora ultrasónica funciona con un principio totalmente distinto: un sonotrodo vibratorio transmite al film un movimiento mecánico de alta frecuencia, y el calor se genera dentro del material por fricción interna en la interfaz — la propia herramienta permanece fría. Como la energía se deposita solo donde se encuentran las capas y solo durante un breve pulso de soldadura, el sellado ultrasónico puede realizar un sellado estrecho y repetible con muy poca dispersión de calor, que es la raíz de sus ventajas en films sensibles al calor y reciclables. Más adelante volvemos sobre dónde compensa realmente ese límite y dónde no.
Matriz de decisión — en qué se diferencian realmente los cuatro métodos
La comparación siguiente es deliberadamente cualitativa. Las cifras de resistencia del sellado y de temperatura son propiedades de un film, un sellante y una velocidad de línea concretos, no de un método en abstracto, de modo que una escalera limpia de números confundiría más de lo que ayudaría. Úsela para acotar las opciones; fije los puntos de consigna exactos con su propio film durante una prueba.
| Dimensión | Barra caliente de calor constante | Impulsos | Banda / rotativa | Ultrasónico |
|---|---|---|---|---|
| Cómo llega el calor al film | Se conduce desde mordazas permanentemente calientes. | Se aplica en pulsos a través de una cinta y después se enfría bajo presión. | Se conduce a través de bandas en zonas de calentamiento → compresión → enfriamiento. | Se genera dentro del film por vibración; la herramienta permanece fría. |
| Adherencia inicial en caliente | Menor — el sellado se abre caliente y blando. | Mayor — la soldadura se solidifica bajo presión. | Controlada — zona de enfriamiento específica antes de soltar. | Alta — aporte de calor muy breve y localizado. |
| Tendencia de ancho del sellado | Bandas de sellado más anchas, tradicionales. | De estrecho a moderado. | Moderado y continuo. | Estrecho y preciso. |
| Tendencia de rendimiento | Alto y continuo. | Menor — ciclo de calentamiento y enfriamiento por cada sellado. | Alto — concebida para el movimiento continuo. | Alto — ciclos de soldadura muy cortos. |
| Adecuación a monomateriales reciclables | Viable con capas sellantes diseñadas y un control estricto. | Buena — el enfriamiento bajo presión ayuda en una ventana estrecha. | Buena con control de temperatura por zonas. | Suele preferirse — poca dispersión de calor. |
| Tolerancia a la contaminación en el sellado | Baja — el producto en el sellado suele causar fugas. | De baja a moderada. | De baja a moderada. | Puede ser mejor en casos concretos y validados (véase más abajo). |
| Nivel de inversión (orientativo) | De entrada — el caballo de batalla de menor coste. | De entrada a medio. | Medio. | Premium — generador y utillaje adicionales. |
Vista rápida — palancas, no un veredicto
Opte por una barra caliente de calor constante cuando el film sea tolerante, el rendimiento y el menor coste de máquina sean lo más importante, y una ventana bien ajustada mantenga el sellado que necesita.
Opte por impulsos o banda cuando la estructura sea fina, sensible al calor o reciclable y se beneficie del enfriamiento bajo presión antes de soltar.
Opte por ultrasonidos cuando la contaminación en el sellado, una ventana estrecha de film reciclable, sellados muy estrechos o la energía bajo demanda sean los factores decisivos — y el film, el producto, el utillaje y una prueba de validación lo respalden. Son palancas de ingeniería — riesgo de contaminación, sensibilidad del film, fragilidad de la lámina de barrera, rendimiento y presupuesto — no una consulta por forma de bolsa.
La ventana de sellado — y por qué el film reciclable es más difícil
Todo sellado térmico vive dentro de una ventana definida por tres variables que actúan juntas: temperatura, presión y tiempo de permanencia — la ventana de sellado (TPT). Si sube una, a menudo puede bajar otra — más tiempo de permanencia permite sellar a menor temperatura, más presión mejora el contacto en un film texturizado — pero si se sale de la ventana en cualquier dirección, el sellado falla de una forma característica. Por debajo, el sellante nunca llega a fluir del todo y se obtiene una soldadura fría y débil; por encima, el film se deforma, el sellado se vuelve quebradizo o la lámina se quema.
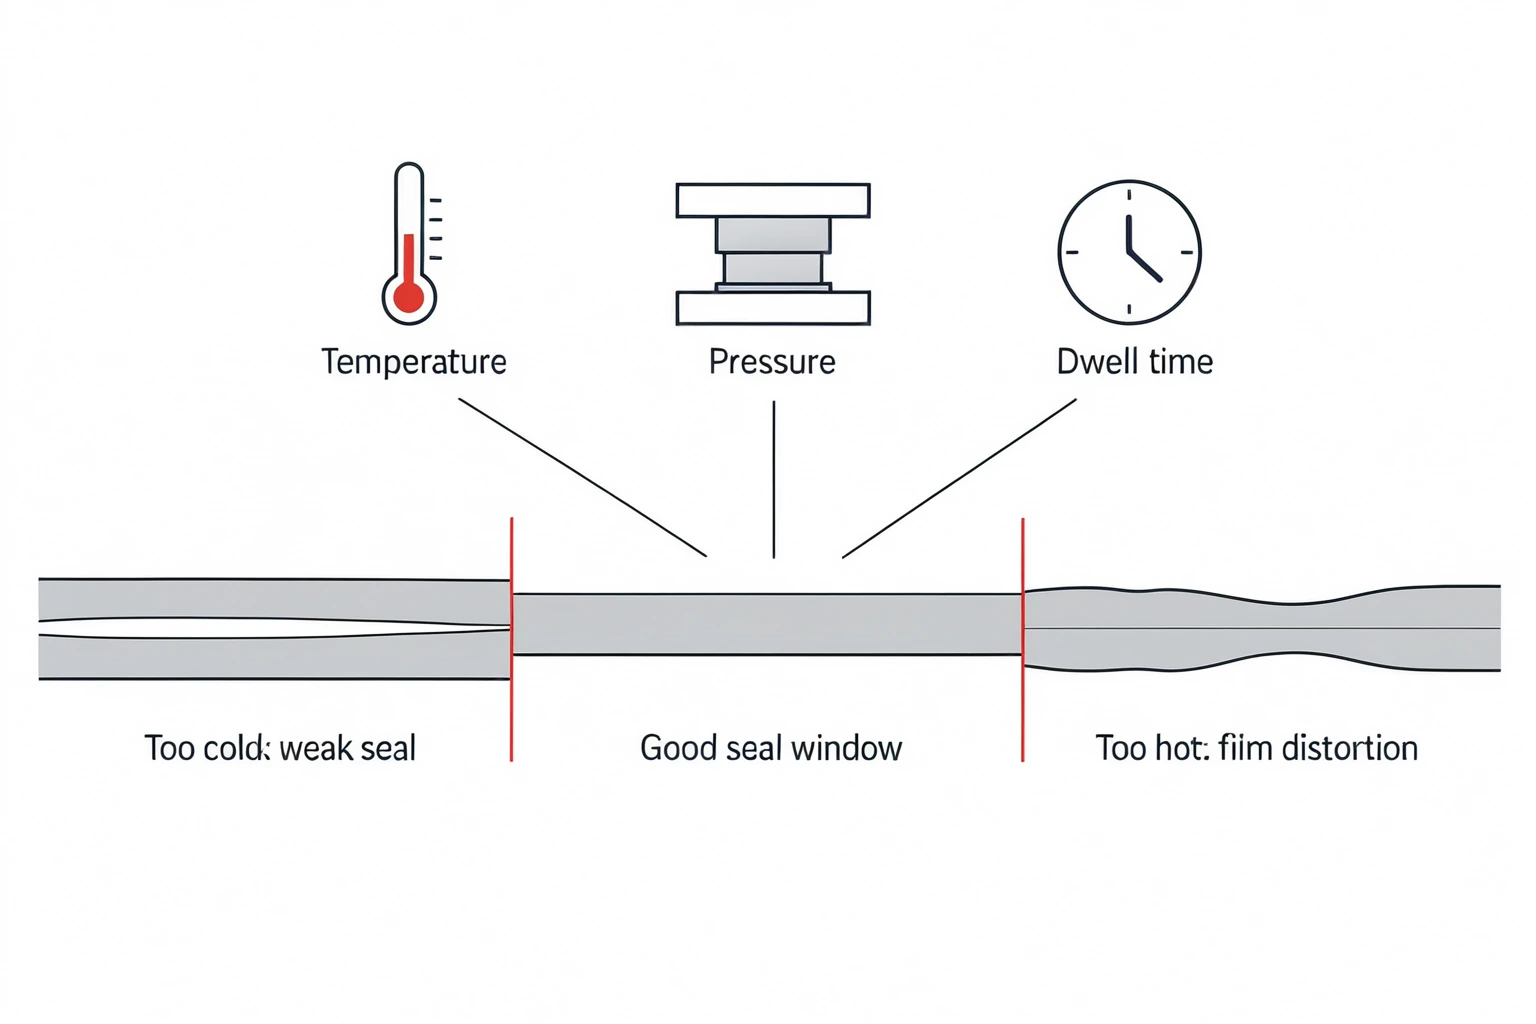
Aquí es donde el envase reciclable cambia la ingeniería. Un laminado tradicional combina una capa exterior de alto punto de fusión con un sellante interior de bajo punto de fusión, de modo que la temperatura que funde el sellado queda cómodamente por debajo de la que daña la estructura — una ventana amplia y tolerante. Un film monomaterial reciclable, fabricado con una sola familia de polímeros, no tiene esa separación: la capa que se funde para sellar y la capa que da resistencia a la bolsa son químicamente cercanas, de modo que la ventana de sellado se estrecha y el control del proceso se vuelve más exigente y menos tolerante. Esa es la razón práctica por la que las marcas que pasan a estructuras reciclables suelen reevaluar el paso de sellado en lugar de tratarlo como una sustitución directa.
El impulso regulatorio que hay detrás es real pero con frecuencia se exagera, así que conviene ser precisos. El Reglamento de la UE sobre envases y residuos de envases (Reglamento 2025/40) exige que los envases comercializados en el mercado de la UE sean reciclables para 2030, evaluados según criterios de diseño para el reciclaje. El Reglamento no exige expresamente la construcción monomaterial — pero como los laminados multicapa tienden a calificar mal en reciclabilidad, el monomaterial se ha convertido en una vía práctica habitual para cumplir, y con ella la ventana de sellado más estrecha. Los métodos que limitan la dispersión de calor — impulsos, banda con enfriamiento por zonas y ultrasonidos — forman parte de cómo los envasadores mantienen bajo control esa ventana más estrecha, junto con las capas sellantes diseñadas en una barra caliente bien controlada.
Resistencia del sellado frente a integridad del sellado: qué prueba detecta qué
El error más caro en el sellado es suponer que un sellado resistente es un sellado estanco. Son propiedades distintas, medidas por pruebas distintas, y un envase puede superar una y fallar en la otra. La resistencia del sellado es la fuerza que hace falta para separar el sellado; la integridad del sellado es si el sellado tiene una vía de fuga, por pequeña que sea. Un sellado ancho y firmemente unido con un único canal fino que lo atraviese puede ser a la vez resistente y tener fugas.
Las normas reconocidas de ensayo de sellado responden cada una a una pregunta más limitada de lo que la gente supone, y el alcance importa — muchas proceden del envasado de productos sanitarios y no se trasladan sin más a una bolsa de alimentos:
- Resistencia del sellado (pelado): ASTM F88 mide la fuerza para separar un sellado y la forma en que falla (pelado, desgarro o delaminación). Indica que el sellado es resistente — no que esté libre de fugas.
- Fugas de canal fino, bolsas de alimentos y de consumo: ASTM F3039 es el ensayo de penetración de colorante para envases flexibles no porosos — la referencia adecuada para la mayoría de las bolsas de alimentos con barrera. (El antiguo ensayo de colorante ASTM F1929 se limita a los envases médicos porosos y no debe citarse para una bolsa de alimentos.)
- Fugas grandes: ASTM F2096 es un ensayo de burbujas sencillo bajo presión interna que detecta las fugas grandes. Es sensible y barato, pero es un cribado de fugas grandes, no un ensayo de canal fino ni de estallido.
- Estallido y fluencia: ASTM F1140 (sin restricción) y ASTM F2054 (con restricción entre placas) presurizan el envase hasta que el sellado falla, para encontrar el punto más débil.
- Decaimiento de vacío y validación: ASTM F2338 (detección de fugas por decaimiento de vacío) e ISO 11607-2 (validación de procesos de barrera estéril, IQ/OQ/PQ) cubren el trabajo regulado y de alta barrera.
La conclusión para un comprador es especificar tanto un ensayo de resistencia como un ensayo de fugas para el producto, y hacer coincidir el ensayo de fugas con el envase — un ensayo de burbujas para el cribado de fugas grandes, un ensayo de penetración de colorante para los canales finos que burlan a un sellado de aspecto resistente. Los distintos formatos terminados también presentan el sellado de forma diferente, y eso explica en parte por qué el estilo de bolsa y el método de sellado se eligen juntos:

Sellado de tres lados
Tres líneas de soldadura y un borde plegado que verificar.

Sellado de cuatro lados
Cuatro líneas de soldadura — la mayor longitud de sellado que inspeccionar.

Sellado central
Una costura central más las soldaduras superior e inferior — tres que comprobar.

Sellado de aleta
Caras interiores soldadas en una aleta vertical — un punto de fuga habitual.
Las distintas geometrías de costura sitúan el sellado en lugares distintos — por eso el formato y el método de sellado se especifican juntos. Para ver el conjunto completo de formatos terminados, consulte la página de Tipos de bolsas y las páginas de máquinas con sellado de tres lados, sellado de cuatro lados y sellado central.
Los modos de fallo que realmente encontrará — y la solicitud de presupuesto (RFQ) que se anticipa a ellos
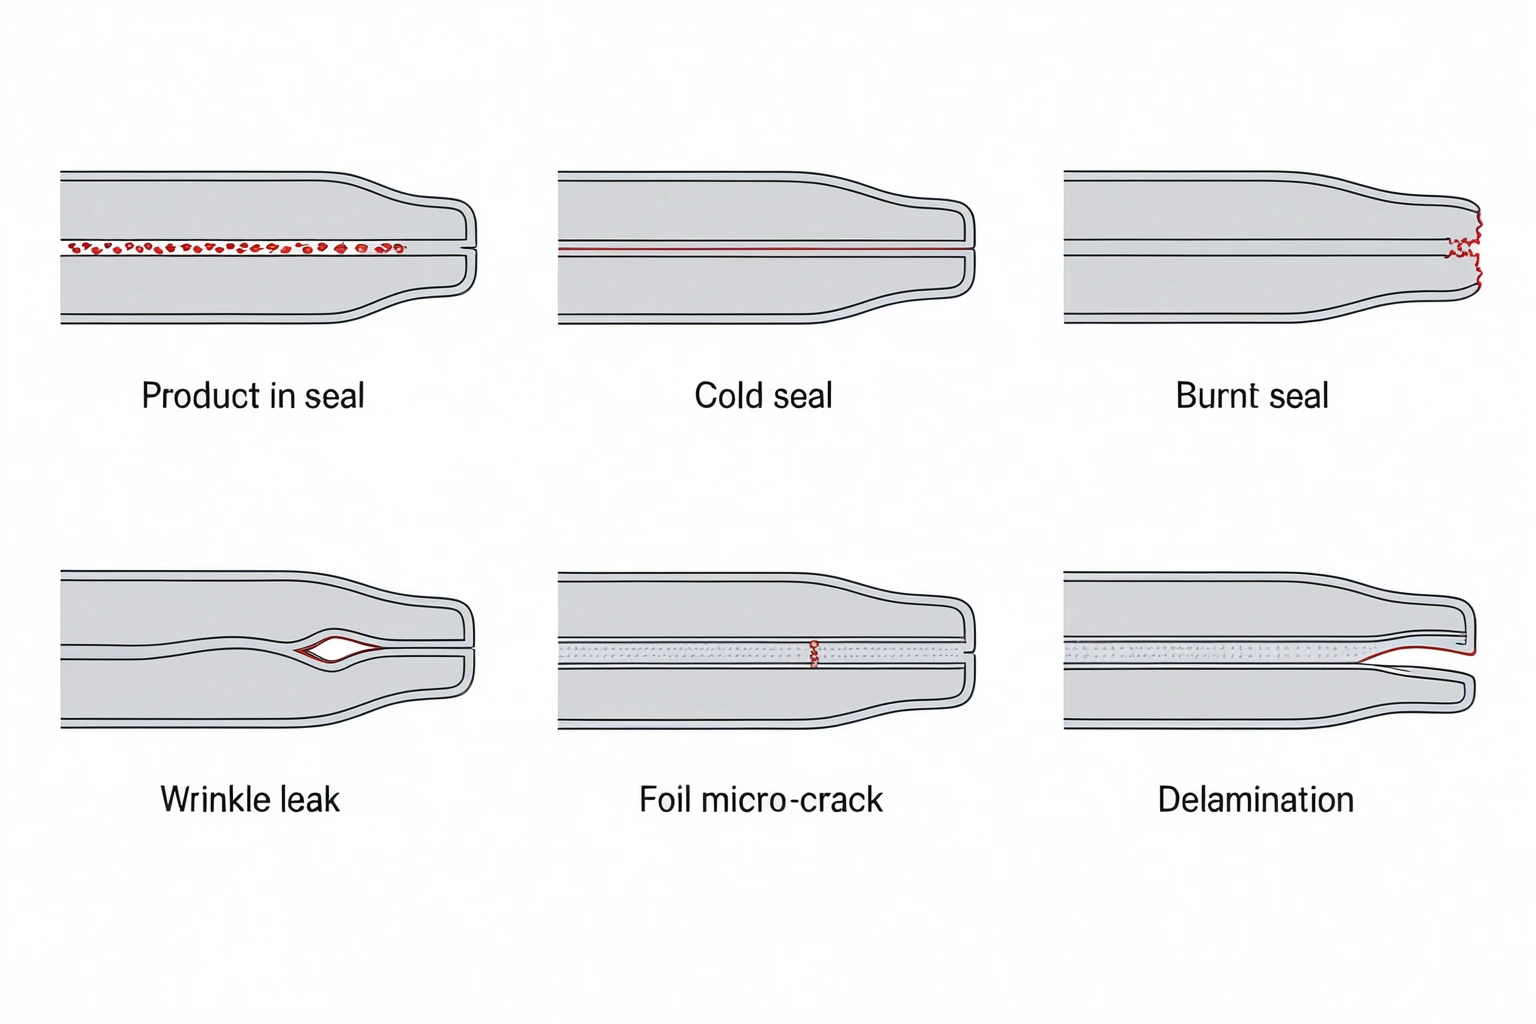
Los sellados fallan de un pequeño número de formas reconocibles, y nombrar las relevantes para su producto es la mitad de redactar una buena solicitud de presupuesto. Cada una tiene un mecanismo y una prueba que la detecta.
- Fuga capilar por producto en el sellado — una vía habitual y de alto riesgo: polvo, finos, grasa o líquido caen sobre la superficie de sellado y dejan un canal microscópico que un ensayo de penetración de colorante revela aunque el sellado resista bien la tracción. Este es el fallo que a veces se intenta resolver con ultrasonidos.
- Sellado frío o insuficiente — con muy poca temperatura, presión o tiempo de permanencia, el sellante nunca llega a fundirse del todo; el sellado parece cerrado, pero se despega o tiene fugas.
- Sellado quemado o excesivo — demasiado calor o tiempo de permanencia adelgaza y vuelve quebradizo el film en el borde del sellado, de modo que se agrieta al flexionarse.
- Fuga por arruga o pliegue — un pliegue atrapado en el sellado deja un canal; habitual en las esquinas y en las transiciones de cremallera o de fuelle.
- Microfisura de la lámina de barrera — el impacto fuerte de las mordazas fractura una capa fina de lámina, abriendo una fuga lenta que solo suele detectar el ensayo de decaimiento de vacío.
- Cizallamiento del borde y delaminación — el sellado resiste, pero adelgaza el film en su borde, o las capas se separan, debilitando el envase durante su vida útil.
Una buena RFQ indica la estructura del film y el sellante, el producto y si genera polvo o contiene grasa, el formato de bolsa y cualquier cremallera o fuelle, el rendimiento y la norma de integridad del sellado con la que se ensayará. Eso permite que el proveedor especifique desde el principio el método, el diseño de mordazas y la inspección adecuados, en lugar de descubrir el modo de fallo en producción. En líquidos y salsas, mantener el producto fuera de la zona de sellado empieza en la estación de llenado; la página de máquinas envasadoras de líquidos en bolsa cubre ese lado de la línea.
El límite del ultrasonido: dónde una herramienta fría justifica su sobreprecio
El sellado ultrasónico genera muchas afirmaciones, así que conviene separar el mecanismo — que es sólido — del marketing. Como el calor se genera dentro del film durante un breve pulso de soldadura y la herramienta permanece fría, el ultrasonido concentra la energía justo en la interfaz de sellado. Los sistemas ultrasónicos como los de Herrmann funcionan habitualmente a unos 20–35 kHz con amplitudes controladas del orden de 9–35 micras, ajustadas al film y a la geometría del sellado; en esa fuente de Herrmann/Mespack, los sistemas de mayor frecuencia se posicionan para sellados más estrechos (cifras de proveedores y de fabricantes OEM, específicas de cada aplicación). Esa energía precisa y de baja dispersión es la base real de sus dos ventajas principales.
La primera es la tolerancia a la contaminación, y la versión honesta es condicional. En un caso comercial muy citado, la línea de cecina de ternera de Oberto pasó del sellado con barra caliente al ultrasónico en una envasadora vertical y comunicó que los sellados podían cerrarse a través de los finos de cecina que habían estado causando bolsas con fugas — las bolsas superaron desde el principio un ensayo de dos horas a 25 pulgadas de vacío, la superficie de sellado se redujo de unas 1.25 pulgadas a menos de un cuarto de pulgada, y la producción pasó de aproximadamente 35–40 a 75 bolsas por minuto (Packaging Strategies, 2017). Es un resultado real y con nombre — pero se trata de un producto, una máquina, una validación. La forma correcta de generalizarlo es acotada: el sellado ultrasónico puede mejorar el sellado a través de cierta contaminación, con el film adecuado, una vez que una prueba lo demuestre para su producto. No es una capacidad universal de "sellar a través de cualquier cosa", y algunos aditivos de desmoldeo y la humedad atrapada pueden interferir.
La segunda ventaja es la energía y el material. Como no hay calentamiento previo ni una herramienta calefactada que mantener a temperatura, el generador solo consume energía durante la soldadura; Herrmann indica hasta aproximadamente un 75% menos de energía de sellado que las mordazas calentadas de forma continua (afirmación del proveedor). Los sellados más estrechos también pueden ahorrar film: un caso de envase de snacks comunicó un ahorro de material de aproximadamente el 11% al reducir los sellados de extremo, en las condiciones específicas de esa aplicación — una cifra de caso, no un número garantizado. El ultrasonido también se ha licenciado para sellar papel sin recubrir (Syntegon cedió a Herrmann los derechos exclusivos del proceso en 2023), lo que importa a medida que crecen los formatos reciclables basados en papel. La conclusión no es que el ultrasonido gane — es que, en trabajos propensos a la contaminación, sensibles al calor, reciclables o de sellado estrecho, merece la pena evaluarlo frente a una barra caliente bien controlada, que sigue siendo la opción por defecto más amplia y de menor coste en todo lo demás.
Utillaje, control de mordazas e inspección: donde se gana la fiabilidad
Una vez elegido el método, la fiabilidad diaria del sellado la deciden el utillaje y el control de las mordazas — los detalles poco vistosos que separan un sellado que aguanta un turno de uno que se desvía.
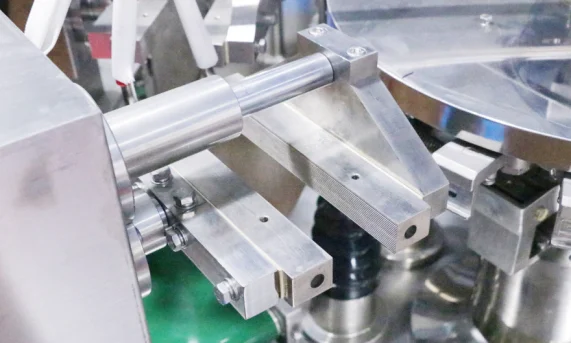
En las selladoras térmicas, la cara de la mordaza hace el trabajo: los patrones de estriado o moleteado determinan cómo se sujeta el film y cómo se transfiere el calor, y una cara limpia, plana y calentada de manera uniforme es lo que mantiene un sellado homogéneo en todo su ancho. Las mordazas desgastadas o contaminadas son una de las principales causas de fugas intermitentes. El control de las mordazas importa tanto como su forma — una pinza mecánica rígida aplica toda la fuerza en un instante, mientras que una mordaza accionada por servomotor puede cerrarse con suavidad y aplicar la fuerza por etapas. Esa fuerza escalonada puede reducir el daño por impacto en láminas de barrera frágiles y mejorar la homogeneidad del sellado a alta velocidad (una función de control por la que conviene preguntar cuando existe riesgo de microfisuras en la lámina). El ultrasonido aporta su propia disciplina de utillaje: el sonotrodo y el yunque son piezas acústicas de precisión, la geometría del director de energía da forma a la soldadura y los rellenos abrasivos desgastan el sonotrodo con el tiempo, de modo que la vida útil del utillaje forma parte del argumento de coste.
La inspección cierra el lazo. Para la mayor parte del trabajo con alimentos y productos de consumo, basta para mantener la calidad con una combinación de un ensayo destructivo periódico en línea (un ensayo de pelado y un ensayo de fugas con colorante o burbujas en envases muestreados) más una comprobación visual o por visión continua. Los envases estériles, médicos y de alta barrera van más allá, hacia la validación formal de procesos y los sistemas en línea de decaimiento de vacío o de monitorización del sellado. Sea cual sea el nivel, se mantiene el principio de la sección de ensayos: verifique por separado la resistencia y la estanqueidad, porque la línea que solo comprueba una acabará enviando el fallo de la otra.
Cómo sella ShengWei — y cómo demuestra la ventana de sellado
En las máquinas publicadas de ShengWei, el sellado térmico se configura según el formato de bolsa y el film y no es fijo; cuando el ultrasonido sea relevante para su producto, trátelo como una conversación aparte de validación y de módulo adicional. Nuestras máquinas verticales de formado, llenado y sellado construyen la bolsa y la sellan en línea: las máquinas de seis pistas con sellado de tres lados y seis pistas con sellado de cuatro lados producen sobres multipista, mientras que la envasadora vertical de diez pistas con sellado central forma una costura central con un número elevado de pistas. Estas se apoyan en nuestra gama de máquinas envasadoras verticales totalmente automáticas.
Para las bolsas prefabricadas, una máquina envasadora de bolsas prefabricadas sujeta una bolsa ya hecha y la sella en estaciones específicas — a menudo una primera pasada para aplanar y una segunda para terminar el sellado, con la temperatura controlada por estación. Si prefiere decidir primero el formato de bolsa, empiece por la página de Tipos de bolsas y por las páginas de formato de bolsas stand up, bolsas con fuelle, y bolsas de fondo plano; una cremallera recerrable es una función de cierre añadida a esos formatos, con sus propias consideraciones de integridad del sellado en el perfil de la cremallera.
Para pruebas con muestras y validación de proyectos, podemos ejecutar su film y su producto y comprobar sellados de muestra antes del envío, de modo que la ventana de sellado se demuestre en una prueba y no se descubra en su planta — pídanos que incluyamos comprobaciones de sellados de muestra en el plan previo al envío. Puede ver cómo inspeccionamos y probamos los equipos en la Fábrica y centro de calidad. Para ver dónde encaja la elección de sellado en el presupuesto global, consulte nuestra guía de precios de máquinas de envasado; para el sistema de dosificación que llena la bolsa, nuestra comparativa de métodos de dosificación.
Preguntas frecuentes
¿Cuál es la diferencia entre el sellado térmico, por impulsos, de banda y ultrasónico?
Se diferencian en cómo llega el calor al film. Una barra caliente de calor constante sujeta el film entre mordazas permanentemente calientes y conduce el calor desde el exterior. Una selladora por impulsos se calienta solo durante un breve pulso y mantiene el film sujeto mientras se enfría, lo que puede dar un sellado más limpio en film fino. Una selladora de banda o rotativa transporta el film por zonas independientes de calentamiento, compresión y enfriamiento para un funcionamiento continuo. Una selladora ultrasónica hace vibrar un sonotrodo frío para generar calor dentro del propio film, produciendo un sellado estrecho y de baja dispersión de calor. La más adecuada depende de su film, formato, rendimiento y presupuesto.
¿Qué es la ventana de sellado y por qué importa?
La ventana de sellado es el intervalo de temperatura, presión y tiempo de permanencia en el que un film concreto sella bien. Dentro de ella, el sellante fluye y se funde sin dañar el resto de la estructura; por debajo, el sellado es frío y débil, y por encima el film se deforma o se quema. La ventana es una propiedad de su film, no de la máquina, y por eso los puntos de consigna se demuestran en una prueba en lugar de copiarse entre productos. Los films monomaterial reciclables tienen una ventana más estrecha que los laminados tradicionales, por lo que exigen un control de proceso más estricto.
¿Por qué mis bolsas tienen fugas aunque el sellado parezca resistente?
Porque la resistencia del sellado y la integridad del sellado son cosas distintas. La resistencia es la fuerza necesaria para separar el sellado; la integridad es si existe alguna vía de fuga. Un sellado ancho y firmemente unido puede seguir teniendo un canal microscópico — con mayor frecuencia donde cayó producto, polvo, grasa o una arruga en la zona de sellado — y ese canal tiene fugas aunque el sellado resista bien la tracción. La solución es comprobar ambas cosas: un ensayo de pelado para la resistencia y un ensayo de penetración de colorante o de burbujas para las fugas.
¿Cómo ensayo la integridad del sellado — y qué ensayo sirve para qué?
Haga coincidir el ensayo con la pregunta. ASTM F88 mide la resistencia del sellado separándolo por pelado. Para las fugas en bolsas de alimentos y de consumo no porosas, ASTM F3039 es el ensayo de penetración de colorante que encuentra canales finos; ASTM F1929 es el equivalente solo para envases médicos porosos. ASTM F2096 es un ensayo rápido de burbujas para fugas grandes. ASTM F1140 y F2054 presurizan el envase hasta el estallido para encontrar el punto más débil. El ensayo de decaimiento de vacío y la validación ISO 11607-2 cubren el trabajo de alta barrera y estéril. Especifique al menos un ensayo de resistencia y un ensayo de fugas adecuados para su envase.
¿Puede el sellado ultrasónico funcionar a través de polvo o grasa en la zona de sellado?
A veces, y solo tras una validación. Como el ultrasonido genera calor dentro del film y perturba la interfaz, en casos concretos puede sellar a través de una contaminación ligera que derrota a una barra caliente — una línea de cecina de ternera muy citada comunicó que selló a través de finos de producto y superó un ensayo de vacío de dos horas tras pasar a ultrasonidos. Pero es una sola aplicación validada, no una garantía general: el resultado depende del film, del tipo y la cantidad de contaminación, de la geometría del sonotrodo y del yunque y de una prueba con su propio producto. Trátelo como algo que evaluar, no que dar por sentado.
¿Por qué es más difícil sellar un film monomaterial reciclable?
Un laminado tradicional usa una capa exterior de alto punto de fusión y un sellante interior de bajo punto de fusión, de modo que hay una amplia diferencia entre la temperatura que sella y la temperatura que daña el film. Un film monomaterial es de una sola familia de polímeros, así que la capa de sellado y la capa estructural se funden a temperaturas próximas y la ventana segura entre "sellado" y "deformado" se estrecha. Eso significa un control de temperatura más estricto y, a menudo, un método que limita la dispersión de calor — impulsos, banda por zonas o ultrasonidos — aunque una barra caliente bien controlada con una capa sellante diseñada también puede funcionar.
¿Cuándo compensa el ultrasonido frente al sellado térmico?
El ultrasonido justifica su mayor coste en un conjunto acotado de problemas: contaminación en el sellado que causa bolsas con fugas, films sensibles al calor o reciclables con una ventana estrecha, sellados muy estrechos y precisos, y el deseo de reducir la energía de sellado. Fuera de esos casos, una barra caliente de calor constante sigue siendo el caballo de batalla más general y de menor coste para la mayoría de las bolsas de alimentos y de consumo. La decisión no es "cuál es mejor" sino "si mi problema concreto cae dentro del límite del ultrasonido" — y eso lo resuelve una prueba con su film y su producto.
¿Qué causa una microfuga en la lámina de barrera y cómo se reduce?
Una lámina fina o capa de barrera metalizada puede agrietarse cuando las mordazas de sellado golpean con fuerza, abriendo una fuga lenta que a menudo solo detecta el ensayo de decaimiento de vacío. Se reduce controlando cómo se cierran las mordazas: una mordaza accionada por servomotor puede cerrarse con suavidad y aplicar la fuerza por etapas en lugar de cerrarse de golpe, lo que reduce el impacto máximo sobre la lámina, y manteniendo las caras de las mordazas limpias y planas. Cuando la microfisura de la lámina es un riesgo conocido, pregunte a los proveedores por el control de mordazas con servomotor y por la monitorización en línea del decaimiento de vacío o del sellado.
¿Qué plazo de entrega debo esperar para una máquina de sellado procedente de China?
Los modelos base de ShengWei — configuraciones estándar de nuestras máquinas verticales y de bolsas prefabricadas — se envían en 15–30 días laborables en fábrica (EXW). Las fabricaciones multipista a medida y las líneas integradas completas tardan más; confirme el alcance en la RFQ. Añada aproximadamente de cuatro a seis semanas de tránsito marítimo al comparar un plazo en fábrica con uno con entrega, y trate el equipo de ensayo de integridad del sellado y cualquier utillaje especial como partidas del presupuesto y no como una ocurrencia tardía.
Envíe su film y su producto para recibir una recomendación de sellado
Envíenos la estructura de su film y el sellante, su producto y si genera polvo o contiene grasa, el formato de bolsa, su rendimiento y la norma de integridad del sellado con la que ensaya. Le responderemos con un método de sellado recomendado, la máquina en la que funciona, las notas sobre mordazas y utillaje que importan para su film, si su producto justifica el ultrasonido y el plazo de entrega y las notas de envío para su región. Normalmente respondemos en un plazo de un día laborable.
info@shengweimachine.com · +86 181 2511 2025 · o contacte con nuestro equipo de ingeniería directamente
Responsable de Ventas Internacionales · ShengWei Machine