Bolsas prefabricadas frente a VFFS: guía de decisión de ingeniería y TCO para 2026
Autoría de
Hellena Ji, Responsable de Ventas Internacionales
Plazo de fabricación
15–30 días laborables en fábrica (EXW)
Mercados
Más de 80 países atendidos
Fuente de datos
Modelo de TCO a 5 años + fuentes publicadas del sector
La disyuntiva en 60 segundos
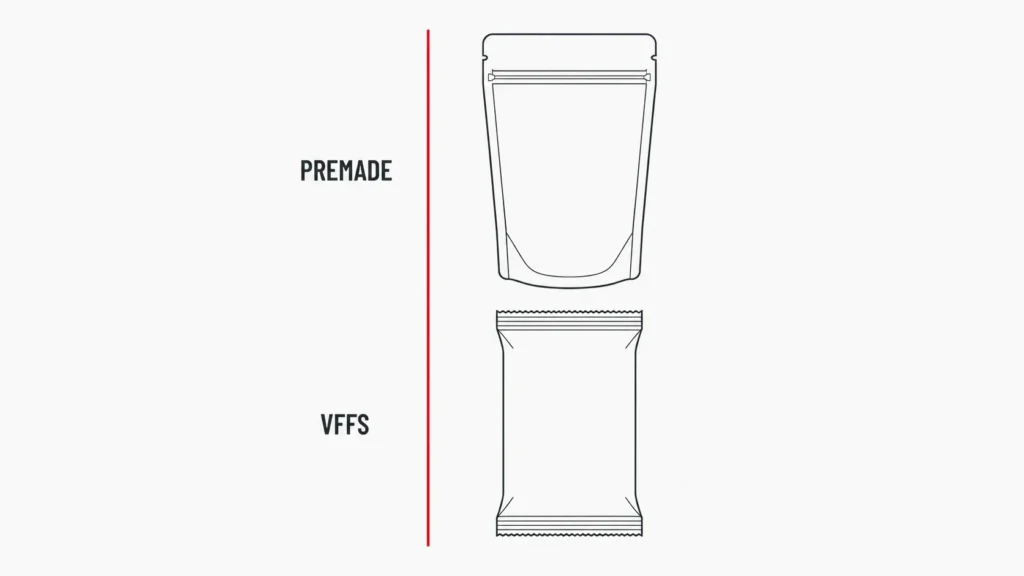
La decisión entre bolsas prefabricadas y VFFS suele plantearse como una cuestión de formato — “la bolsa stand up significa bolsa prefabricada; la bolsa tipo almohada significa VFFS.” Esa regla práctica acierta en la mayoría de los casos, y la sección de formato de nuestra Guía de selección la trata. Pero la pregunta que más cuesta a los compradores después de decidir el formato es la económica: ¿a partir de qué volumen anual de bolsas empiezan a dominar los ahorros del film en bobina de la VFFS, y por debajo de qué volumen siguen ganando las ventajas de la bolsa prefabricada (desperdicio, cambio de formato, flexibilidad de formato)?
Esta guía responde a esa pregunta con un modelo de TCO a 5 años transparente — no con un umbral popular de “100,000 bolsas/día”. El punto de cruce es un resultado del modelo, no una constante. Los datos que lo mueven: coste del film, tasa de desperdicio, coste de la mano de obra, frecuencia de cambios de formato y brecha de OEE. Nombramos nuestros datos, nombramos las hipótesis y mostramos el ejemplo desarrollado a continuación.
Si el estilo de bolsa ya está fijado por su fabricante de bolsas (converter) o por su estrategia de punto de venta, su decisión está en buena parte tomada — vuelva a la regla práctica del formato. Si tiene flexibilidad de formato y está dimensionando la economía, siga leyendo.
Cómo funcionan realmente una llenadora de bolsas prefabricadas y una VFFS — cinemática distinta, restricciones distintas
Una llenadora de bolsas prefabricadas no forma una bolsa. Hace avanzar una bolsa ya transformada e impresa a través de un carrusel rotativo y ejecuta una secuencia de ocho estaciones: alimentación desde el almacén de bolsas → impresión de fecha → apertura por vacío → apertura del cierre zip (si lo hay) → llenado → desinflado o inyección de gas → sellado → enfriado y descarga. Pacraft (antes Toyo Jidoki), uno de los diseños de referencia de la plataforma, suministra un rotativo de 8 estaciones con un almacén de cinta de 600 bolsas y un sellado térmico en dos etapas — barras de sellado paralelas seguidas de una prensa de enfriado que fija el sellado antes de la descarga. La bolsa se sujeta y se mantiene abierta durante toda la fase de llenado, lo que explica que las proporciones de llenado volumétrico lleguen al 90% y que el desperdicio de producto sea casi nulo: la lógica de 'sin bolsa, sin llenado' omite cualquier estación en la que la bolsa no se haya abierto.
Una VFFS trabaja en sentido contrario. El film se desenrolla de una bobina, pasa por un brazo compensador neumático y un control de tensión por célula de carga, y se conforma alrededor de un cuello formador vertical que envuelve un tubo de alimentación. Una barra de sellado vertical recorre de forma continua uno de los lados y forma un sellado longitudinal, de solape o de aleta, que pasa a ser la parte trasera de la bolsa. Correas de arrastre servoaccionadas tiran del tubo de film hacia abajo en incrementos indexados. Después, las mordazas de sellado transversal horizontal forman el sellado superior de la bolsa actual y el sellado inferior de la siguiente en un único cierre de mordazas — y una cuchilla entre las mordazas separa la bolsa terminada mientras el producto cae por gravedad desde el cabezal de dosificación situado encima.
Esa caída por gravedad es la restricción de diseño que define la VFFS. El sellado inferior debe tener suficiente resistencia de adherencia en caliente (hot tack) para soportar el peso del producto mientras sigue caliente — por eso los films para VFFS se diseñan con selladores de alta adherencia en caliente y por eso el fallo del sellado inferior es uno de los modos de fallo más comunes de la VFFS. También es la razón de que las proporciones de llenado volumétrico en la VFFS se sitúen en el 66–75%: se necesita holgura para que el producto atraviese la zona de sellado horizontal sin contaminarla.
Como lo expresa directamente la FAQ de ShengWei sobre la máquina monopista: 'Una envasadora vertical monopista es un sistema de formado, llenado y sellado vertical (VFFS) — forma cada bolsa a partir de un rollo de film en línea, lo que mantiene bajo el coste de material por bolsa con un volumen alto. Una máquina de bolsas prefabricadas llena y sella bolsas que ya han sido fabricadas por un proveedor de bolsas.' Esa única frase es toda la disyuntiva en forma comprimida. El film en bobina es barato por bolsa y obliga a la máquina a hacer el trabajo de fabricar la bolsa. Las bolsas ya transformadas son caras por bolsa y trasladan la fabricación de la bolsa al fabricante de bolsas — recuperando complejidad en la estación de llenado en forma de estaciones de apertura del cierre zip, captación por vacío y precisión de indexado rotativo. Ninguna arquitectura es mejor en abstracto. Optimizan para realidades de producción distintas, y las secciones siguientes repasan dónde gana cada una.

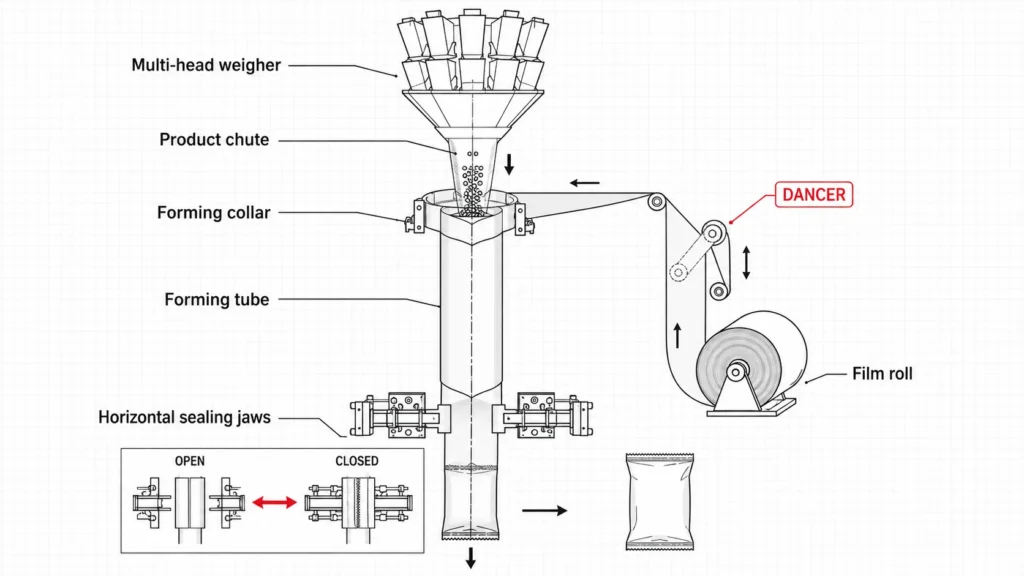
Para visiones generales por categoría de las dos arquitecturas, consulte nuestra página de categoría Máquina envasadora de bolsas prefabricadas (plataformas que cubren el llenado de granulados, polvos y líquidos); del lado de la VFFS, la página Máquina envasadora monopista cubre la rama monopista, con un sistema de dosificación por modelo, y la página Máquinas envasadoras verticales totalmente automáticas cubre las plataformas multipista de alto rendimiento.
Matriz de decisión — siete dimensiones que realmente marcan la diferencia
La matriz siguiente recoge las siete dimensiones técnicas y comerciales en las que las bolsas prefabricadas y la VFFS divergen de verdad — no el esbozo arquitectónico general (tratado en la sección de arquitectura de nuestra Guía de selección) ni la regla práctica de formato frente a máquina (tratada en su sección de formato). Use esta matriz como referencia de profundización una vez que haya elegido la arquitectura y necesite dimensionar la economía, la integración de la dosificación y la disciplina de cambio de formato.
| Dimensión | Llenadora de bolsas prefabricadas | VFFS |
|---|---|---|
| Cobertura de estilos de bolsa (stand up, con cremallera, con fuelle, de fondo plano, sobre, stick, almohada) | Nativo: stand up, con cremallera, con fuelle, de fondo plano, bolsas con forma (las bolsas con pico y tapón usan una llenadora dedicada — véase nuestra categoría Máquina de llenado y taponado de bolsas con pico). Formatos premium para venta al público con un aspecto superior en el lineal. | Nativo: almohada, sobre, stick, sellado de 3 lados. Opcional con adaptación: sellado de 4 lados, fuelle, cremallera en línea (Velteko HSV / Rovema BVC) — pero eleva el CapEx hasta igualar al de una rotativa de bolsas prefabricadas y alarga el cambio de formato. |
| Qué cabezal de dosificación encaja con qué máquina | Pesadora multicabezal en rotativa de bolsas prefabricadas: requiere un traspaso con rueda en estrella entre la tolva de descarga de la pesadora y el carrusel de bolsas. Esto añade una restricción de sincronización. Una rotativa de una sola pista suele funcionar hasta unos 60 BPM, y las rotativas de doble pista o multipista van más rápido. Bomba de pistón para pasta de alta viscosidad: encaje nativo. La bolsa se mantiene abierta en una estación de llenado discreta. La bomba servo PD reduce su rampa al final del ciclo sin riesgo de hilos porque la estación de sellado está aguas abajo. Polvo con tornillo sinfín en bolsa prefabricada (familia SW-L): viable para polvo cohesivo. El riesgo de polvo es menor que en una VFFS porque la boca de la bolsa se mantiene abierta y la dosificación ocurre en una estación discreta, no sobre un tubo formador. | Tornillo sinfín en una VFFS para polvo cohesivo o pegajoso: encaje técnico nativo. Es la forma estándar de dosificar polvo pegajoso a velocidad de producción, porque el tornillo empuja el producto por el tubo donde un vaso dosificador formaría puentes. Los finos que escapan a la zona de sellado transversal causan fallos de sellado, así que prevea captación de polvo y barras antiestáticas (ejemplo desarrollado de la SW-420E). Pesadora multicabezal en una VFFS: caída limpia al tubo formador, sin cuello de botella de traspaso. Vaso volumétrico en una VFFS: funciona para granulados uniformes de flujo libre, pero falla con polvo fino (formación de puentes) y con producto irregular (inconsistencia volumétrica). Bomba de pistón en una VFFS para líquido: viable, pero limitada por el requisito de adherencia en caliente del sellado inferior ante la caída por gravedad. |
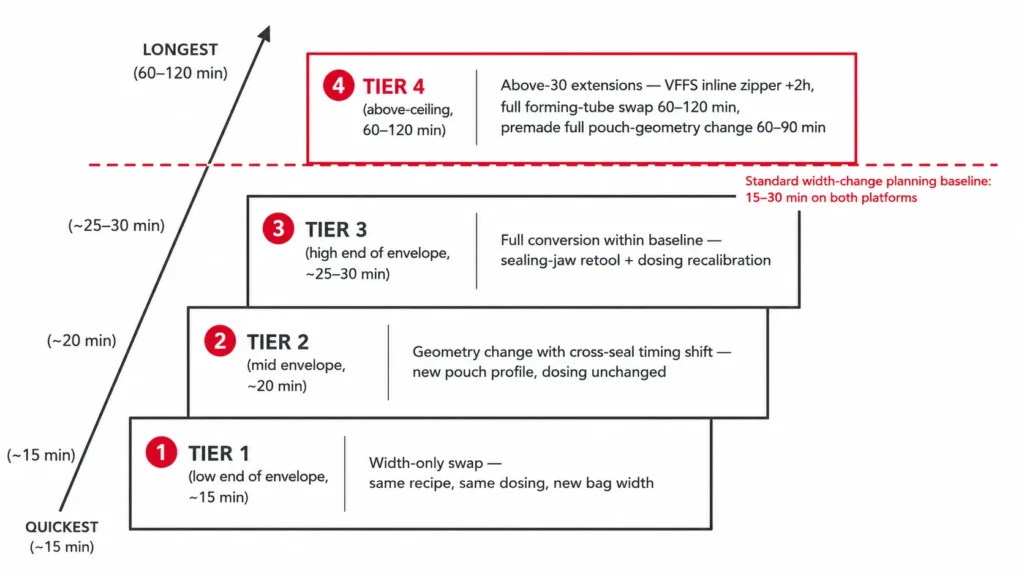
| Multiplicador de la frecuencia de cambios de formato (coste de parada por cambio de SKU sobre la referencia estándar de 15–30 min por cambio de ancho) | Según nuestra Guía de selección, un cambio de ancho lleva 15-30 min en ambas plataformas — ese es el techo de planificación para un cambio de ancho limpio. Ampliaciones de la bolsa prefabricada por encima de ese techo: el cambio de formato por introducción de dimensiones en una HMI servo de gama alta reduce el cambio a menos de 60 segundos en plataformas de la clase de Viking Masek; un cambio completo de geometría de bolsa (de stand up a fondo plano) se estima en 60-90 min para una conversión completa de la geometría de bolsa (de stand up a fondo plano, según la síntesis de Foshan Soontrue + Rovema). Ejemplo desarrollado de rotación de SKU: 5 cambios de SKU/día × el punto medio de cambio de formato de la Guía de selección (22.5 min) × 250 días = 469 h/año de coste de oportunidad. | Según nuestra Guía de selección, un cambio de ancho lleva 15-30 min en ambas plataformas — el mismo techo de planificación. Ampliaciones de la VFFS por encima de ese techo: añadir o retirar un aplicador de cremallera en línea (Velteko HSV / Rovema BVC) es un evento de 2+ horas; el cambio completo del tubo formador con recalibración del cabezal de dosificación al cambiar de clase de producto se estima en 60-120 min para el cambio completo del tubo formador con recalibración del cabezal de dosificación (según la síntesis de Velteko / Rovema / Matrix de movimiento continuo); la recalibración del empalme y del guiado consume minutos dentro de la banda superior. Ejemplo desarrollado de rotación de SKU: 5 cambios de SKU/día × el punto medio de cambio de formato de la Guía de selección (22.5 min) × 250 días = 469 h/año de coste de oportunidad en cualquiera de las plataformas antes de cualquier evento de cremallera en línea o de geometría por encima del techo. |
| Preparación para el PPWR y el monomaterial (horizonte UE 2026) | El fabricante de bolsas se encarga de la cualificación del monoPE / monoPP, la integración del cierre zip y el ajuste de la barrera — Mondi + Gualapack suministran bolsas reciclables de monoPE 100% de grado retort. Mars Wrigley lanzó una bolsa de monoPE de M&M's (Francia 2020) en formato prefabricado. El comprador subcontrata el riesgo de ingeniería del film al fabricante de bolsas. | El comprador asume el control directo de la cualificación del film en bobina, la reducción de espesor y la conversión a monomaterial — exige una mayor capacidad interna de desarrollo de proveedores. |
| Economía del escalado multipista (cuándo añadir pistas y cuándo añadir máquinas) | Una rotativa de 8 estaciones de una sola pista suele funcionar hasta unos 60 BPM; escalar por encima de eso significa una rotativa de doble pista o multipista, o una segunda máquina. La línea horizontal de bolsas Mespack HF2400, de hasta 122 ppm, es el caso atípico de gama alta — economía de SKU premium de venta al público. | La arquitectura multipista hace funcionar varias pistas en paralelo: las VFFS de 6 pistas SW-A6 / SW-C6 alcanzan un máximo de 200-300 bolsas/min para toda la máquina con 5-30 ml/pista. La VFFS dúplex de café molido de Bosch/Syntegon alcanza 300 BPM. Las construcciones multipista a medida tardan más que las configuraciones base; confirme el plazo de fabricación ex-works exacto en la solicitud de presupuesto (RFQ). |
| Referencia de OEE de clase mundial (85%) frente al OEE real en planta (la brecha, no el nivel absoluto) | Un OEE del 85% es la referencia de clase mundial más citada (Nakajima, TPM); el OEE real en líneas multi-SKU de volumen medio suele quedar bastante por debajo — por pérdidas por alimentación errónea de bolsas, deriva de la alineación de las pinzas y la curva de aprendizaje del operario. Ventaja específica de la arquitectura: la lógica de 'sin bolsa, sin llenado' mantiene el desperdicio de producto cerca del 0% en los SKU de alto valor que penalizan la economía del desperdicio de una VFFS. | La misma referencia de clase mundial del 85% se aplica a la VFFS; el OEE real en líneas multi-SKU de volumen medio suele quedar bastante por debajo — por desperdicio de empalmes y de arranque (3-5% según el fabricante de máquinas Foshan Soontrue), deriva del guiado del film y paradas menores acumuladas. El coste de una hora no planificada oscila entre $5,000-$10,000 según Soontact; una reparación no planificada cuesta 3-5× una preventiva. |
| Nivel de CapEx (de entrada / medio / premium) — solo orientativo, sin cifras en dólares | Entrada: rotativa de 8 estaciones de carga manual, levas mecánicas, pinzas de un solo formato. Medio: cambio de formato por HMI accionado por servos, pinzas multiformato, pesadora multicabezal integrada. Premium: cambio de formato por HMI servo en <60s, verificación por visión, monomaterial cualificado por el fabricante de bolsas, diagnóstico remoto del fabricante (clase Pacraft / Mespack HF / Viking Masek). | Entrada: envasadora vertical monopista, vaso volumétrico, accionamiento por levas. Medio: servo monopista con pesadora multicabezal, codificadora integrada, gestión moderada de empalmes. Premium: multipista servo (clase SW-A6 / SW-C6) O cremallera en línea de movimiento continuo (Velteko HSV / Rovema BVC) — la variante de cremallera en línea eleva el CapEx hasta igualar o superar el de una rotativa de bolsas prefabricadas. La VFFS dúplex de café de Bosch/Syntegon = gama superior. |
Decisión rápida — palancas, no umbrales
Si quiere una vista de decisión más rápida, las palancas siguientes sustituyen la regla de “X bolsas/día significa la máquina Y” por una orientación anclada en escenarios. Cada palanca corresponde a una realidad concreta del comprador.
Elija una llenadora de bolsas prefabricadas cuando:
- Su producto de alto valor hace costoso el desperdicio de arranque — el 3-5% de desperdicio de film/producto de la VFFS en empalmes y cambios de formato anula los ahorros del film en bobina en el año 1.
- Su mezcla de SKU exige >3 cambios de formato por turno — dentro de la misma banda de 15-30 min por cambio de ancho que nuestra Guía de selección fija para ambas plataformas, el multiplicador de la frecuencia de cambios de SKU pasa a ser la cuestión económica. Un ejemplo de 5 SKU/día con el punto medio de la Guía de selección (22.5 min) da ~469 h/año de coste de oportunidad en cualquiera de las plataformas antes de los eventos por encima del techo; la bolsa prefabricada marca la diferencia cuando las rotativas con HMI servo de gama alta reducen los cambios del mismo ancho a menos de 60 segundos mediante una receta de introducción de dimensiones.
- Su modelo comercial vende en el lineal — bolsas premium (stand up, con cremallera, con fuelle o con forma especial), con gráficos de huecograbado o impresión digital, donde el fabricante de bolsas asume el riesgo del diseño.
- Está lanzando o iterando SKU y necesita flexibilidad de MOQ — los fabricantes de bolsas prefabricadas con impresión digital presupuestan mínimos de 5,000-10,000 frente a los costes de preparación de planchas del film en bobina.
- Su cartera de SKU se lanza o se itera con rapidez en varias geometrías de bolsa (variantes stand up + con cremallera + con fuelle + de fondo plano para la misma familia de marca) — la precualificación del fabricante de bolsas prefabricadas en todas las formas de bolsa reduce el plazo de lanzamiento de un SKU nuevo frente al ciclo de cualificación del proveedor de film en bobina, que tiene que repetir las pruebas de reducción de espesor y de funcionamiento para cada geometría nueva en una línea VFFS.
- Su hoja de ruta de sostenibilidad depende de estructuras reciclables de monoPE o monoPP cualificadas por el fabricante de bolsas (Mondi, Gualapack), y no por su propio equipo de desarrollo de films.
Elija una VFFS cuando:
- Su volumen anual por SKU supera el punto de cruce del TCO — el film en bobina evita el sobrecoste de transformación por bolsa, y ese ahorro supera los costes de cambio de formato de la VFFS siempre que las horas de cambio se mantengan bajas.
- Su producto es un sólido de flujo libre que la VFFS procesa de forma nativa — croquetas de alimento para mascotas, comprimidos farmacéuticos, pellets químicos, semillas agrícolas, granulados minerales o pigmento industrial — donde la diferenciación en el lineal es secundaria frente al coste por bolsa y el modelo comercial del comprador premia la economía del film en bobina.
- Sus series por SKU son campañas largas de un solo formato — la producción diaria está limitada por la capacidad, no por los cambios de formato, de modo que la banda de 15-30 min por cambio de ancho que define nuestra Guía de selección se amortiza sin problema a lo largo del turno y el multiplicador de frecuencia de cambios de SKU sigue siendo lo bastante bajo como para que la economía del film en bobina de la VFFS domine el cálculo por bolsa.
- Su demanda puede absorber los MOQ de los fabricantes de bolsas de 50,000-100,000 por SKU con plazos de 6-12 semanas que le atan a la hoja de ruta de un fabricante de bolsas — y prefiere controlar directamente la economía del film.
- Dispone de capacidad interna de desarrollo de proveedores para cualificar film en bobina, reducir el espesor de laminados y realizar la calibración del guiado del film en cada cambio de formato.
- Su producto es en formato sobre, stick pack o almohada, donde la VFFS tiene una cuota estimada del 65-67% del mercado de maquinaria dedicada (según la síntesis de FMI + Straits Research, metodología no revelada) y la arquitectura es la opción por defecto de la categoría.
Si todavía no sabe qué estilo de bolsa necesita, empiece por nuestro Centro de tipos de bolsas — 7 guías de bolsas y cierres con dibujos de líneas. Para formatos premium propios de la bolsa prefabricada, consulte la referencia Máquinas envasadoras de bolsas stand up y doypack y la referencia Máquinas envasadoras de bolsas de fondo plano. Para los formatos almohada y stick pack propios de la VFFS, consulte la página Máquinas envasadoras de bolsas con sellado central.
Coste total de propiedad: por qué el punto de cruce depende de su mezcla de SKU (modelo transparente)
La pregunta más frecuente sobre bolsas prefabricadas frente a VFFS es 'a partir de qué volumen se amortiza la VFFS'. No hay una única respuesta en los datos publicados del sector — pero dos modelos de referencia muestran cómo los datos de entrada determinan la respuesta, y pasar sus propios datos de producción por ellos le acerca bastante a la respuesta. El modelo a 5 años y 50M de bolsas/año de Wolf Packing muestra la VFFS a $0.0421/bolsa y la bolsa prefabricada a $0.0613/bolsa — la VFFS aproximadamente un 31% más barata con alto volumen sostenido de un solo SKU. A 10M de bolsas/año en el mismo modelo, la relación se invierte: la bolsa prefabricada queda en $0.0950/bolsa y la VFFS en $0.1200/bolsa — la bolsa prefabricada aproximadamente un 20% más barata, porque los costes de cambio de formato y de desperdicio de preparación de la VFFS se reparten entre menos bolsas. Wolf Packing también asigna un coste orientativo de unos $45,000/año por cada cambio de formato diario añadido a una línea VFFS.
Un segundo modelo, más detallado, usa un conjunto de datos de cambio de formato y OEE en un caso de estrés (OEE de la VFFS del 60%, OEE de la bolsa prefabricada del 70%; evento de conversión ampliada de la VFFS de 90 min frente a un cambio del mismo ancho / por receta de la bolsa prefabricada de 15 min; 250 cambios de formato/año; film en bobina a $0.05/bolsa frente a bolsa transformada a $0.15/bolsa; mano de obra de $25/h). Con esos datos, la VFFS sigue siendo más barata por bolsa a cualquier volumen, por lo que este modelo nunca llega a un punto de cruce. Esta no es la referencia limpia de cambio de ancho de la Guía de selección; es un modelo de estrés para carteras de SKU que desencadenan eventos de conversión de la VFFS por encima del techo. Los dos modelos discrepan porque se apoyan en datos distintos de cambio de formato, desperdicio, OEE y materiales. Esa discrepancia es la lección: el punto de cruce es una función de la diversidad de SKU, no solo del volumen anual.
Tres datos de sensibilidad que más mueven la respuesta: (1) Cambios de formato por año — si sus cambios de SKU incluyen eventos de conversión de cremallera en línea o de tubo formador, la VFFS pierde horas que la referencia limpia de cambio de ancho de la Guía de selección no recoge. (2) Valor del producto — si su llenado es de alto valor (café premium, suplemento ecológico, farma), el 3.5% de desperdicio de preparación de la VFFS cuesta más que el sobrecoste por bolsa de la bolsa prefabricada. Foshan Soontrue señala que, para un producto de alto valor, ahorrar un 2–3% de desperdicio de producto puede compensar el sobrecoste del material de la bolsa prefabricada en el año 1. (3) OEE real — el 85% es la referencia de clase mundial más citada (Nakajima, TPM), mientras que la mayoría de los fabricantes funciona más cerca del 60% (OEE.com). Construya su modelo sobre una hipótesis de planificación prudente del 60–70%, no del 85%. La conclusión: deje de buscar un número de cruce universal. Construya el modelo con sus datos y su realidad de cambios de formato, y la arquitectura adecuada suele imponerse por sí sola.
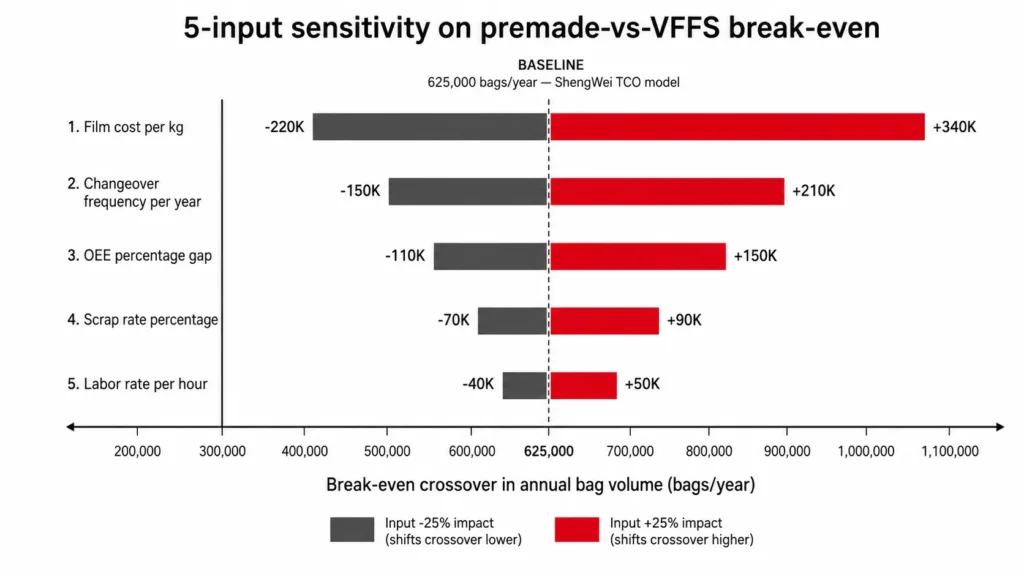
Para los rangos de precios FOB actuales de 2026 por clase de máquina, el desglose por niveles de CapEx y los siete datos que hacen subir o bajar $5K un presupuesto, consulte nuestra Guía de precios de máquinas de envasado 2026. Para el marco de selección de máquinas que alimenta los datos del TCO, consulte nuestra guía Cómo elegir la máquina de envasado adecuada.
Compatibilidad de dosificación — la especificación a la que no le importa qué máquina compró
Nuestra Guía de selección es la referencia para la elección del método de dosificación y los rangos de precisión — la correspondencia entre la física del producto y el cabezal de dosificación (granulado de flujo libre → vaso volumétrico o multicabezal; polvo cohesivo → tornillo sinfín; pasta viscosa → bomba de pistón) y las clases de precisión que se derivan de cada uno. La tabla completa está en la Guía de selección. Esta guía se centra en lo que cambia después de montar el cabezal de dosificación en cada arquitectura — la fricción de integración, el ancho de banda del traspaso, los modos de fallo por entrada de polvo en la zona de sellado y la sincronización del ciclo de dosificación específica de cada plataforma.
Integración de la pesadora multicabezal. En una VFFS, la tolva de descarga de la pesadora cae directamente al tubo formador — sin traspaso y sin cuello de botella de ancho de banda; el ritmo del ciclo lo marca el cierre de mordazas de formado y sellado, no la pesadora. En una rotativa de bolsas prefabricadas, la descarga de la pesadora necesita un traspaso con rueda en estrella entre la tolva de la pesadora y el carrusel de bolsas; una rotativa de una sola pista suele funcionar hasta unos 60 BPM, por rápido que pueda soltar la pesadora. El cabezal de dosificación no es la restricción en la bolsa prefabricada — lo es el indexado del carrusel.
Integración del dosificador de tornillo sinfín. En una VFFS, el tornillo se sitúa encima del tubo formador y los finos escapan hacia abajo, a la zona de las mordazas de sellado transversal — el ejemplo desarrollado de la SW-420E exige captación de polvo y barras antiestáticas en la estación de sellado para evitar que la acumulación de finos cause fallos de sellado. En una rotativa de bolsas prefabricadas (familia SW-L), la bolsa se mantiene abierta en una estación de llenado discreta y la estación de sellado está aguas abajo; el mismo tornillo hace el mismo trabajo de dosificación, pero la zona de sellado se mantiene más limpia porque el polvo cae en la bolsa mantenida abierta y no por delante de un tubo de film que se forma de manera continua.
Integración de la bomba de pistón. En la bolsa prefabricada, la bomba de pistón es un encaje nativo — bolsa mantenida abierta en una estación de llenado discreta, la bomba servo PD reduce su rampa al final del ciclo sin riesgo de hilos porque la estación de sellado está aguas abajo de la de llenado. En una VFFS, la mordaza de sellado inferior se cierra justo debajo del cabezal de dosificación, por lo que la formación de hilos al final del ciclo hacia la zona de adherencia en caliente es un modo de fallo real que exige un ajuste más fino de la rampa de la bomba.
Integración del vaso volumétrico. En una VFFS, la caída por gravedad alimentada por vasos a través del tubo formador es la vía de dosificación más barata — funciona bien con granulados uniformes de flujo libre. En una rotativa de bolsas prefabricadas, los vasos volumétricos rara vez se usan porque la cinemática de estaciones discretas desperdicia su ventaja de velocidad; la plataforma rotativa paga un cabezal de dosificación más caro que no puede hacer funcionar al ciclo nominal del vaso. La regla: nuestra Guía de selección elige su método de dosificación. Esta guía le dice qué bastidor lo aloja sin cuello de botella.
Para un ejemplo desarrollado de la rama de polvo cohesivo — tornillo sinfín en VFFS con captación de polvo y antiestática — consulte nuestra máquina envasadora monopista para polvo con dosificador de tornillo sinfín SW-420E. Para la rama de pesadora multicabezal de la misma familia monopista, consulte la máquina envasadora monopista con pesadora multicabezal de granulados SW-420A.
La penalización del cambio de formato: los mismos minutos, un coste anual distinto
Qué hay dentro del rango de 15-30 minutos — y por qué los mismos minutos cuestan dólares anuales distintos
Nuestra Guía de selección utiliza 15-30 minutos para un cambio de ancho tanto en bolsas prefabricadas como en envasadoras verticales monopista como hipótesis de planificación — confirme con el proveedor los minutos reales para su bolsa y su film. Lo que añade esta guía es qué hay dentro de ese rango, qué empuja un cambio por encima de él y por qué el mismo número de minutos de placa produce costes anuales de parada enormemente distintos según su rotación de SKU.
Tres clases de cambio de formato habitan la banda de 15-30 minutos:
- Cambio solo de ancho (extremo inferior del rango) — misma altura de bolsa y misma geometría de sellado; solo se mueve el índice de ancho del cuello formador o de las pinzas de la bolsa. La receta de la HMI gestiona el guiado y la tensión.
- Cambio de geometría — ancho + alto (zona media del rango) — la longitud del tubo de film, el índice de las correas de arrastre y la sincronización del sellado transversal cambian; la recalibración del guiado consume la mayor parte de los minutos añadidos.
- Conversión completa (extremo superior del rango) — geometría más reutillaje de las mordazas de sellado más recalibración de la dosificación cuando el SKU cambia de clase de producto. En una VFFS, añadir o retirar un aplicador de cremallera en línea se sitúa por encima del techo de la Guía de selección y rutinariamente lleva 2+ horas; en la bolsa prefabricada, un cambio completo de geometría de stand up a fondo plano lleva 60-90 minutos.
Ahora, la aritmética de costes que la referencia de la Guía de selección no muestra — pero lea con atención las etiquetas de las hipótesis, porque dos fuentes distintas del sector valoran el tiempo de parada por cambio de formato con dos modelos contables diferentes.
En el lado de las bolsas prefabricadas, un cambio del mismo ancho entre bolsas stand up y con cremallera — con la geometría de las pinzas sin cambios — se sitúa en el extremo inferior del rango de cambio de ancho; confirme los minutos con sus propias muestras de bolsa.
La regla práctica: tome los 15-30 minutos como cifra de planificación para un cambio de ancho limpio y céntrese en el multiplicador. Una línea que cambia de SKU una vez por semana y una línea que cambia de SKU tres veces por turno viven en los mismos 15-30 minutos de placa, pero producen un coste anual de parada 30-60× distinto. Ese multiplicador — y no la cifra de minutos — es la cuestión de cambio de formato que decide entre bolsa prefabricada y VFFS para su cartera de SKU concreta.
Sostenibilidad y cumplimiento: el PPWR empuja a los compradores hacia el monomaterial — ¿quién asume la I+D?
El Reglamento de la UE sobre envases y residuos de envases (PPWR) — Reglamento 2025/40 — entró en vigor el 11 de febrero de 2025 y tiene por objetivo que todos los envases comercializados en el mercado de la UE sean reciclables de forma económicamente viable de aquí a 2030, con obligaciones escalonadas sobre el diseño en monomaterial y el contenido mínimo de material reciclado posconsumo. Para los compradores de máquinas, eso convierte el procesamiento de film monomaterial de una 'mejora futura' en una línea de especificación a corto plazo.
Donde difieren las dos arquitecturas es en quién asume el trabajo de cualificación. Con las bolsas prefabricadas, el fabricante de bolsas suele asumir la cualificación del monomaterial. Mondi Group y Gualapack comercializan públicamente bolsas reciclables de monoPE 100% de grado retort, y el fabricante de bolsas se encarga de la integración del cierre zip, el ajuste de la barrera y la validación de la estructura. La marca especifica el formato y hereda una bolsa cualificada. Para las marcas sin ingeniería de film propia, supone una descarga de I+D significativa. Con la VFFS, la marca mantiene el control directo del film. Las pruebas de reducción de espesor, la cualificación de monoPE o monoPP y los ensayos de funcionamiento se hacen en su máquina con su proveedor de film — lo que da control de costes a largo plazo y flexibilidad de proveedores, pero exige una capacidad de ingeniería de film que el comprador a menudo no tiene en plantilla. La guía de diseño de CEFLEX favorece las estructuras de monoPE o monoPP, y la guía de diseño de la APR es la referencia operativa en EE. UU. sobre la reciclabilidad del PE flexible.
El contexto de EE. UU. va en la misma dirección, con una exigencia más ligera: las Guías Verdes de la FTC exigen matizar las declaraciones de reciclabilidad cuando las instalaciones de reciclaje no están al alcance de al menos el 60% de los consumidores o las comunidades. Los datos de casos de la FPA muestran que las bolsas ofrecen hasta un 63% menos de plástico, un 61% menos de uso de combustibles fósiles y un 62% menos de emisiones de GEI que sus equivalentes en botella rígida — aunque esa comparación es bolsa flexible frente a envase rígido, no bolsa prefabricada frente a VFFS.
El azúcar glas, el almidón y muchos finos químicos pueden formar polvo combustible. Si su propia evaluación de riesgos clasifica la zona de llenado como atmósfera explosiva (conforme a la Directiva 1999/92/CE), los equipos situados allí deben cumplir la Directiva ATEX 2014/34/UE (que sustituye a la 94/9/CE desde abril de 2016) para esa categoría. Eso puede significar control de la electricidad estática, motores con clasificación Ex o circuitos de seguridad intrínseca — una especificación a nivel de proyecto en cualquiera de las plataformas, no un valor por defecto. El marcado CE conforme a la Directiva de Máquinas 2006/42/CE es la base — las máquinas de ShengWei tienen certificación CE y se construyen conforme a ese marco.
Dónde encaja cada arquitectura: escenarios de compra típicos
Producto de un solo formato y gran volumen. Cuando el modelo operativo es un único formato de bolsa a volumen sostenido, es exactamente donde domina la economía por bolsa de la VFFS: el film en bobina es barato por bolsa y la baja diversidad de SKU evita que el coste de los cambios de formato se coma el ahorro.
El detonante es la estrategia de materiales, no el volumen. Cuando el motor es un objetivo de sostenibilidad o de materiales — film monomaterial reciclable, o papel formado a partir de bobina — la VFFS mantiene la cualificación del film en manos del comprador, y el film en bobina puede sostener un relato de sostenibilidad que las bolsas encoladas ya transformadas no pueden contar. Sobre quién asume el trabajo de cualificación, consulte la sección de PPWR más arriba.
Varios SKU y presentación premium en el lineal. Varios SKU, presentación premium en el lineal y formato stand up con cierre recerrable están de lleno en territorio de bolsa prefabricada: la bolsa llega ya transformada e impresa, y la llenadora la hace avanzar a través del carrusel.
El arrepentimiento más habitual está en el modelo operativo, no en la arquitectura. El arrepentimiento más visible de los compradores no es 'bolsa prefabricada frente a VFFS' en abstracto — es comprar el modelo operativo equivocado: un fabricante con poco soporte, una cualificación débil del film o una máquina optimizada para la mezcla de SKU de ayer. La capacidad posventa suele determinar más el valor realmente obtenido que el precio de la máquina en fábrica (ex-works).
Para el escenario de bolsa prefabricada descrito arriba, consulte la plataforma de granulados en bolsa prefabricada SW-D200/D250/D320 — nuestra rotativa de doypack insignia. Del lado de la VFFS, la SW-A6 de seis pistas con sellado de tres lados es la referencia multipista para sobres; la SW-B10 de diez pistas con sellado central es la referencia multipista para stick pack. Para nuestra planta de producción, los puntos de inspección y la preparación de la prueba de aceptación en fábrica (FAT) in situ, consulte la página Fábrica y centro de calidad.
Errores habituales y mitos que confunden a los compradores primerizos
Tres mitos que conviene desmontar
Mito 1: 'Las bolsas stand up requieren una máquina de bolsas prefabricadas.' En su mayor parte cierto, pero no de forma absoluta. Las plataformas VFFS modernas de movimiento continuo (Velteko HSV, Rovema BVC, líneas de demostración de Matrix) pueden formar bolsas stand up con cremallera a partir de film plano en bobina — la aplicación de cremallera en línea es técnicamente viable. Pero eleva el CapEx hasta igualar o superar el de los sistemas rotativos de bolsas prefabricadas y alarga el cambio de formato desde aproximadamente el extremo superior de la banda de cambio de ancho de la Guía de selección hasta más de 2 horas por cambio de ancho cuando se añade o se retira un aplicador de cremallera en línea. Para la mayoría de los compradores, la bolsa prefabricada sigue siendo la opción por defecto adecuada para SUP/cremallera. Para volúmenes muy altos de un solo SKU con geometría de SUP fija, pregunte si una VFFS de movimiento continuo es viable con el diseño concreto de su bolsa.
Mito 2: 'El film en bobina siempre es más barato por bolsa.' Cierto con volumen alto en formatos estándar de sobre/almohada. No es cierto con productos de alto valor, donde el desperdicio de preparación cuesta más que el sobrecoste de la bolsa. El análisis de Foshan Soontrue es directo: en un producto de alto valor, ahorrar un 2–3% de producto en desperdicio puede compensar el sobrecoste de material de la bolsa transformada en el año 1. El sobrecoste de la bolsa ya transformada frente al film en bobina equivalente es una brecha significativa en sobres de consumo masivo y un error de redondeo en café premium o suplementos ecológicos.
Mito 3: 'La velocidad de placa equivale a la producción diaria.' La mayoría de los fabricantes trabaja más cerca de un OEE del 60%, y el 85% es la referencia de clase mundial más citada — un plan prudente para el primer año usa 60–70%. Y en cuanto entra en juego la diversidad de SKU, la velocidad de placa deja de ser la métrica de decisión: 5 cambios de SKU/día con el punto medio de la Guía de selección (22.5 minutos) consumen unas 1.9 horas/día, o 469 horas/año, en cualquiera de las plataformas antes de los eventos por encima del techo. La VFFS sigue ganando en campañas largas de un solo formato; la bolsa prefabricada empieza a alcanzarla cuando la mezcla de SKU obliga a eventos de cremallera en línea, de tubo formador o de geometría de bolsa más allá de la referencia — planteamiento derivado, no un dato medido de un despliegue.
Tres errores habituales de los compradores
Error 1 — Comprar una VFFS para una cartera con alta rotación de SKU porque el folleto decía 120 BPM, y luego perder turnos a la semana por cambios de formato que el comprador nunca presupuestó
Un patrón habitual de primera compra: un comprador compara un presupuesto de bolsa prefabricada de 60 BPM con uno de VFFS de 120 BPM, ve 'el doble de velocidad de placa con menor coste por bolsa' y firma el pedido de compra (PO) de la VFFS. Nuestra Guía de selección fija la referencia de planificación en 15-30 minutos para un cambio de ancho en ambas plataformas — y, en apariencia, las arquitecturas se ven iguales. La trampa es lo que nuestra Guía de selección no cuantifica pero la sección de cambios de formato de esta guía sí: la FRECUENCIA de cambios de SKU, no las diferencias de minutos. Seis meses después, el informe de producción real del comprador muestra la línea VFFS funcionando muy por debajo de la placa porque el programa diario de 5 SKU consume horas por turno en cambios de ancho y recalibración del cabezal de dosificación — y añadir un aplicador de cremallera en línea para uno de esos SKU eleva un solo evento a 2+ horas por cambio. Una rotativa de bolsas prefabricadas que trabaja con la misma mezcla de 5 SKU se mantiene dentro de la banda de la Guía de selección en la mayoría de los cambios porque la geometría de las pinzas no cambia entre cambios solo de ancho. La solución: cuente los cambios de SKU semanales e identifique qué cambios exigen recalibrar el cabezal de dosificación o añadir cremallera ANTES de leer la placa.
Error 2 — Comprar una rotativa de bolsas prefabricadas para una línea de pellets de pienso de un solo SKU porque 'parece más seguro'
El error contrario, presentado aquí como hipótesis: un comprador especifica una máquina rotativa de bolsas prefabricadas para una línea de pellets de pienso de un solo SKU que produce unas 200,000 bolsas/día (el volumen del modelo de 50M de bolsas/año de Wolf Packing repartido en 250 días de producción). A ese volumen sostenido de un solo SKU, la economía por bolsa se vuelve con fuerza contra la bolsa prefabricada — el modelo a 5 años publicado por Wolf Packing sitúa la VFFS en $0.0421/bolsa frente a $0.0613/bolsa de la prefabricada con 50M de bolsas/año (la prefabricada un 46% más cara por bolsa aproximadamente), y el coste del film en bobina es la palanca dominante. La ventaja de flexibilidad de la bolsa prefabricada desaparece cuando solo hay un SKU, y el sobrecoste del material de la bolsa transformada quema un gasto evitable en cada turno. La solución: con un volumen sostenido de un solo SKU superior a ~100,000 bolsas/día, adopte la VFFS por defecto y obligue a la bolsa prefabricada a justificarse por una razón no económica (descarga de PPWR al fabricante de bolsas, requisito de formato, etc.).
Error 3 — Comprar el presupuesto de VFFS más barato y devolver las máquinas después de una semana
En un artículo de Food Engineering, un responsable de ventas regional del fabricante de VFFS Matrix describe a un cliente de café que compró máquinas VFFS a un competidor más barato y las devolvió una semana después de la instalación por un mal servicio al cliente. La arquitectura no era el problema. La síntesis del sector a partir de estudios de caso de proveedores con nombre apunta en la misma dirección: la capacidad posventa — profundidad de repuestos críticos, tiempo de respuesta regional, disciplina de aceptación en la FAT, ayuda para la cualificación de film y bolsas — suele determinar más el valor realmente obtenido que el precio de la máquina en fábrica (ex-works). La solución: evalúe a los proveedores por la lista de repuestos críticos, la respuesta del servicio regional y una llamada de referencia con un cliente de su región antes de firmar el pedido de compra.
Sobre la pregunta del Mito 1 — “¿puede una VFFS hacer formatos stand up o con cremallera?” — algunas bolsas stand up y con cierre de cremallera pueden formarse en una VFFS si el diseño de la bolsa supera las comprobaciones de geometría y de material. La página Máquinas envasadoras de bolsas con cremallera cubre las opciones de envasado con cremallera compatible y el límite entre las rutas de bolsa prefabricada y de VFFS con cremallera en línea. Para el marco general de selección de máquinas, consulte nuestra guía de selección de máquinas en 7 pasos.
Preguntas frecuentes
¿Cuál es la diferencia entre una máquina de bolsas prefabricadas y una máquina VFFS?
La sección de arquitectura de nuestra Guía de selección cubre la mecánica comparada de las arquitecturas — almacén y rotativa en la bolsa prefabricada frente a cuello formador y caída por gravedad en la VFFS. La disyuntiva técnica que se deriva de esa mecánica es una decisión de modelo de negocio: la bolsa prefabricada traslada la I+D de fabricación de la bolsa al fabricante de bolsas (Mondi, Gualapack) y paga un sobrecoste por bolsa por ese traslado; la VFFS mantiene la cualificación del film, la reducción de espesor y la conversión a monomaterial dentro de su operación a cambio del coste de material por bolsa más bajo con un alto volumen de un solo SKU. La bolsa prefabricada gana su sobrecoste cuando la rotación de SKU es alta, cuando importa la diferenciación en el lineal (stand up, con cremallera, con fuelle) o cuando su equipo carece de capacidad de ingeniería de film. La VFFS gana su ventaja del film en bobina en campañas largas de un solo formato, donde la descarga de I+D del fabricante de bolsas no se amortiza. Consulte esa sección de arquitectura para el desglose de referencia y la sección de TCO más abajo para el modelo a 5 años.
¿Es la VFFS más barata que el llenado de bolsas prefabricadas?
Por bolsa, normalmente sí — una vez que el volumen supera un umbral que depende de su frecuencia de cambios de formato y del valor del producto. El modelo a 5 años publicado por Wolf Packing muestra la VFFS a $0.0421/bolsa frente a $0.0613/bolsa de la prefabricada con 50M de bolsas/año, pero la relación se invierte con 10M de bolsas/año (prefabricada $0.0950 frente a VFFS $0.1200) porque los costes de cambio de formato y de desperdicio de preparación se reparten entre menos bolsas. El punto de cruce está en algún lugar entre esos dos volúmenes de referencia, modulado por la diversidad de SKU. Construya el modelo con sus datos — no confíe en un único número publicado.
¿Puede una máquina VFFS hacer bolsas stand up con cremalleras?
Algunas pueden — pero con compromisos importantes. Las plataformas VFFS modernas de movimiento continuo (Velteko HSV, Rovema BVC) pueden formar bolsas stand up con cremallera a partir de film plano en bobina. La aplicación de cremallera en línea es técnicamente viable, pero eleva el CapEx hasta igualar o superar el de los sistemas rotativos de bolsas prefabricadas y alarga el cambio de formato desde el extremo superior de la banda de cambio de ancho de la Guía de selección hasta más de 2 horas por cambio cuando se añade o se retira un aplicador de cremallera en línea. Para la mayoría de los compradores que trabajan con formatos stand up/con cremallera, la rotativa de bolsas prefabricadas sigue siendo la opción por defecto adecuada. Pregunte al proveedor si la VFFS es viable con el diseño concreto de su bolsa antes de decantarse por una u otra.
¿A partir de qué volumen de producción resulta la VFFS más económica que la bolsa prefabricada?
No hay un número universal — es función de tres datos más que de uno. El modelo de proveedor a 5 años publicado por Wolf Packing sitúa el punto de cruce entre 15M y 20M de bolsas/año. Un modelo de estrés amortizado del año 1, con film en bobina a $0.05/bolsa frente a $0.15/bolsa de la bolsa prefabricada, eventos de conversión ampliada de la VFFS de 90 min frente a cambios del mismo ancho / por receta de la bolsa prefabricada de 15 min, y un OEE del 60% frente al 70%, nunca llega a un punto de cruce — la VFFS sigue siendo más barata por bolsa a cualquier volumen. La respuesta honesta: cuente sus cambios de formato por año, identifique cuáles se mantienen dentro de la referencia de cambio de ancho de la Guía de selección, introduzca su desperdicio y su OEE en el modelo transparente de la sección de TCO, y el punto de cruce de su operación sale de la cuenta.
¿Cuánto dura un cambio de formato en una llenadora de bolsas prefabricadas frente a una VFFS?
Según nuestra Guía de selección, un cambio de ancho lleva 15-30 minutos tanto en bolsas prefabricadas como en envasadoras verticales monopista — una hipótesis de planificación que debe confirmarse con cada proveedor. Donde las arquitecturas divergen es dentro y por encima de ese rango. Dentro del rango: los cambios solo de ancho están abajo, los cambios de geometría con desajuste de la sincronización del sellado transversal están en la zona media y la conversión completa con reutillaje de las mordazas de sellado más recalibración de la dosificación está arriba. Por encima del techo de 30 minutos: añadir o retirar un aplicador de cremallera en línea de una VFFS es un evento estimado de 2+ horas (según la síntesis de Velteko/Rovema/Matrix), mientras que un cambio completo de geometría de bolsa prefabricada de stand up a fondo plano es un evento estimado de 60-90 minutos (según la síntesis de Foshan Soontrue + Rovema). Las rotativas servo de gama alta con HMI pueden reducir los movimientos de pinzas del mismo ancho a menos de 60 segundos. Tome la cifra de 15-30 minutos de la Guía de selección como referencia de planificación e identifique cuáles de sus cambios de SKU se mantienen dentro de la referencia y cuáles provocan eventos por encima del techo.
¿Qué es mejor para polvos pegajosos o cohesivos — la bolsa prefabricada o la VFFS?
El cabezal de dosificación decide la precisión en ambas plataformas — esa referencia pertenece a la sección de dosificación de nuestra Guía de selección. Lo que añade esta guía es la ingeniería de GESTIÓN DEL POLVO específica de cada arquitectura que decide si el tornillo funciona limpiamente.
En una VFFS, el tornillo descarga directamente encima del tubo formador, por lo que los finos escapan a la zona de sellado transversal en cada ciclo — son obligatorias tres contramedidas: (1) una campana de captación de polvo conectada a un extractor dedicado en la salida del cabezal de dosificación para capturar los finos en suspensión antes de que lleguen a la mordaza; (2) barras ionizantes antiestáticas a lo largo de la trayectoria del film, porque la adherencia del polvo al film arrastra finos a la zona de sellado y crea microcanales a través de la soldadura; (3) detección del nivel de la tolva ligada al bucle de retroalimentación del par del tornillo, porque la sección de dosificación de la Guía de selección señala que la precisión del tornillo se degrada de forma brusca cuando baja la presión de carga — y en una VFFS esa oscilación de presión también cambia el perfil de escape de polvo durante la producción.
En la bolsa prefabricada, la bolsa se mantiene abierta en una estación de llenado discreta, con la zona de sellado aguas abajo y un ciclo separado de desinflado o inyección de gas disponible antes del sellado, por lo que una única campana de polvo localizada suele bastar para la captación sin el conjunto de antiestática + sensor. La solución: en polvos cohesivos que generan mucho polvo, la bolsa prefabricada suele funcionar más limpia con un hardware de polvo más sencillo; en las líneas VFFS con tornillo, presupueste el conjunto de captación de polvo + ionización + detección como una única partida en la solicitud de presupuesto (RFQ), no como tres opciones separadas.
¿Favorece el PPWR de la UE a la bolsa prefabricada o a la VFFS?
Ninguna por naturaleza — pero las dos arquitecturas reparten de forma distinta el trabajo de cumplimiento. Con la bolsa prefabricada, el fabricante de bolsas suele asumir la cualificación del monomaterial (Mondi Group y Gualapack suministran bolsas de monoPE 100% de grado retort), y la marca hereda una bolsa cualificada. Con la VFFS, la marca controla la cualificación del film en bobina con el proveedor de film — más control de costes, más carga de I+D. El Reglamento PPWR 2025/40 entró en vigor en febrero de 2025 y establece gradualmente obligaciones de reciclabilidad y de contenido reciclado posconsumo hasta 2030. Confirme en la solicitud de presupuesto (RFQ) el funcionamiento con monomaterial de PE o PP en cualquiera de los casos.
¿Qué plazo de fabricación debo esperar para una máquina de bolsas prefabricadas o VFFS de China?
Los modelos base de ShengWei — configuraciones estándar de las SW-D200/250/320 de bolsas prefabricadas y de la serie SW-420 de envasadoras verticales monopista — se envían en 15–30 días laborables ex-works (el plazo de referencia publicado en nuestra franja de confianza). Las construcciones multipista a medida (SW-A6) y las líneas integradas completas tardan más; confirme el alcance en la solicitud de presupuesto (RFQ). Las condiciones de pago son T/T 30% de anticipo con el pedido de compra + 70% de saldo antes del envío. Garantía de dos años; la capacidad de almacenamiento de recetas de la HMI se confirma en el presupuesto. Añada 4–6 semanas de tránsito marítimo al comparar presupuestos 'ex-works' frente a 'entregado'.
¿Cuál es el arrepentimiento más común de los compradores en la decisión entre bolsa prefabricada y VFFS?
El arrepentimiento más visible no es la elección de arquitectura en sí — es la elección de proveedor que la acompañó. Un responsable de ventas de VFFS que escribe en Food Engineering describe a un cliente de café que compró máquinas VFFS baratas a un competidor y las devolvió una semana después de la instalación por un mal servicio al cliente. La síntesis del sector a partir de estudios de caso de proveedores con nombre apunta en la misma dirección: la capacidad posventa — profundidad de repuestos críticos, tiempo de respuesta regional, disciplina de aceptación en la FAT, ayuda para la cualificación de film y bolsas — suele determinar más el valor realmente obtenido que el precio de la máquina en fábrica (ex-works). Evalúe a los proveedores por la profundidad de su soporte antes de firmar el pedido de compra.
Envíenos sus especificaciones para una recomendación a medida entre bolsa prefabricada y VFFS
Indíquenos el tipo de producto, el objetivo de volumen anual de bolsas, la mezcla de SKU prevista, el formato final de envase deseado y cualquier requisito de cumplimiento. Le responderemos con una clase de máquina recomendada (bolsa prefabricada o VFFS), un modelo de TCO transparente ejecutado con sus cifras, los complementos de dosificación necesarios, un rango de precio FOB a partir de los presupuestos actuales de 2026 y notas de plazo de fabricación y envío para su región. Normalmente respondemos en un plazo de un día laborable.
info@shengweimachine.com · +86 181 2511 2025 · o contacte con nuestro equipo de ingeniería directamente
Responsable de Ventas Internacionales · ShengWei Machine