Pesadora multicabezal frente a dosificador de tornillo sinfín frente a dosificador volumétrico de vasos: guía de precisión de dosificación y sobrellenado (give-away)
Autoría de
Hellena Ji, Responsable de Ventas Internacionales
Plazo de fabricación
15–30 días laborables en fábrica (EXW)
Mercados
Más de 80 países atendidos
Una única familia de máquinas
Los tres métodos de dosificación, una familia de envasadoras verticales monopista
Elegir un sistema de dosificación es una decisión de medición, no una decisión de máquina
Nuestra guía de selección se encarga del primer emparejamiento entre producto y dosificación — qué clase de producto apunta a qué método. Esta guía va una capa más a fondo: compara los tres métodos de dosificación de sólidos secos según la ingeniería y la economía que realmente deciden entre ellos una vez que conoce su clase de producto — el mecanismo de precisión, el coste del sobrellenado, la limpieza y el cambio de producto, los modos de fallo y el coste total de propiedad.
Los tres métodos hacen el mismo trabajo — dejar caer una cantidad controlada de producto seco en una bolsa — pero responden de forma distinta a una misma pregunta: ¿cómo se mide la dosis? Una pesadora combinatoria multicabezal coloca el producto en una báscula y lee su masa. Un dosificador de tornillo sinfín cuenta las vueltas de un tornillo. Un dosificador volumétrico de vasos llena una cavidad de volumen fijo y la enrasa. Esa única diferencia — medir la masa frente a medir el volumen — determina el techo de precisión, el nivel mínimo de sobrellenado, la carga de limpieza y, en último término, el coste. Esta guía trata de esa diferencia y de lo que le cuesta. Si su producto es un polvo y la cuestión es la línea completa y no solo el dosificador, nuestra página de soluciones de llenado y envasado de polvo lo cubre.
Una cosa que esta página no es: una comparación de las propias bolsas. Formar las bolsas en línea a partir de film en bobina o llenar bolsas prefabricadas es una decisión aparte que se trata en nuestra guía de bolsas prefabricadas frente a VFFS. La dosificación de líquidos y pastas (bombas de pistón, caudalímetros) también queda fuera del alcance — aquí se trata solo de sólidos secos, granulados y en polvo. Qué máquina de ShengWei incorpora cada mecanismo es, de nuevo, otra cuestión, que se responde en envasadoras de granulados.
Principio de funcionamiento del dosificador de tornillo sinfín y cómo dosifica realmente cada método
La diferencia de precisión entre los tres métodos no es una cuestión de calidad de fabricación ni de gama de precio. Procede directamente de la física de cómo mide cada uno una porción, y se resume en una división sencilla: un método es gravimétrico (pesa), y dos son volumétricos (miden un volumen y se apoyan en la densidad aparente del producto para convertir ese volumen en un peso).
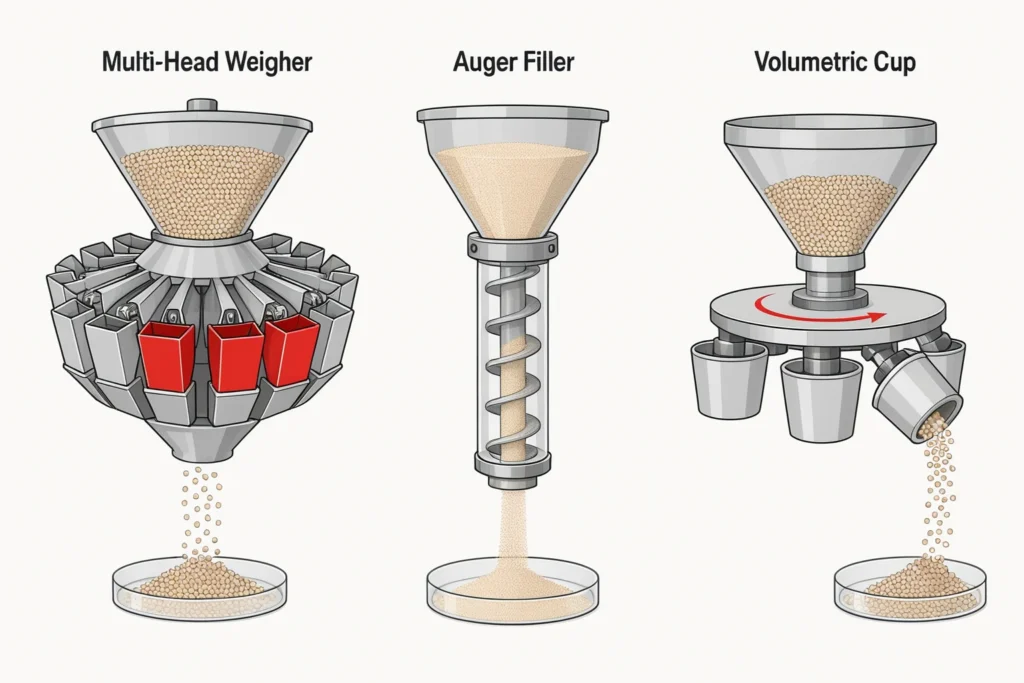
Una pesadora combinatoria multicabezal es gravimétrica. El producto cae en cascada desde un cono central, a través de un anillo de bandejas vibratorias, hasta una corona de cubetas de pesaje, cada una apoyada en su propia célula de carga. La máquina lee la masa real de cada cubeta y, a continuación, un controlador elige la combinación de cubetas cuyo total se acerca más — e iguala o supera — al peso objetivo. Como el peso de la dosis se mide en lugar de calcularse a partir de la densidad aparente, un cambio en la densidad del producto no desajusta directamente el llenado. (No es inmune a todo — la distribución de la alimentación, el tiempo de asentamiento y el comportamiento de la descarga siguen importando — pero la deriva de densidad, lo que derrota a los métodos volumétricos, queda en gran parte eliminada por diseño.)
Un dosificador de tornillo sinfín es semivolumétrico. Un tornillo helicoidal dentro de un tubo de dosificación gira un número programado de vueltas, y cada vuelta desplaza un volumen fijo de polvo. El peso entregado es volumen × densidad aparente, de modo que cuando la densidad del polvo cambia — por compactación, tamaño de partícula o humedad — el peso deriva. Los tornillos accionados por servomotor y una presión de carga estable en la tolva mejoran esto de forma considerable, y un tornillo con pesaje neto añade una célula de carga para cerrar el lazo, pero el medidor de fondo sigue contando vueltas del tornillo, no pesando producto.
Un dosificador volumétrico de vasos es puramente volumétrico. Los vasos telescópicos pasan bajo una tolva, se llenan por gravedad, se enrasan a un volumen fijo y después vuelcan su contenido en la bolsa. El peso entregado es el volumen del vaso × la densidad aparente y nada más, de modo que cualquier cambio de densidad — por vibración, por compactación durante una parada de línea o por aireación a alta velocidad — se traslada directamente al peso del envase.

Eso da un patrón cualitativo para el mismo producto: los métodos volumétricos (el vaso y, después, el tornillo volumétrico) derivan con la densidad aparente, mientras que los métodos de pesaje (el tornillo con pesaje neto y la pesadora combinatoria) suelen mantener el peso con mayor precisión. Cuál de los dos es más preciso depende del producto, del peso de llenado y de la condición de ensayo. Una advertencia práctica antes de pedir cifras: las cifras de precisión de los proveedores son reales, pero son un posicionamiento en el caso más favorable y en condiciones de laboratorio — léalas siempre con el producto y la condición de ensayo adjuntos. La "precisión" tampoco es una cifra única; se descompone en repetibilidad, linealidad y estabilidad, de modo que un dosificador con buena repetibilidad (la especificación que cita la mayoría de los proveedores) puede seguir quedando de forma constante fuera del objetivo. La comparación correcta es el mecanismo y el sobrellenado que produce en sus condiciones, que es hacia donde va el resto de esta guía. Para la física del producto que le lleva a un método en primer lugar, consulte la sección de dosificación de nuestra guía de selección.
Hay un mecanismo más por debajo de los tres métodos que explica por qué la precisión cuesta velocidad. Un dosificador preciso — una pesadora, un tornillo con pesaje neto o un vaso corregido por controladora ponderal — no deposita una dosis en un solo movimiento. Se acerca al objetivo en dos etapas: una alimentación gruesa rápida que entrega la mayor parte de la dosis enseguida y, después, una alimentación fina lenta que va aportando la última fracción para que la máquina se detenga en el objetivo en lugar de pasarse. Esa fase de alimentación fina es el precio en tiempo de la precisión — cuanto más ajustado sea el peso que se exige, más tiempo dedica cada ciclo a acercarse a él, y por eso los ajustes más precisos de cualquiera de estas máquinas funcionan por debajo de su velocidad nominal. Cuando un proveedor cita una velocidad y una precisión en la misma frase, pregunte con cuál de ellas se midió la otra.
Matriz de decisión — en qué se diferencian realmente los tres métodos
La matriz siguiente compara los tres métodos según las dimensiones que realmente los separan en servicio. Deja fuera a propósito "qué producto usa qué método" — esa consulta corresponde a la sección de dosificación de nuestra guía de selección. Utilícela cuando ya conozca su clase de producto y necesite dimensionar la precisión, el sobrellenado, la limpieza y el coste.
| Dimensión | Pesadora multicabezal | Dosificador de tornillo sinfín | Dosificador volumétrico de vasos |
|---|---|---|---|
| Principio de dosificación | Gravimétrico — se mide la masa y después se elige la mejor combinación. | Semivolumétrico — recuento de vueltas del tornillo; peso = volumen × densidad. | Volumétrico puro — volumen fijo del vaso × densidad. |
| Nivel mínimo de sobrellenado | El más bajo — la búsqueda de combinaciones lleva la dosis justo por encima del objetivo. | Medio — un cabezal de pesaje neto con realimentación de la controladora ponderal cierra la mayor parte de la diferencia. | El más alto en lazo abierto — necesita la realimentación de la controladora ponderal para competir. |
| Sensibilidad a la densidad / forma (donde falla el lazo abierto) | La dosis no se calcula a partir de la densidad aparente; tolera las variaciones de densidad. | Deriva con la densidad y con la caída de la presión de carga; formación de arcos con polvo cohesivo. | Totalmente dependiente de la densidad; la compactación y la aireación desplazan el peso directamente. |
| Limpieza / cambio de producto | Es el que más piezas en contacto con el producto tiene, pero en los modelos higiénicos las cubetas se retiran sin herramientas y se pueden intercambiar con un juego de cubetas duplicado. | Desmontaje del tornillo y del tubo para un lavado en húmedo; el polvo cohesivo se acumula en las holguras. | El más rápido — se ajusta el volumen del vaso o se cambia el juego de vasos en minutos. |
| Valor de la controladora ponderal en lazo cerrado | Solo control de calidad — la pesadora ya es internamente de lazo cerrado. | Lazo principal de precisión — la realimentación ajusta las vueltas del tornillo sobre la marcha. | Lazo principal de precisión — la realimentación ajusta el volumen del vaso sobre la marcha. |
| Nivel de inversión (orientativo) | Premium. | Medio. | De entrada. |
| Techo de rendimiento | Alto, y escala con varias pistas. | Medio — limitado por el ciclo de pesaje/dosificación en los modelos de pesaje neto. | Medio — rápido y mecánico con producto uniforme que fluye libremente. |
Vista rápida — palancas, no una tabla de productos
Opte por una pesadora multicabezal cuando el sobrellenado sea su coste dominante, cuando los pesos de los envases deban mantenerse ajustados aunque la densidad aparente varíe, o cuando el manejo delicado y el alto rendimiento justifiquen el nivel de presupuesto premium.
Opte por un dosificador de tornillo sinfín cuando la dosis deba controlarse con precisión y el polvo contenerse, y un dosificador de tornillo estable junto con un cabezal de pesaje neto y la realimentación en lazo cerrado de la controladora ponderal alcance su clase de precisión con un nivel de presupuesto medio.
Opte por un dosificador volumétrico de vasos cuando la densidad aparente sea estable, la sencillez mecánica y el cambio más rápido sean lo más importante, y una controladora ponderal aguas abajo pueda corregir la deriva lenta a bajo coste en el nivel de presupuesto de entrada. Estas son palancas de ingeniería — lo que está en juego con el sobrellenado, la estabilidad de la densidad, la realimentación en lazo cerrado, el cambio de producto y el presupuesto — no una consulta de producto. Para el emparejamiento inicial por clase de producto, utilice la sección de dosificación de nuestra guía de selección; para conocer el impacto de la elección de dosificación en el precio, consulte nuestra guía de precios de máquinas de envasado.
El cálculo del número de cabezales: por qué más cabezales de pesaje reducen el sobrellenado
El motivo por el que una pesadora multicabezal incurre en tan poco sobrellenado es estadístico, y conviene entenderlo porque explica tanto por qué importa el número de cabezales como por qué, al final, más cabezales dejan de ayudar.
La máquina llena n cubetas de pesaje, lee la masa de cada una y después busca entre todas las combinaciones posibles de cubetas el subconjunto cuyo total se acerque más al objetivo sin dejar de igualarlo o superarlo. El número de combinaciones no vacías entre las que puede elegir es 2ⁿ − 1: una pesadora de 10 cabezales tiene 1,023 combinaciones, una pesadora de 14 cabezales tiene 16,383, y una pesadora de 24 cabezales tiene aproximadamente 16.7 millones. Con cada cubeta conteniendo idealmente el 20–35% del objetivo, más sumas candidatas significan que la combinación más pequeña que aún supera el objetivo queda más cerca de él — de modo que el exceso medio de llenado disminuye. Lo fundamental es que el ahorro es estadístico: procede de tener más sumas entre las que elegir, no de dispensar más producto por ciclo.
El beneficio no es lineal. Pasar de 10 a 14 cabezales supone un gran salto en el número de combinaciones y una reducción real del sobrellenado; pasar de 14 a 24 ofrece rendimientos decrecientes en una línea de un solo producto, porque el tiempo físico de asentamiento del producto en las cubetas (del orden de dos tercios de segundo por ciclo) y la uniformidad de la alimentación empiezan a pesar más que una mayor precisión estadística. Por eso los números de cabezales muy altos tienden a aparecer en líneas de mezcla de varios productos y no en producciones de un solo SKU.
La misma lógica funciona a la inversa cuando una máquina está mal mantenida. Si se pierde un solo cabezal activo — por una avería o por un error de deriva del cero — el espacio de búsqueda se reduce a la mitad, lo que obliga al controlador a conformarse con una combinación menos precisa. El ejemplo resuelto de un proveedor cifró el coste de un solo cabezal perdido en aproximadamente el doble de sobrellenado, del orden de unos $130 por hora adicionales de producto en una línea rápida (afirmación del proveedor) — un recordatorio de que la ventaja de sobrellenado que se paga en la compra solo se mantiene si cada cabezal permanece calibrado.
Economía del sobrellenado — por qué la precisión de dosificación es dinero
El exceso de llenado no es un margen de seguridad casual; es una cifra regulada que incide directamente en su margen. La legislación sobre contenido neto es lo que convierte la precisión de dosificación en una decisión financiera, y el mecanismo es el mismo a ambos lados del Atlántico.
En Estados Unidos, NIST Handbook 133 exige que la cantidad neta media de un lote sea al menos igual a la cantidad declarada, sin que ningún envase individual pueda quedar por debajo en más de una variación máxima admisible. A escala internacional, la OIML R 87 aplica la misma lógica en tres partes: la media de un lote debe ser como mínimo la cantidad nominal; no más del 2.5% de los envases pueden quedar por debajo de la cantidad declarada en más del error negativo tolerable (TNE), y ningún envase puede quedar por debajo en más del doble del TNE. Las normas de la "marca e" de la UE (Directiva 76/211/CEE) fijan los mismos límites de media y de doble TNE, y controlan la proporción por debajo del TNE mediante un ensayo estadístico de referencia en lugar de un porcentaje fijo.
La consecuencia práctica es que un envasador no puede apuntar al peso de la etiqueta — debe apuntar por encima. El objetivo se fija en el peso declarado más un margen dimensionado según la desviación estándar (σ) del sistema de dosificación, de modo que la media se mantenga con seguridad por encima del valor nominal y casi ningún envase supere la tolerancia. Cuanto más ajustada es la dosificación — menos gramos de σ — menor puede ser ese margen y menos producto se regala en cada envase. Ese es todo el argumento económico a favor de un dosificador más preciso, y se escala: un ejemplo resuelto en un artículo de ingeniería revisado por pares (IJERI, 2012) cifró una reducción del 1% del exceso de llenado en aproximadamente $500,000 al año para un procesador que envasa aproximadamente un millón de envases de 1 lb por semana, cincuenta semanas al año, con un valor de producto cercano a $1 por libra (datos públicos — las cifras varían con el volumen y el valor del producto).

Por eso el sobrellenado, y no el precio de la máquina, suele ser la cifra que decide una línea de alto valor — un tema al que vuelve la sección de coste total más abajo. Para ver dónde encaja la dosificación en el presupuesto global, consulte nuestra guía de precios de máquinas de envasado.
Limpieza, cambio de producto y los modos de fallo que realmente encontrará
La higiene y el cambio de producto son donde más se nota la diferencia entre los tres métodos en planta, sobre todo en instalaciones con alérgenos o en líneas que cambian de clase de producto con frecuencia.
Un dosificador volumétrico de vasos es el que cambia de producto más rápido: se ajusta la separación del vaso telescópico para reajustar el volumen, o se cambia el juego de vasos para pasar a otro producto, a menudo sin herramientas y en minutos. Un dosificador de tornillo sinfín es el que más desmontaje requiere — la tapa de la tolva, el tornillo y el agitador se retiran para un lavado en húmedo, y el polvo cohesivo se compacta en las estrechas holguras del accionamiento, de modo que una limpieza exhaustiva de alérgenos exige mucha mano de obra (los diseños de tolva dividida y de liberación rápida lo reducen). Una pesadora multicabezal tiene la mayor superficie de contacto con el producto de las tres — un cono superior más entre diez y veinticuatro bandejas y sus cubetas — pero en los modelos higiénicos estas se retiran sin herramientas, y muchas plantas tienen un segundo juego de cubetas de contacto para cambiar limpias por sucias y seguir funcionando. Un punto de referencia útil de una línea de confitería: un cambio de cobertura tres o cuatro veces al día, de unos 30 minutos cada uno con una purga de aire, con un lavado en húmedo completo cada semana. (Observe que se trata de un cambio de cabezal de dosificación y de clase de producto — una operación distinta de la línea base de cambio de ancho de bolsa de 15–30 minutos en la envasadora, tratada en la sección de cambio de formato de nuestra guía de selección.)
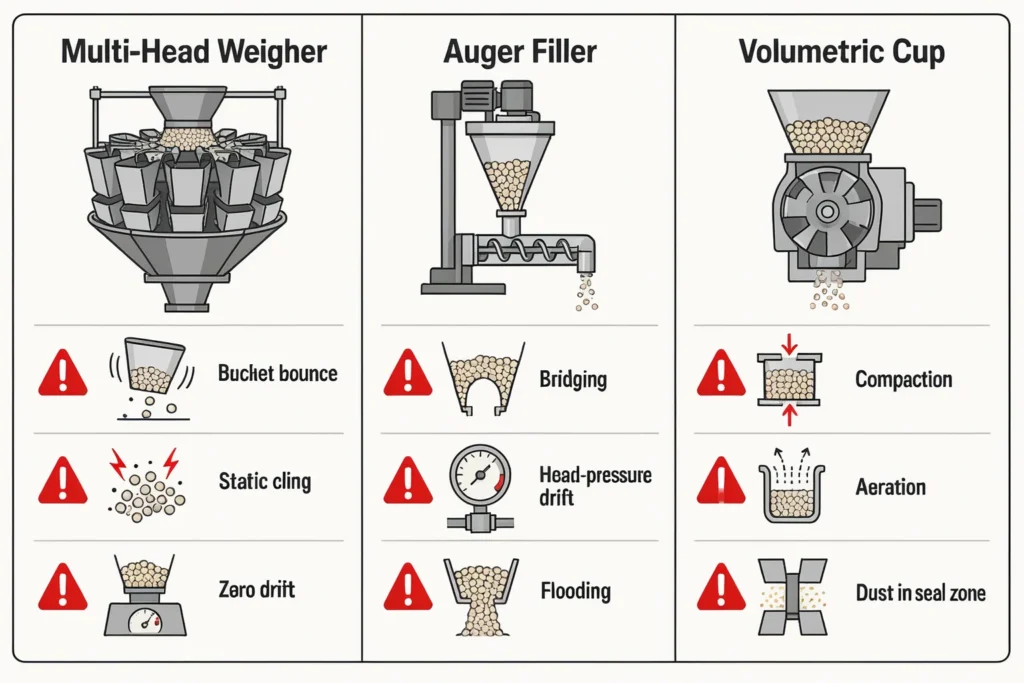
Cada método tiene además sus propios modos de fallo característicos, y conocerlos es la mitad de redactar una buena solicitud de presupuesto (RFQ):
- Tornillo sinfín: el polvo cohesivo forma arcos sobre la garganta de la tolva o se canaliza en una chimenea, dejando sin producto al tornillo; a medida que se vacía la tolva, la presión de carga decreciente hace que el peso derive a la baja; y el producto muy fluido o aireado puede desbordar por completo el tornillo y provocar enormes excesos de llenado.
- Pesadora multicabezal: a alta velocidad, la vibración de las compuertas provoca el rebote de las cubetas que desestabiliza las células de carga; el producto seco u oleoso acumula una carga estática y se adhiere a las bandejas, alterando el sincronismo de las combinaciones; y un montaje incorrecto tras la limpieza deja la báscula con deriva del cero.
- Dosificador volumétrico de vasos: la vibración o una parada de línea compactan el producto y provocan un exceso de llenado; una velocidad alta del disco airea el producto y provoca un defecto de llenado; y el polvo fino lanza polvo a la zona de sellado, donde se deposita sobre las superficies de sellado y provoca fugas en las bolsas.
La asimetría de la controladora ponderal que cambia las cuentas
Una controladora ponderal aguas abajo verifica el peso de cada envase después del llenado, pero su valor es muy distinto según el método de dosificación que haya aguas arriba — y esa asimetría es la clave para cerrar la diferencia a bajo coste.
Una pesadora multicabezal ya es internamente de lazo cerrado: pesa cada dosis antes de descargarla, de modo que una controladora ponderal aguas abajo es sobre todo una red de seguridad de control de calidad, que detecta producto que se quedó pegado a una rampa después de abrirse las cubetas o masa extraña en el envase. Para un tornillo sinfín o un vaso, la dosificación es de lazo abierto — ninguno de ellos puede detectar que la densidad aparente del producto ha derivado — de modo que la controladora ponderal aguas abajo pasa a ser el principal lazo que cierra la precisión. Sigue la media móvil de los pesos de los envases y devuelve una corrección al dosificador: en un tornillo sinfín ajusta las vueltas del tornillo del servomotor; en un vaso corrige ligeramente el volumen telescópico — ambas sobre la marcha, sin detener la línea.
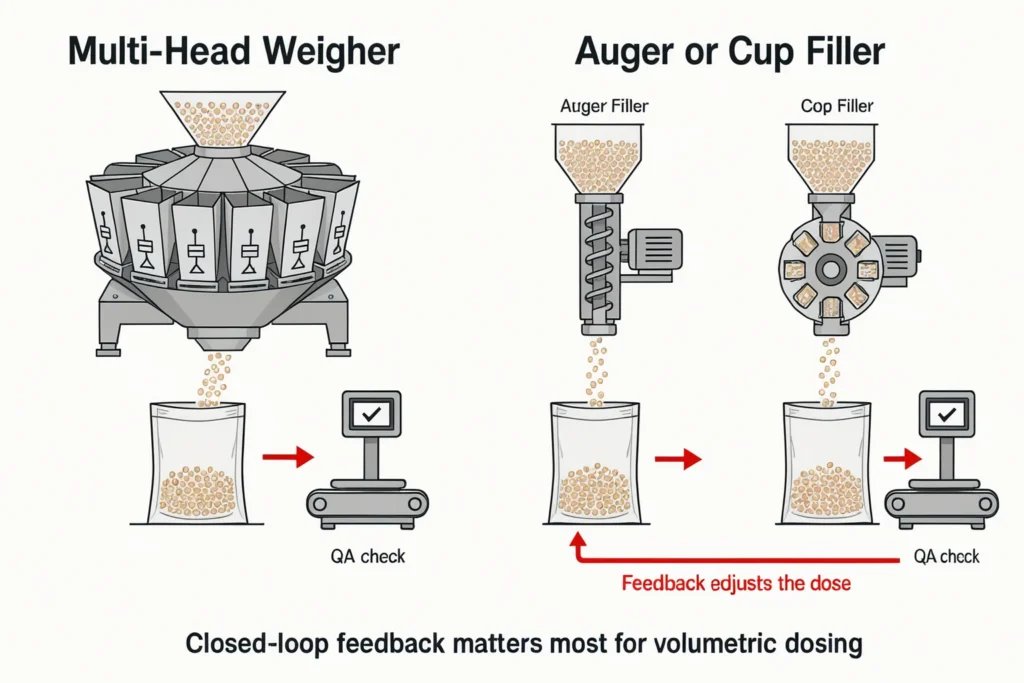
La conclusión práctica es que la realimentación de la controladora ponderal ofrece su mayor rendimiento en los dos métodos volumétricos. Un producto uniforme y de flujo libre en un vaso o un tornillo servoaccionado con una controladora ponderal de realimentación puede mantener pesos que compiten con un sistema gravimétrico, a una fracción del coste de capital — y por eso "un dosificador más barato más una controladora ponderal" es a menudo la respuesta correcta en lugar de saltar directamente a la pesadora premium.
Coste total de propiedad: el sobrellenado suele pesar más que el precio de la máquina
Solo por precio de compra, el orden es claro y orientativo: un dosificador volumétrico de vasos está en el nivel de entrada, un tornillo sinfín en el medio y una pesadora multicabezal en el extremo premium. Si esa fuera toda la historia, ganaría la máquina más barata. No es toda la historia.
A lo largo de una vida útil de cinco años, el coste dominante en un producto de alto valor no es la máquina — es el sobrellenado. Volviendo al modelo ilustrativo del café anterior, la diferencia de sobrellenado anual entre un dosificador volumétrico de lazo abierto y uno gravimétrico muy controlado asciende a aproximadamente tres cuartos de millón de dólares al año (cálculo derivado, datos de entrada indicados). Una diferencia de ese tamaño eclipsa cualquier diferencia realista de precio de máquina, lo que significa que la máquina gravimétrica premium puede tener el más bajo coste total de propiedad a pesar de tener el precio de venta más alto — y, en ese modelo ilustrativo de alto valor, el ahorro acumulado de sobrellenado puede superar la diferencia de precio de la máquina en el primer año de producción. Eso es un resultado del modelo para un SKU de alto valor, no una promesa universal: en un producto básico de bajo valor, donde el sobrellenado es barato, el método más barato suele ganar sin discusión.
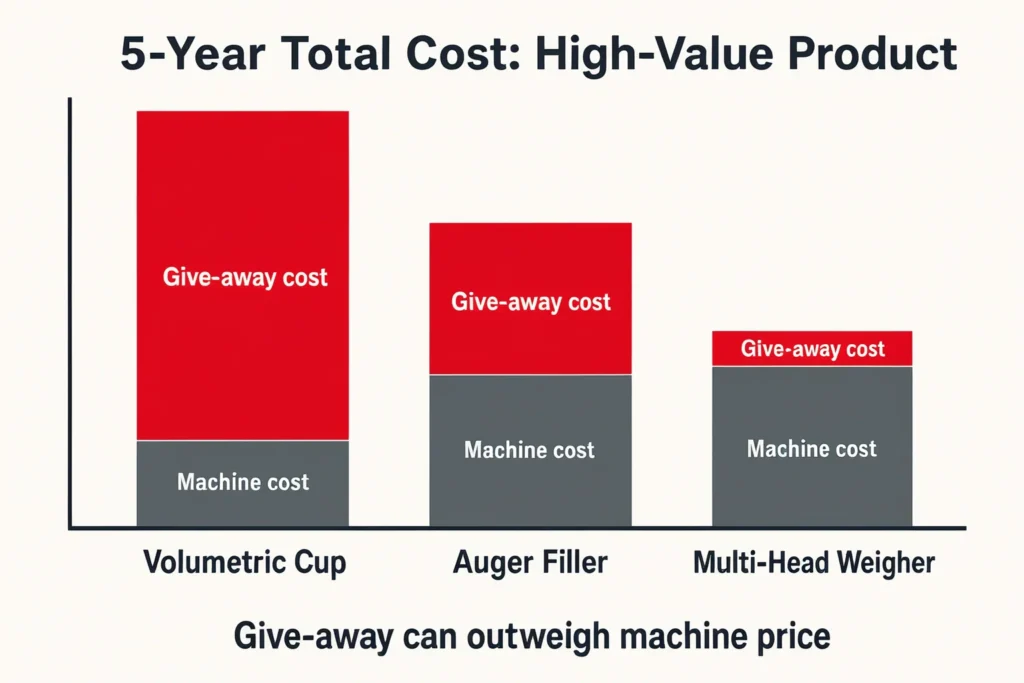
La regla de decisión que se deduce de esto es sencilla. Multiplique la diferencia de sobrellenado prevista por el valor de su producto y por su volumen anual antes de comparar presupuestos de máquinas — en un SKU de alto valor y alto volumen, como en el modelo ilustrativo del café anterior, el ahorro de sobrellenado puede superar la diferencia de precio de la máquina en el primer año de producción; en un producto barato y estable rara vez ocurre, así que haga el cálculo del sobrellenado antes de decidir. Para ver cómo se compone el presupuesto en torno a la elección de dosificación, consulte nuestra guía de precios de máquinas de envasado.
Casos límite de física del producto — el "porqué" de las reglas
Para el emparejamiento inicial entre producto y método, consulte la sección de dosificación de nuestra guía de selección; lo que sigue es la física que hay detrás de esas reglas — los mecanismos de fallo que explican por qué cada método tiene los límites que tiene.
El polvo fino y cohesivo — harina, chile, finos químicos — se resiste al flujo por gravedad debido a las fuertes fuerzas entre partículas. Al caer en un vaso volumétrico forma un arco sobre la cavidad o se adhiere a las paredes y se dosifica de forma errática, y por eso esta clase de producto necesita un tornillo: el tornillo sinfín cizalla físicamente el polvo y lo empuja por el tubo en una corriente controlada. El granulado de flujo libre es el problema opuesto. El azúcar, la sal o el arroz se mueven con tanta facilidad que un tornillo estándar de hélice abierta los deja pasar de golpe por las holguras del tornillo, así que lo natural es un vaso o una pesadora. Cuando la densidad aparente o la humedad de un producto varía mucho de un lote a otro, ningún dosificador volumétrico puede seguirle el ritmo — solo una pesadora gravimétrica, que mide la masa directamente, mantiene el peso mientras la densidad se mueve por debajo.
Surgen constantemente otros dos límites. El producto pegajoso, aceitoso o adhesivo — fruta deshidratada, gominolas, queso rallado — se adhiere a las cubetas lisas de la pesadora y no se descarga limpiamente, por lo que una pesadora multicabezal para este trabajo se fabrica con superficies de contacto de placa de hoyuelos, recubiertas de PTFE o de malla metálica para facilitar su liberación. Y el producto mezclado, irregular o frágil — patatas fritas, pretzels, mezcla de frutos secos, marisco congelado — no sobrevive al cizallamiento de un tornillo ni a los arcos de un vaso, mientras que una pesadora multicabezal lo desplaza con suavidad por rampas anchas y, en el caso de las mezclas, combina varios ingredientes hasta un único peso objetivo en una sola descarga. Son los casos en los que la física, y no el precio, toma la decisión.
Cómo se resuelve el equilibrio en la práctica
El patrón en las líneas reales es coherente. En producto de alto valor o difícil de manejar — proteína premium, café de especialidad, snacks frágiles, surtidos mixtos — el método de dosificación se elige por el sobrellenado y la integridad del producto, no por el precio más bajo de la máquina, y los fabricantes de equipos promocionan con insistencia la reducción del sobrellenado precisamente porque ahí está el dinero. En un producto básico estable y de bajo valor ocurre lo contrario, y gana el dosificador más sencillo. El modelo de coste total de más arriba en esta guía es esa misma lógica hecha explícita: calcule su propio sobrellenado frente al valor de su producto y a su volumen anual, y el método adecuado suele imponerse por sí solo.
ShengWei ofrece los tres métodos de dosificación en una misma familia de máquinas envasadoras verticales monopista — cada modelo combina el diseño de envasadora vertical monopista con su propio sistema de dosificación: una máquina envasadora monopista con pesadora multicabezal de granulados para pesos ajustados y un manejo delicado, una máquina envasadora monopista para polvo con dosificador de tornillo sinfín para una dosificación controlada de polvo con contención del polvo, una envasadora monopista con pesadora lineal para un nivel de precisión medio, y una máquina envasadora monopista con vasos dosificadores para el llenado más sencillo y rápido — todas dentro de la misma gama de máquinas envasadoras monopista. Para la producción multipista de sobres y stick packs, consulte nuestras máquinas envasadoras verticales totalmente automáticas, incluida la envasadora VFFS de sobres de seis pistas y la envasadora vertical de diez pistas con sellado central. Si usted llena bolsas prefabricadas en lugar de formar las bolsas en línea, el cabezal de dosificación alimenta en su lugar una máquina envasadora de bolsas prefabricadas; si todavía está decidiendo el estilo de bolsa, empiece por nuestra página de Tipos de bolsas. Para ver cómo inspeccionamos y probamos estas líneas antes del envío, visite nuestra Fábrica y centro de calidad.
Antes de comprar: qué confirmar con el proveedor
La mayoría de las disputas sobre dosificación se remontan a una especificación que nunca se definió con precisión antes del pedido. Incluya estas preguntas en su solicitud de presupuesto y en su prueba de aceptación, y trate cada cifra de precisión como una afirmación que debe reproducirse con su propio producto — no como un dato de catálogo:
- Las condiciones que hay detrás de la cifra de precisión. ¿Con qué producto, peso de llenado y velocidad de línea se obtuvo la cifra ± que cita el proveedor, y la reproducirá en la prueba de aceptación en fábrica con un lote de su propio producto?
- Calibración y puesta a cero. ¿Cómo se calibra la dosis y se vuelve a poner a cero la báscula tras un lavado en húmedo o un cambio de producto, y cuánto tiempo de turno lleva?
- Estabilidad de la alimentación. ¿Cómo se consigue, en una pesadora, que los alimentadores vibratorios llenen todas las cubetas de manera uniforme y, en un tornillo sinfín, cómo se mantiene estable la presión de carga de la tolva a medida que esta se vacía? La alimentación irregular y la presión de carga decreciente son dos de las causas más silenciosas de la deriva del peso.
- Resiliencia. En una pesadora multicabezal, ¿cómo se detecta un cabezal averiado o con deriva, y qué efecto tiene perder un cabezal sobre el sobrellenado hasta que se repara?
- Velocidad con su precisión, no la nominal. ¿Qué rendimiento mantiene realmente la máquina con su precisión objetivo una vez incluida la lenta fase de alimentación fina?
- La función de la controladora ponderal. ¿La controladora ponderal aguas abajo está cableada solo para rechazar envases fuera de especificación, o devuelve una corrección al dosificador para cerrar el lazo?
Para el conjunto más amplio de preguntas previas al pedido sobre toda la máquina — producto, formato, rendimiento, suministros y cumplimiento — consulte la lista de comprobación previa a la RFQ en nuestra guía de selección.
Preguntas frecuentes
Dosificador de vasos frente a dosificador de tornillo sinfín frente a pesadora multicabezal: ¿cuál es la diferencia real?
Se diferencian en cómo miden una dosis. Una pesadora multicabezal es gravimétrica — pesa el producto en muchas cubetas y selecciona la combinación más cercana al objetivo. Un dosificador de tornillo sinfín es semivolumétrico — dosifica contando vueltas del tornillo, por lo que el peso depende de la densidad aparente. Un vaso volumétrico es puramente volumétrico — llena un volumen fijo de vaso, por lo que el peso es el volumen por la densidad. Esa diferencia de medición, y no la calidad de fabricación, explica las diferencias de precisión. Para saber a qué método apunta su producto concreto, consulte la sección de dosificación de nuestra guía de selección.
¿Qué es una máquina dosificadora de polvo de tipo tornillo sinfín?
Una máquina dosificadora de polvo de tipo tornillo sinfín es semivolumétrica. Un tornillo helicoidal dentro de un tubo de dosificación gira un número programado de vueltas, y cada vuelta desplaza un volumen fijo de polvo. El peso entregado es volumen × densidad aparente, de modo que cuando la densidad del polvo cambia — por compactación, tamaño de partícula o humedad — el peso deriva. Los tornillos accionados por servomotor y una presión de carga estable en la tolva mejoran esto de forma considerable, y un tornillo con pesaje neto añade una célula de carga para cerrar el lazo.
¿Por qué una pesadora multicabezal es más precisa que un tornillo sinfín volumétrico o un vaso?
Porque mide la masa directamente. El peso de la dosis se lee en las células de carga en lugar de calcularse a partir de la densidad aparente del producto, por lo que un cambio de densidad — por compactación, humedad o tamaño de partícula — no desajusta directamente el llenado. Los tornillos sinfín y los vasos volumétricos miden un volumen y se apoyan en la densidad para convertirlo en peso, por lo que, cuando la densidad deriva, el peso deriva con ella a menos que una controladora ponderal aguas abajo cierre el lazo.
¿Añadir más cabezales de pesaje mejora siempre la precisión?
Hasta cierto punto. Más cabezales significan más combinaciones de peso entre las que elegir — 10 cabezales dan 1,023, 14 dan 16,383 — de modo que la máquina puede aproximarse más al objetivo con menos sobrellenado. Pero el beneficio se aplana en torno a los 14 cabezales en una línea de un solo producto, porque el tiempo de asentamiento del producto y la uniformidad de la alimentación empiezan a limitar el ciclo más que la estadística. Los números de cabezales muy altos sirven sobre todo para la mezcla de varios productos y no para la precisión de un solo SKU.
¿Cómo se traduce la precisión de dosificación en dinero?
La legislación sobre contenido neto exige que el envase medio cumpla el peso declarado, de modo que el envasador debe apuntar por encima de la etiqueta con un margen dimensionado según la variación del dosificador. Una dosificación más ajustada implica un margen menor y menos producto regalado en cada envase. El efecto se escala: un ejemplo resuelto en un artículo de ingeniería revisado por pares (IJERI, 2012) cifró una reducción del 1% del exceso de llenado en aproximadamente $500,000 al año para un procesador que envasa alrededor de un millón de envases de 1 lb por semana con un valor de producto cercano a $1 por libra. La cifra varía con su volumen y el valor del producto, pero la dirección es siempre la misma.
¿Puede un dosificador volumétrico más barato alcanzar la misma precisión que una pesadora?
En producto uniforme y de flujo libre, a menudo sí — añadiendo una controladora ponderal aguas abajo en lazo cerrado. La controladora ponderal sigue la media móvil y devuelve una corrección al dosificador, ajustando las vueltas del tornillo o el volumen del vaso sobre la marcha para compensar la lenta deriva de densidad. Esto ofrece su mayor rendimiento en los dos métodos volumétricos, y por eso "un vaso o un tornillo servoaccionado más una controladora ponderal de realimentación" es con frecuencia la vía más económica en lugar de saltar directamente a una pesadora premium.
¿Qué método de dosificación es el más difícil y el más fácil de limpiar y de cambiar de producto?
Un vaso volumétrico es el más fácil y rápido — se reajusta el volumen del vaso o se cambia el juego de vasos, a menudo sin herramientas y en minutos. Un tornillo sinfín es el que más desmontaje requiere, porque el tornillo y el tubo se retiran para un lavado en húmedo y el polvo cohesivo se compacta en las holguras. Una pesadora multicabezal tiene el mayor número de piezas en contacto con el producto, pero en los modelos higiénicos las cubetas se retiran sin herramientas, y muchas plantas tienen un juego de cubetas duplicado para cambiar limpias por sucias y reducir al mínimo las paradas.
¿Cuáles son los fallos de dosificación más habituales según el método?
Los tornillos sinfín sufren formación de arcos y chimeneas en la tolva, deriva del peso cuando cae la presión de carga y desbordamiento cuando el producto fluye con demasiada facilidad. Las pesadoras multicabezal sufren rebote de las cubetas a alta velocidad, adherencia estática con producto seco u oleoso y deriva del cero tras un montaje descuidado. Los vasos volumétricos sufren deriva por compactación, error de aireación a alta velocidad y polvo que se deposita en la zona de sellado y provoca fugas en las bolsas. Nombrar en la RFQ los que son relevantes para su producto permite especificar desde el principio las contramedidas adecuadas.
¿Compensa el mayor precio de una pesadora multicabezal?
Depende del valor y del volumen de su producto. En nuestro modelo ilustrativo de café de alto valor, el ahorro de sobrellenado de una dosificación más ajustada puede superar la diferencia de precio de la máquina en el primer año de producción — un cálculo derivado a partir de datos de entrada indicados, no una promesa universal. En un producto básico estable y de bajo valor, donde el sobrellenado es barato, suele ganar un vaso o un tornillo sinfín. La prueba es sencilla: multiplique la diferencia de sobrellenado prevista por el valor del producto y el volumen anual, y compárela con la diferencia de precio de la máquina.
¿Qué plazo de entrega debo esperar para un sistema de dosificación procedente de China?
Los modelos base de ShengWei — configuraciones estándar de nuestras envasadoras verticales monopista en versiones con pesadora multicabezal, tornillo sinfín, pesadora lineal y vasos — se envían en 15–30 días laborables en fábrica (EXW). Las fabricaciones multipista a medida y las líneas integradas completas tardan más; confirme el alcance en la RFQ. Añada de cuatro a seis semanas de tránsito marítimo al comparar presupuestos en fábrica (EXW) con presupuestos con entrega, y presupueste la controladora ponderal y cualquier equipo de control del polvo como partidas independientes y no como una ocurrencia tardía.
Envíe las especificaciones de su producto para recibir una recomendación de dosificación
Envíenos el tipo de producto, la densidad aparente, el peso de llenado objetivo, la clase de precisión requerida y el volumen anual. Le responderemos con un método de dosificación recomendado (pesadora multicabezal, tornillo sinfín, pesadora lineal o vasos), el chasis sobre el que se monta, si una controladora ponderal de realimentación se amortiza con sus cifras, un rango de precios FOB a partir de los presupuestos actuales de 2026 y el plazo de entrega y las notas de envío para su región. Normalmente respondemos en un plazo de un día laborable.
info@shengweimachine.com · +86 181 2511 2025 · o contacte con nuestro equipo de ingeniería directamente
Responsable de Ventas Internacionales · ShengWei Machine