Soluções de embalagem de pós: como combinar uma linha com o seu pó. Classes de comportamento, formatos de embalagem, modos de falha e o que deve ser medido no seu próprio pó antes que alguém cote uma tolerância.
Vá direto ao ponto — envie a especificação do seu pó e da embalagem →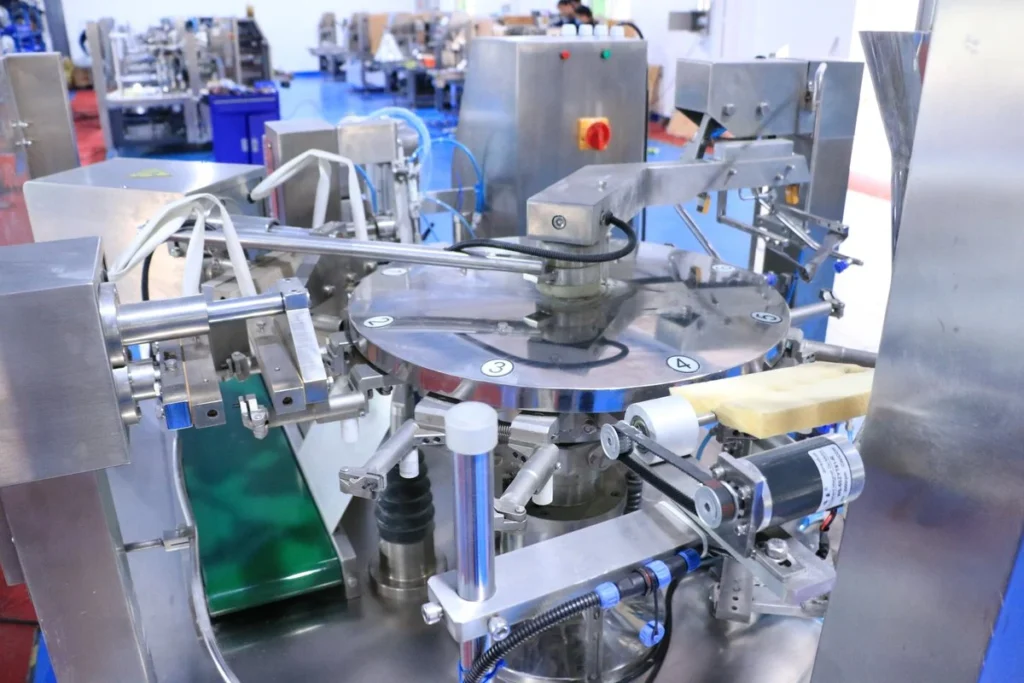
Autoria de
Hellena Ji, Gerente de Vendas Internacionais
Prazo de produção
15–30 dias úteis EXW
Países atendidos
Mais de 80 países atendidos
Dosagem de pó
Máquinas para pó em quatro arquiteturas
Embalagem de pó em 60 segundos
Uma solução de embalagem de pó é uma linha, não uma máquina: um cabeçote dosador, o funil e a alimentação que o mantêm abastecido, um formato de embalagem, uma transferência com pouco pó para essa embalagem e uma forma de comprovar o peso entregue. A arquitetura de que você precisa é definida pelo que o seu pó faz — não pelo nome que ele recebe.
A maioria das consultas sobre pó cai em um de cinco lugares. Encontre o seu antes de ler o restante.
| Se você… | Comece aqui |
|---|---|
| não tem certeza de que o seu produto sequer é um problema de pó — grãos, um líquido bombeável, comprimidos ou sacos a granel | Isto é mesmo um problema de embalagem de pó? |
| tem certeza de que é pó, mas não sabe qual classe de máquina | Comece pelo que o seu pó faz e Para qual arquitetura a sua embalagem aponta |
| procura café, temperos, proteína ou sabão em pó pelo nome | Qual máquina para o seu pó? |
| já opera uma linha que desvia, gera poeira ou vaza | Onde as linhas de pó realmente falham |
| pronto para orientar um fornecedor | O que precisa ser medido e O que realmente define o seu orçamento |
Este guia trata apenas de pós. Se o seu material for granulado, veja a nossa visão geral das empacotadoras de granulados; para líquidos e molhos, veja a nossa visão geral das empacotadoras de líquidos.
Quase toda consulta começa com o nome de um ingrediente, e esse nome não é um critério de aceitação suficiente. O mesmo produto se comporta de forma diferente após uma mudança na distribuição granulométrica, na umidade, no tempo de residência, na compactação ou na aeração.
Por isso este guia traz uma tabela de roteamento que parte do comportamento, os modos de falha que uma linha de pó encontra e como distinguir cada um, e o que deve ser medido na sua amostra antes de cotar uma tolerância. Eles seguem a ordem em que uma máquina de pó é especificada: o que o seu pó faz, qual é a embalagem, o que a dosa, o que é medido. A árvore de especificação de pó em quatro portões é um framework nosso, não um padrão do setor; a lógica que a antecede é o nosso guia Como escolher a máquina de embalagem certa.
Isto é mesmo um problema de embalagem de pó?
Boa parte do que chega rotulado como consulta de pó é outro problema:
- Granulados discretos não são pó — um granulado de escoamento livre e um pó fino coeso não são o mesmo problema (segundo o guia publicado pela VTOPS).
- Líquidos e pastas são dosagem de fluidos, fora do escopo aqui; comprimidos e cápsulas são doses contadas em que um dosador de pó entrega uma quantidade a granel. O enchimento de cápsulas duras e os blísteres são processos farmacêuticos que não fabricamos.
- O café exige uma pergunta antes: moído ou em grão. Os grãos inteiros são granulados discretos e não passam por um dosador de rosca; cápsulas, pods e sachês de gotejamento (drip bags) são arquiteturas separadas; o grão inteiro traz necessidades de válvula de desgaseificação e de injeção de nitrogênio.
- Um alimentador não é um dosador. A transferência leva o material à máquina; o dosador decide quanto chega à embalagem. Uma linha precisa de ambos.
- Embalagens de varejo e sacos a granel são duas linhas diferentes. Sacos de boca aberta e de válvula atrás de um paletizador são uma classe que não fabricamos; a encaixotagem e a paletização vêm depois do enchimento primário.
- Pouch pré-formado ou filme em bobina é uma bifurcação genuína, comparada no guia Pouch pré-formado versus VFFS; stick packs e pouches de varejo diferem pelo número de pistas, o que muda a máquina inteira.
- Pó alimentício ou químico traz para a mesa a ficha de segurança, a poeira combustível e a ATEX — um portão que vem antes da discussão sobre a máquina.
Terminologia, porque os fornecedores a usam de formas diferentes: uma máquina de enchimento dosa a dose; uma máquina de embalagem forma, manuseia e sela a embalagem; e uma linha de embalagem é ambas mais a automação ao redor. Nossas embaladoras flow pack horizontais são feitas para itens discretos, não para pó.
Se o seu produto é grão inteiro, um líquido bombeável ou um comprimido contado, esta página não é a certa — e se é um saco de boca aberta de 25 kg com um paletizador atrás, isso é uma classe de linha diferente das embalagens de varejo que fabricamos.
Comece pelo que o seu pó faz, não pelo nome que ele recebe
A escoabilidade é uma propriedade do sistema, não um rótulo permanente: ela emerge do pó junto com a geometria do funil, o estado de tensões, o ambiente e o método de alimentação. As classes abaixo se sobrepõem em vez de se excluírem, e é por isso que os rótulos de escoamento livre e de escoamento não livre não são um critério de aceitação suficiente.
Cada fornecedor classifica a dosagem de pó de um jeito; nós descrevemos o comportamento e, depois, as configurações que de fato fabricamos.
Nada nesta tabela é uma capacidade da máquina — é uma lista do que cada comportamento torna mais difícil e de onde isso aparece no seu chão de fábrica.
| Comportamento | O que se vê no chão de fábrica | O que muda a montante do dosador | O que muda na selagem | O que significa para a sua linha |
|---|---|---|---|---|
| Escoamento livre | Descarrega por gravidade assim que a saída se abre. | Finos de escoamento muito livre podem escorrer pela saída se o ferramental não oferecer um corte. | — | O hardware de dosagem não é a parte difícil; o difícil é o ferramental de corte. |
| Coeso | Forma arco sobre a saída; o centro esvazia enquanto as laterais ficam. | A gravidade deixa de reabastecer o dispositivo dosador, e uma rosca esvaziada por uma ponte ou por um túnel não consegue dosar. | — | O que precisa ser resolvido é o funil e a alimentação, não um cabeçote dosador mais caro. |
| Aerado | Continua escoando depois que o acionamento para; perde o controle após um reabastecimento. | O que governa é se o gás arrastado consegue sair do leito rápido o bastante; a descarga contínua depois que a rosca para é flushing. | — | Desaeração, ferramental de corte, controle do nível de carga e agitação fazem parte do sistema de dosagem, e não acessórios dele. |
| Higroscópico | Enche bem quando fresco e depois se degrada após o armazenamento ou a exposição; acúmulo nas paredes e aumento do torque após uma parada. | O empedramento segue a sequência absorção de umidade → formação de pontes líquidas → maior coesão, o que desloca todo o comportamento de alimentação. | Torrões empedrados chegam à zona de selagem. | A resposta é o controle ambiental e do armazenamento, não um motor maior. |
| Gerador de pó | Nuvem de pó no ponto de enchimento; pó na área de selagem. | “Gerador de pó” significa tendência a arrastar ar e independe da coesão; uma queda livre longa arrasta mais. | Arraste por queda livre mais ar deslocado que leva finos de volta para cima, para fora da embalagem. | Enchimento de baixo para cima ou de baixa queda mais extração balanceada — a extração não deve levar embora o produto dosado. |
| Abrasivo | O desgaste aparece em roscas, tubos, mancais, transições e saídas. | A geometria desgastada do conjunto rosca-tubo vira, por si só, um problema de dosagem. | — | Avalie o transporte e o enchimento como um único circuito de desgaste, e não como duas compras. |
| Misturado / multicomponente | O peso total passa enquanto a composição desvia. | A segregação ocorre após o transporte e a vibração, antes da embalagem. | — | Peso bruto correto não é mistura correta — um produto multicomponente precisa de um ensaio de composição, não de uma verificação de peso. |
Estes são pontos de partida de engenharia, não garantias.
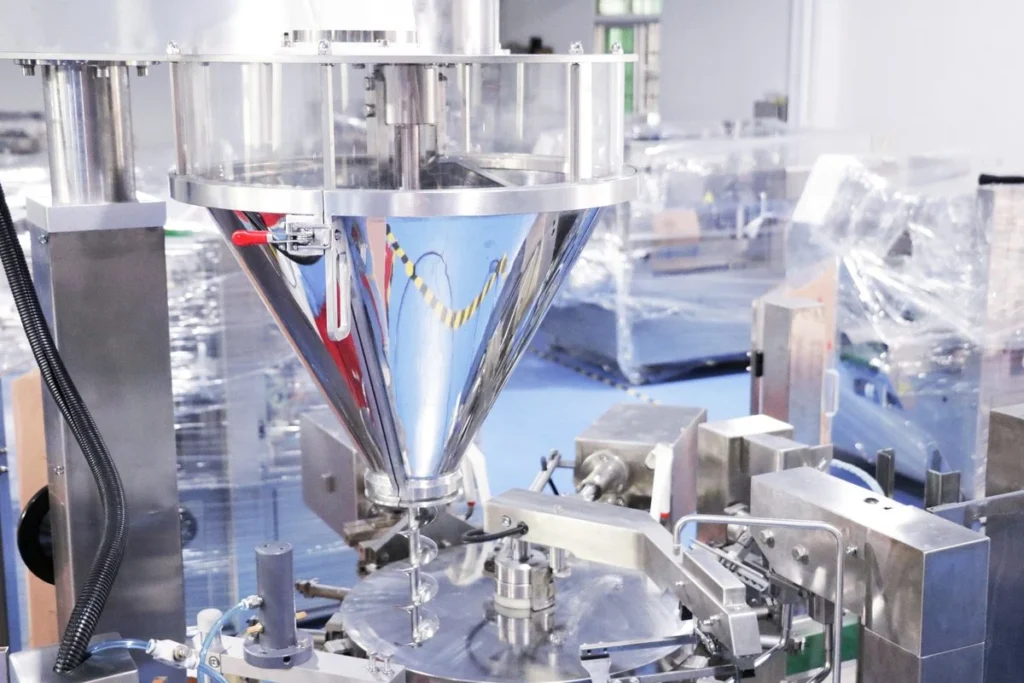
Por que a densidade aparente importa na embalagem de pó?
Porque um método volumétrico em malha aberta entrega um volume: a massa que chega à embalagem é esse volume multiplicado pela densidade aparente naquele instante. A densidade varia com a acomodação, a aeração, a absorção de umidade, o reabastecimento e a compactação, de modo que o peso varia junto, sem que nada mude na máquina.
Segunda consequência: as dimensões do saco são calculadas com base em uma densidade acomodada, mas a densidade no momento do enchimento raramente está acomodada — assim, uma embalagem pode estar certa no peso e ainda assim encher demais o saco. A dosagem por rosca versus por balança é detalhada no guia Balança multicabeçote versus dosador de rosca versus copo volumétrico.
Qual máquina de enchimento é a melhor para pó fino ou de escoamento não livre?
Pós finos e de escoamento não livre geralmente precisam de transporte positivo em vez de descarga por gravidade — o material precisa ser movido, não deixado cair. A dosagem por copos tem dificuldade com pó coeso: a câmara enche de forma incompleta, o material gruda e a liberação varia.
A dosagem por deslocamento positivo não resolve um funil que forma ponte — uma rosca esvaziada não consegue dosar, por melhor que seja o servo. Qual princípio de dosagem vence no seu produto é uma comparação por si só — comparamos lado a lado a dosagem por balança e por rosca em um guia à parte, Balança multicabeçote versus dosador de rosca versus copo volumétrico. Se o seu material é um granulado de escoamento livre, e não um pó, comece pelas empacotadoras de granulados.
Para qual arquitetura a sua embalagem aponta
A lógica geral que parte do formato vale para todas as classes de produto e está exposta no guia Como escolher a máquina de embalagem certa; esta seção acrescenta o que o pó muda. A embalagem define a arquitetura; o pó define o quanto ela é exigida. Uma vez definida a arquitetura, o índice Máquinas de embalagem para sacos e pouches lista cada modelo por família.
Não classificamos estas quatro. Cada uma produz uma embalagem diferente, e cada uma dificulta algo diferente no pó.
| Se a sua embalagem é | A arquitetura que a produz | O que o pó dificulta aqui | Onde não a recomendaríamos | Máquinas ShengWei |
|---|---|---|---|---|
| Pouches pré-formados prontos — stand up, com zíper, planos — com pesos de enchimento médios a grandes, em vários estilos de pouch | Enchedora rotativa de pouch pré-formado | Abertura do pouch, pó no ponto de enchimento e pó levado à boca do pouch, que depois entra na selagem — o enchimento acontece sobre um pouch aberto. | Um único estilo de pouch com produção contínua muito alta, em que o custo do pouch e o ritmo de pegar e posicionar definem o limite. | Envasadora de pó para pouch pré-formado (SW-L200 / L250 / L320), para stand up pouches entre outros formatos |
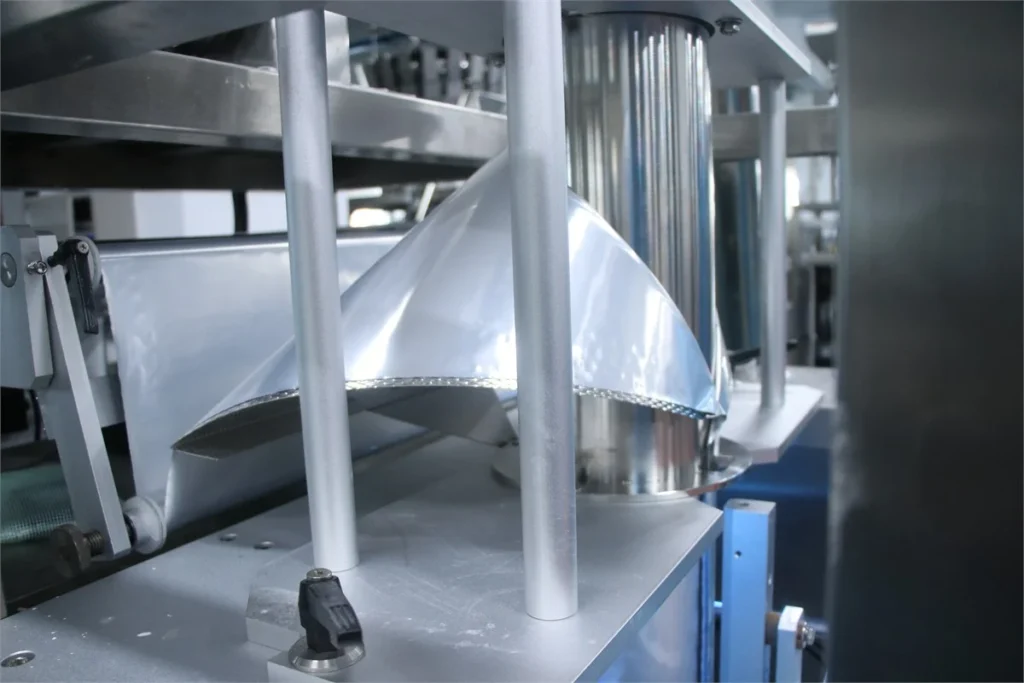
| Embalagens de varejo formadas a partir de filme em bobina, com pesos de enchimento médios a grandes | Formar, encher e selar vertical monopista com dosagem por rosca | Altura de queda e transferência dentro do tubo formador; o projeto do tubo de descida é o que liga o domínio da dosagem ao da selagem. | Doses individuais muito pequenas, em que o tubo formador e a largura mínima de filme se esgotam. | Envasadora de pó monopista com dosador de rosca (SW-420E–820E), dentro da linha monopista |
| Sachês pequenos e porções individuais a partir de filme em bobina, com solda dorsal ou três soldas | Formar, encher e selar vertical de sachês pequenos com dosagem por rosca | A dose é pequena, de modo que a perturbação do reabastecimento e a variação do nível de carga pesam proporcionalmente mais em cada embalagem. | Pesos de enchimento grandes de varejo; misturas de grossos e finos contendo granulados. | Envasadora vertical de pó com dosador de rosca e solda dorsal (SW-2030B) para sachês com solda dorsal, e a empacotadora vertical com três soldas (SW-1328) |
| Stick packs multipista e sachês com muitas pistas | Formar, encher e selar vertical multipista | Consistência da alimentação pista a pista; o número de pistas muda o projeto da máquina inteira, e não é um ajuste dela. | Trabalho com muitos SKUs que mudam com frequência de estilo de pouch ou de número de pistas. | Empacotadora vertical de dez pistas com solda dorsal (SW-B10) como a escolha de stick pack para pó, mais a máquina VFFS para sachês de seis pistas e máquina VFFS para stick pack e sachê de seis pistas, todas na linha de embaladoras verticais totalmente automáticas |
Nossas máquinas de seis pistas dosam por volume (5–30 ml); a máquina de solda dorsal de dez pistas cobre uma faixa de dosagem de 5–20 g, que muda conforme as peças de troca instaladas. A alimentação que um dado número de pistas recebe é confirmada com o seu pó, e não presumida a partir do número do modelo. Pesos de enchimento, produção e dimensões do pouch estão nas páginas das máquinas acima.
É difícil trocar entre diferentes tamanhos de saco?
A dificuldade raramente é o saco — é o pó. O tempo de parada na troca é definido pela retirada da rosca, pelo acesso ao funil, pelas vedações, pelo agitador, pelos dutos e pelo tubo formador, tudo o que precisa ser limpo antes de rodar outro produto.
Calcule-o como a produção vendável perdida, mais a mão de obra e as utilidades — não um valor de cronômetro tirado de um folheto. Peça a qualquer fornecedor que cronometre uma troca completa na sua frente e que mostre o que verifica depois em busca de resíduos; o nosso guia Teste de aceitação em fábrica de máquinas de embalagem explica como registrar isso na aceitação.
Qual máquina para o seu pó? Café, temperos, proteína e sabão em pó
O nome de um ingrediente não é um critério de aceitação, como exposto acima, mas a maioria das consultas ainda parte de um. Estes quatro são encaminhados por nome abaixo: a embalagem, as máquinas que vale abrir primeiro e a única coisa a resolver antes que alguém cote. O comportamento do seu próprio pó ainda decide a linha final.
Um ponto de partida, não um orçamento: a amostra decide.
| Pó | Embalagem habitual | Máquinas para abrir primeiro | Resolva isto primeiro |
|---|---|---|---|
| Café moído ou solúvel | Sticks e sachês; pouches stand-up | Sticks de café solúvel em pó: SW-B10, SW-C6, SW-2830B. Café moído em sachês monopista: SW-2030B, SW-1328. Pouches stand-up: série SW-L | Moído ou em grãos. O grão inteiro é um trabalho para empacotadoras de granulados. O café sensível à umidade precisa de filme de alta barreira. |
| Temperos moídos | Sachês pequenos; pouches stand-up; sacos de varejo | SW-1328; série SW-L; SW-420E / 620E | Temperos finos estão na lista de pó combustível: leia o portão do pó combustível antes de falar de máquinas. |
| Proteína em pó | Pouches stand-up ou com zíper | enchedora de pó para pouches pré-formados SW-L200 / L250 / L320 | Misturas podem passar na verificação de peso e ainda assim ficar fora da especificação: veja Onde as linhas de pó realmente falham. |
| Sabão em pó | Formato do saco definido pelo seu peso de enchimento e pela amostra | Decidido com a sua amostra: envie-a junto com a consulta e confirmamos a classe de máquina com base nela | Tamanho de partícula, escoamento e poeira, depois o portão do pó combustível acima. |
Os pós químicos são avaliados caso a caso conforme o próprio pó; envie a ficha de dados de segurança junto com a amostra.
Onde as linhas de pó realmente falham
Quais são os problemas ao operar dosadores de pó seco?
A embalagem automatizada de pó é um problema acoplado — fluxo de material, dosagem, gestão de gases, selagem, metrologia legal, higiene e proteção contra explosão interagindo entre si — e não uma máquina de embalar com um funil.
Deriva de peso após um reabastecimento
Formação de arco, queda do nível de carga, agitação instável e perturbação do reabastecimento se propagam para a variação da dose, mesmo quando a repetibilidade do servo é impecável. No chão de fábrica: a tendência da balança checadora (checkweigher) se afasta do centro de comissionamento, pacotes leves quando a rosca esvazia, excesso depois que alguém compensa.
Estabilize o produto antes de mexer no software e comissione a embaladora, o dosador e a alimentação como uma única malha de controle. O feedback da balança checadora não consegue corrigir mecanicamente um funil que oscila entre formação de ponte e inundação. O controle do nível de carga faz parte do controle da dose. O diagnóstico é registrar o peso entregue em quatro fases — partida, reabastecimento, pausa, reinício — em vez de uma média por lote. A verificação de peso em quatro fases é um nome nosso para uma prática de diagnóstico publicada, não um padrão do setor.
Flushing — quando o pó se comporta como um líquido
O flushing não é um excesso comum: em um pó fino aerado, a resistência ao escoamento colapsa e o material se comporta como um líquido, agravado por um silo de fluxo em funil que entrega primeiro o material aerado. A assinatura: precisão com nível de carga baixo, perda de controle após um reabastecimento, descarga que continua depois que o acionamento para, rabo de dose.
Apertar a precisão do servo não cura o flushing — é um problema de escoamento sólido-gás, não de controle de posição. O reinício precisa ser qualificado separadamente, e um corte de gotejamento comprovado por ensaio com o seu produto, e não afirmado a partir do projeto.
Formação de ponte e de túnel — e por que o alimentador pode causá-las
O ponto contraintuitivo é que o alimentador pode criar a ponte: retirar de apenas parte de uma saída alongada transforma o funil em fluxo em funil, o que produz o arco estável. Os operadores veem um sensor de nível indicando produto enquanto a rosca roda vazia, o fluxo pulsando após uma batida, um bloco caindo quando ele colapsa.
A formação crônica de ponte é um problema de projeto: caracterize primeiro o comportamento de escoamento e depois projete o funil e o alimentador em torno dele, de modo que o alimentador ative toda a saída. Vibradores, almofadas de ar e agitadores são auxílios específicos de cada aplicação, não uma solução universal — a vibração pode compactar, a aeração pode provocar inundação e a agitação muda a densidade.
Como controlar a poeira em uma linha de embalagem de pó?
A extração de poeira trata o pó suspenso no ar; a desaeração trata o gás retido dentro do material a granel. Uma extração dimensionada para corrigir a desaeração retira produto.
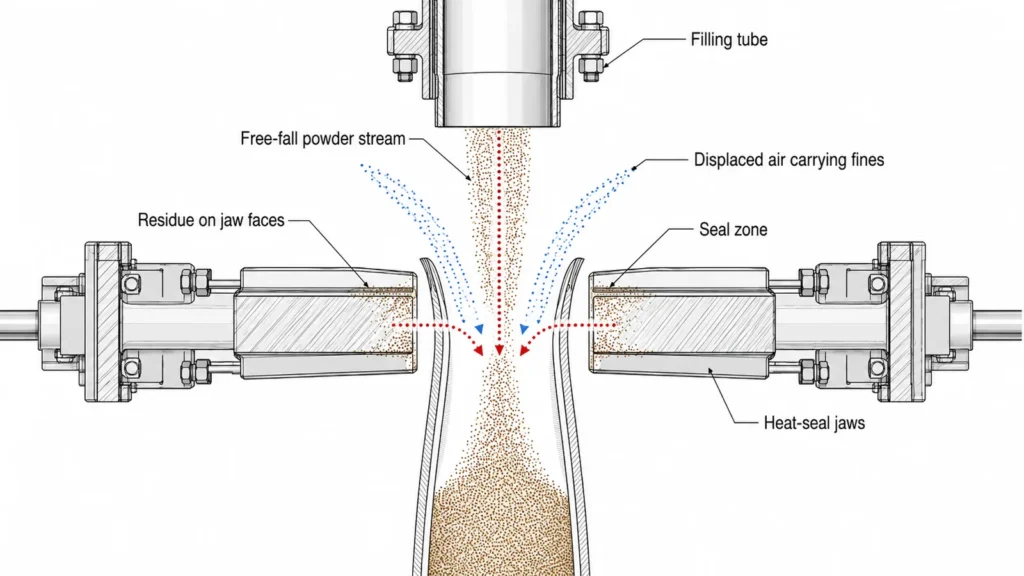
O pó chega à selagem por mais de um caminho: uma queda livre longa que arrasta ar, ar deslocado para fora da embalagem que leva finos de volta para cima, e resíduos nos mordentes. As contramedidas têm uma ordem — reduzir a queda, aproximar o bocal da embalagem ou colocá-lo dentro dela, dar tempo de acomodação, conter a alimentação. Depois, balancear a extração, manter os mordentes limpos e verificar a selagem sob contaminação no seu filme, quando os resíduos forem inevitáveis.
Mais extração não é melhor — o fluxo de ar não deve levar embora o produto que acabou de ser dosado. Problemas de filme devem ser diagnosticados separadamente dos problemas de pó: ambos aparecem como embalagens com vazamento. Aumentar a temperatura dos mordentes não é uma cura geral — uma selagem contaminada se comporta como química do selante × contaminação × pressão × temperatura × tempo de permanência. A escolha do método de selagem é tratada no guia Métodos de selagem de embalagens comparados.
Peso total certo, mistura errada
Um pó multicomponente pode passar em todas as verificações de peso e ainda assim estar fora da especificação, porque peso bruto correto não é mistura correta. A segregação acontece após a mistura — no transporte, na vibração e no armazenamento. Se você embala uma mistura, pergunte o que o seu fornecedor verifica: o peso bruto ou a mistura em si.
Higiene, peso legal e o portão do pó combustível
Não existe um único padrão internacional de embalagem de pó. Uma instalação real está sujeita a vários regimes ao mesmo tempo — segurança de máquinas, higiene e contato com alimentos, atmosferas explosivas, classificação de áreas elétricas, metrologia legal — escritos por órgãos diferentes para responsáveis diferentes. Uma lei, uma norma de consenso e um procedimento modelo de metrologia legal não são intercambiáveis.
Nenhum destes quatro é um certificado que uma máquina possa carregar — cada um é um dever que recai sobre uma parte diferente.
| Camada | O que regula | De quem é o dever | Citado |
|---|---|---|---|
| Conteúdo líquido legal | O que carrega significado econômico é a distribuição entregue, e não o valor de ajuste. Não existe uma falta permitida universal. | Quem enche a embalagem, como embalador de um bem pré-embalado | NIST Handbook 133 (edição de 2026), um manual de metrologia legal que passa a valer por adoção, e não como uma única lei federal que cobre todos os bens · 21 CFR §101.7 · 16 CFR Parte 500 · OIML R 87:2016 como referência internacional, com a lei local prevalecendo · o regime de quantidade média da UE, explicado na página da marca e do Your Europe |
| Instrumentos de pesagem | Uma balança checadora de CQ em linha não é automaticamente legal para o comércio. | O comprador, com a autoridade local de metrologia legal | NIST Handbook 44 (edição de 2026) |
| Higiene e contato com alimentos | O equipamento deve poder ser limpo e mantido adequadamente; as superfícies em contato com alimentos devem ser resistentes à corrosão e atóxicas; as emendas devem ser minimizadas para que o material não se aloje nelas. | O fabricante do equipamento e o operador do negócio de alimentos | 21 CFR §117.40 — um requisito regulatório sobre a operação, não um certificado que uma máquina carregue · o marco de autorização de substâncias em contato com alimentos da FDA · 3-A SSI 00-02, uma norma voluntária que passa a ser relevante quando um comprador a especifica |
| Poeira combustível | Uma vez confirmado que uma poeira é combustível, a classificação de áreas, os equipamentos Ex, a equipotencialização e o aterramento, a coleta e a inspeção passam a ser trabalho de projeto. | O comprador, para o zoneamento do local e o controle de ignição, com fornecedores especializados | A visão geral de poeira combustível da OSHA · NFPA 660:2025 · 29 CFR §1910.307 (locais de Classe II) · IEC 60079-10-2:2026 · Diretiva 2014/34/UE (ATEX), resumida nas próprias páginas temáticas da Comissão Europeia |
Esta é a camada que os compradores descobrem tarde. A visão geral de poeira combustível da OSHA cita açúcar, temperos, amido e farinha entre as poeiras combustíveis — o que um comprador chama de “só farinha” está na lista. Um dosador não pode ser classificado por área isoladamente: funil, rosca, coletor de pó, dutos, ponto de enchimento, gabinete, receptor a vácuo e extração formam um único sistema de explosão conectado. Por isso, um pó combustível exige uma revisão de segurança em nível de projeto, e não uma especificação escrita a partir do peso de enchimento e do tamanho do saco.
Uma vez confirmado que uma poeira é combustível, as medidas de proteção não são um item de engenharia de valor. Antes de falar com qualquer fornecedor, obtenha de um laboratório de ensaios o Kst, o Pmax, a MIE e a MEC do seu pó — os parâmetros em que a visão geral da OSHA e a NFPA 660 se baseiam, e o que transforma um palpite em especificação. Alívio, supressão e isolamento de explosão são uma disciplina à parte, tratada por fornecedores dedicados, e NFPA 68 e NFPA 69 indicam onde essa disciplina começa. A classificação de zonas do seu local é determinada pela sua própria avaliação de perigos, e não pelo discurso de marketing de um fornecedor.
O que precisa ser medido antes que alguém cote uma tolerância
Uma demonstração com material de amostra condicionado não é evidência de um turno inteiro. Evidência significa pó de produção real em seu estado real, comportamento real de reabastecimento, o seu filme real, a extração que você vai usar, um ambiente representativo e o seu procedimento de limpeza previsto.
Estas são as perguntas que separam uma demonstração de evidência.
| Verificação | Como é uma resposta fraca | Limitação (não é garantia) |
|---|---|---|
| Era pó de produção real? | “Um produto de escoamento livre semelhante.” | Um nome de produto em comum não é um critério de aceitação suficiente. |
| O teste incluiu reabastecimentos? | “O funil inteiro passou de uma vez.” | As falhas de produção se concentram na transição do reabastecimento. |
| Era o seu filme-alvo? | “O nosso filme padrão.” | Falhas de filme devem ser diagnosticadas separadamente das falhas de poeira. |
| A extração era a configuração real? | “A extração estava desligada na demonstração.” | O balanceamento da extração muda a quantidade entregue. |
| A limpeza foi o procedimento previsto? | “Passamos um pano.” | Sem um critério de aceitação de resíduos, um tempo de limpeza significa pouco. |
Segundo o guia publicado da All-Fill, as variáveis que precisam ser medidas são a condição do produto, a densidade aparente, o tamanho de partícula, o comportamento de escoamento, a aeração, a geometria do recipiente, a configuração do equipamento e a técnica de operação — uma ficha técnica não informa nenhuma delas. Também perguntamos se a amostra é o material que você realmente vai processar, ou um substituto.
Para o teste em si, use A verificação de peso em quatro fases: registre o peso entregue na partida, no reabastecimento, na pausa e no reinício, em vez de uma média por lote, e caracterize o pó solto e acomodado. É um nome nosso para uma prática de diagnóstico publicada, não um padrão do setor.
Vale registrar na aceitação: a distribuição do peso de enchimento incluindo a transição do reabastecimento, o excesso de enchimento (give-away), as rejeições de selagem atribuídas ao pó, o filme consumido fora da produção boa, a mão de obra de limpeza e troca e a disponibilidade perdida, o produto perdido na extração, o consumo de peças de desgaste, a demanda de utilidades em condições de operação representativas e as paradas não planejadas por causa-raiz. Defina o consumo de filme como um KPI — filme que chega a uma embalagem boa, separado do filme perdido em preparação, rejeições, travamentos e trocas — e peça os números de utilidades no ponto de projeto e no ponto de operação, com as suas premissas de instalação, e não a plaqueta de um motor. O excesso de enchimento é onde a escolha de dosagem vira dinheiro, detalhado no guia Balança multicabeçote versus dosador de rosca versus copo volumétrico. O nosso teste de aceitação é uma operação de teste ao longo de dois dias úteis, detalhado no nosso guia Teste de aceitação em fábrica de máquinas de embalagem e executado na nossa fábrica em Shantou.
Especifique o estado do pó, não o seu nome
As consultas sobre pó começam com o nome de um ingrediente, e o que perguntamos de volta é sobre o seu estado: quando foi moído, há quanto tempo está armazenado, o quanto a umidade varia entre um saco lacrado e um aberto, como ele chega ao funil. O descasamento mais caro não é uma máquina que roda devagar demais. É uma configuração especificada a partir do nome do ingrediente.
— Hellena Ji, Gerente de Vendas Internacionais
Máquina ou linha? Onde estão as passagens de responsabilidade
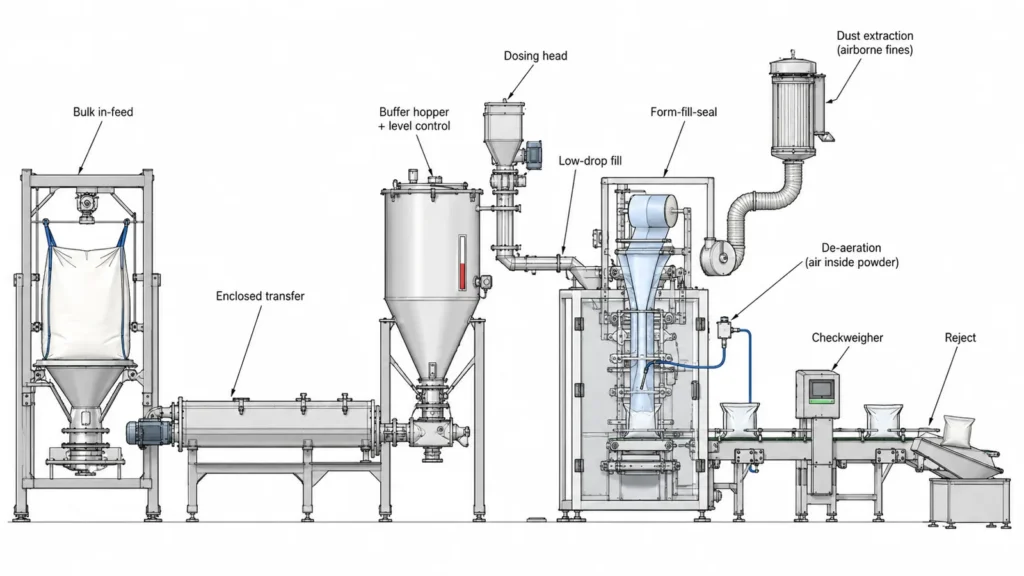
Uma linha de pó é uma cadeia de passagens: fonte a granel, transporte, condicionamento ou peneiramento, um funil pulmão controlado, dosagem, transferência com pouco pó para a embalagem, formar / encher / selar, pesagem de verificação e inspeção, rejeição e segregação, manuseio a jusante — e cada seta é onde a responsabilidade cai entre fornecedores.
O ponto contraintuitivo está a montante: o transporte pneumático pode criar justamente a instabilidade de densidade contra a qual o dispositivo dosador terá de lutar. Para um pó difícil, o verdadeiro “dispositivo dosador” é a combinação — funil, agitação, alimentador, ferramental, gestão de gases e controle. O tubo de descida liga o domínio da dosagem ao da selagem; uma transição ruim fabrica altura de queda, nuvem de pó e rebote, mesmo quando a dosagem é boa.
Vale nomear sete pontos de integração em uma consulta, porque é onde as linhas falham como sistemas: sincronismo entre dosagem e embaladora, reabastecimento do funil versus consistência da dose, extração versus fluxo de dosagem, vibração da máquina versus células de carga, aeração do pó versus geometria da embalagem, limpeza versus complexidade mecânica e isolamento de explosão versus conectividade da linha inteira. A lógica de rejeição também pertence a essa lista — ela deve acompanhar a embalagem do ponto de medição até o ponto de rejeição e falhar de forma segura. Pergunte quem é dono de cada passagem e onde esse limite está escrito. A encaixotagem e a paletização acontecem depois do enchimento e da selagem primários — são outro escopo e, muitas vezes, outro fornecedor.
O que realmente define o seu orçamento
O preço dos equipamentos para pó depende da arquitetura da máquina, e não de uma média para “uma máquina de pó”. Publicamos as nossas próprias faixas de preço por tipo de máquina no guia de preços, com os fatores de componentes que movem uma cotação dentro de uma faixa — veja o guia Preço de máquina de embalagem em 2026.
O que decide em qual faixa você cai é uma lista mais curta: como o seu pó se comporta, a precisão de enchimento de que você precisa, o formato e o tamanho da embalagem, o nível de automação, o escopo de integração, a produção desejada e o quanto é personalizado.
MOQ de equipamento e MOQ de embalagem ou de empacotamento terceirizado são dois objetos diferentes: um pedido de máquina pode ser de uma única unidade, enquanto um mínimo de filme impresso é outra negociação, com outro fornecedor. Fabricamos máquinas — o fornecimento de filme e de pouches não é algo que vendemos.
Quanto ao prazo: as máquinas padrão são enviadas em 15–30 dias úteis EXW; as configurações de personalização profunda levam 15–45.
Uma consulta que recebe uma resposta séria contém: identidade do pó e comportamento; quantidade de enchimento-alvo e tolerância; tipo e dimensões da embalagem; produção-alvo; escopo da automação; alimentação a montante; selagem, inspeção e fim de linha a jusante; restrições de higiene ou de poeira combustível; requisitos elétricos do destino; e amostras do produto e da embalagem para ensaios. A melhor especificação é um requisito de sistema testável, que amarra o estado do pó, o comportamento de reabastecimento, a distribuição de enchimento, a integridade da selagem, a contenção de poeira, a metrologia legal, a limpeza e a troca e a classificação de poeira combustível em critérios com os quais você pode cobrar um fornecedor. O cabeçote dosador de menor custo nem sempre é a linha de pó de menor custo — e, quando o produto é de escoamento livre, de baixo valor e repetível por volume, um sistema gravimétrico de precisão não agrega valor.
Três fatos. As peças de reposição são enviadas gratuitamente dentro da garantia de dois anos. Os testes de aceitação são registrados — relatório, vídeo e fotos — e o teste é uma operação de teste ao longo de dois dias úteis. Um contato nomeado conduz o projeto da consulta ao embarque — Hellena Ji, Gerente de Vendas Internacionais.
Quando uma linha de pó dedicada é a compra errada
Seis situações em que a resposta é esperar:
- O seu volume é uma previsão, não uma carteira de pedidos. Uma máquina configurada para um alvo móvel não serve a ninguém; processe os pedidos atuais com um empacotador terceirizado até a demanda se assentar.
- O que você precisa é de uma faixa intermediária, não de uma linha. Uma produção modesta que cabe em uma oficina pequena é um requisito real que as cotações de linha completa afastam. Pergunte onde fica a base da nossa gama.
- O seu filme ou o seu mínimo de empacotamento terceirizado não está resolvido. Uma máquina que chega antes de você ter uma bobina de filme acessível é capital parado.
- O seu número de SKUs está à frente do seu plano de limpeza. O custo real de muitos produtos em uma só linha é a troca e o resíduo, não o preço da máquina; sem um plano de aceitação de resíduos, mais equipamento só amplia isso.
- A sua poeira não foi ensaiada. Especificar proteção contra explosão antes de ter Kst, Pmax, MIE e MEC é começar pelo fim — e a proteção não é onde se corta um orçamento.
- Não é um pó — grãos inteiros, um líquido bombeável, um comprimido contado ou um saco a granel atrás de um paletizador. Veja a seção de escopo.
Fabricamos máquinas de pó e, mesmo assim, dizemos a alguns compradores que esperem. Se o seu volume é uma previsão, o seu suprimento de filme não está resolvido ou a sua poeira nunca foi ensaiada, diremos isso — essa conversa sai mais barata antes de uma entrada do que depois.
Principais conclusões
- Especifique o comportamento do pó, não o nome — o mesmo ingrediente se comporta de forma diferente após o armazenamento, o transporte e uma mudança de umidade.
- O cabeçote dosador faz parte do sistema de dosagem — funil, regime de reabastecimento, alimentador e ferramental decidem se ele consegue dosar.
- A poeira que chega à selagem tem mais de um caminho, e problemas de filme devem ser diagnosticados separadamente dos problemas de pó.
- Nenhuma tolerância pode ser cotada a partir de uma ficha técnica — ela vem do seu próprio pó, na partida, no reabastecimento e no reinício.
Perguntas frequentes
Qual é a precisão das máquinas de enchimento de pó?
A precisão não é uma constante que se possa copiar de uma ficha técnica — é uma distribuição. A distribuição alcançável depende do comportamento medido do seu pó, do regime de reabastecimento e do peso de enchimento — é por isso que pedimos uma amostra antes de cotar uma tolerância. Registre o peso entregue na partida, no reabastecimento, na pausa e no reinício, em vez de uma única média por lote.
Qual é a diferença entre uma máquina de embalagem de pó e uma máquina de embalar pó em sacos?
Os fornecedores usam ambos os termos de forma frouxa, então defina o escopo em vez do rótulo. Uma máquina de enchimento dosa a dose. Uma máquina de embalagem forma, manuseia e sela a embalagem. Uma linha de embalagem é ambas mais a automação a montante e a jusante. Mais uma distinção: um alimentador transporta material até a máquina, enquanto o dosador decide quanto entra na embalagem.
Um dosador de rosca consegue lidar com ingredientes em pedaços ou de densidade variável?
A densidade variável é o ponto fraco de qualquer método volumétrico em malha aberta. A massa entregue acompanha a densidade aparente instantânea na câmara de dosagem, de modo que um pó que se acomoda, se aera ou absorve umidade desloca o peso sem que nada mude na máquina. Partículas grossas acrescentam segregação — uma falha de composição, não de peso. A dosagem por rosca versus por balança é tratada no nosso guia Balança multicabeçote versus dosador de rosca versus copo volumétrico.
Que recursos de segurança devo procurar em uma máquina de enchimento de pó?
Comece um passo antes e pergunte se a sua poeira foi ensaiada quanto à combustibilidade. Enquanto esse resultado não existir, uma lista de recursos é um palpite, porque a classificação de áreas do seu local vem da sua própria avaliação de perigos, e não do folheto de um fornecedor. Alívio, supressão e isolamento de explosão são escopos especializados tratados por fornecedores dedicados, e não uma opção que acrescentamos a um dosador.
Qual é a melhor máquina para a embalagem industrial de pó?
Não existe uma única melhor máquina de pó, porque “máquina de embalagem de pó” não é uma categoria de produto bem definida — ela abrange várias arquiteturas que produzem embalagens diferentes. O formato de embalagem que você vende e o jeito como o seu pó se comporta definem a arquitetura; o que é medido na sua amostra define a configuração. Percorra os quatro portões e depois veja as máquinas de pouch pré-formado, monopista e verticais.
Qual máquina é a melhor para embalar café moído?
Não existe uma única melhor máquina; depende da embalagem. Para sticks de café solúvel, comece pela SW-B10 de dez pistas com solda dorsal, pela SW-C6 de seis pistas com 4 soldas ou pela SW-2830B. Para uma linha de sachês de café moído, considere a SW-2030B (solda dorsal) ou a SW-1328 (3 soldas). Para pouches stand-up, use a enchedora de pó para pouches pré-formados da série SW-L. Defina primeiro se o café é moído ou em grãos: o grão inteiro é um granulado de fluxo livre e pertence às empacotadoras de granulados. O café que precisa de filme de alta barreira é embalado em filme laminado de folha de alumínio, então envie uma amostra do filme junto com a consulta.
As máquinas de embalagem de pó precisam de superfícies de contato em aço inoxidável?
O aço inoxidável de grau alimentício é uma condição necessária, não evidência suficiente de conformidade. A limpabilidade pesa tanto quanto a liga: zonas mortas, emendas e soldas, isolamento do lubrificante dos mancais, elastômeros e peças plásticas, e se a construção se adequa ao seu método de limpeza. Peça uma declaração por escrito sobre os materiais em contato com alimentos utilizados — a FDA opera um marco de autorização para eles — e não a expressão “grau alimentício”.
Que prazo devo esperar em uma máquina de embalagem de pó vinda da China?
Conte com 15–30 dias úteis EXW para uma construção padrão e 15–45 para uma configuração de personalização profunda. O que o move dentro dessa janela é o ferramental personalizado, quanto de integração está no escopo do fornecedor e se um teste de aceitação faz parte do pedido — esse teste precisa ser reservado na construção, e não acrescentado no final. O nosso guia Teste de aceitação em fábrica de máquinas de embalagem explica como ele é programado.
Envie três coisas, receba uma classe de máquina
Não sabe para qual arquitetura o seu pó aponta? Envie-nos três coisas que você já tem: o que é o pó e como ele se comporta, o seu peso de enchimento-alvo e o formato de embalagem desejado. Você recebe de volta uma recomendação de classe de máquina, uma faixa de preço FOB a partir das nossas faixas publicadas e uma janela de entrega — construções padrão em 15–30 dias úteis EXW, configurações de personalização profunda em 15–45. Se puder enviar uma amostra do material real que vai processar, avise — é nisso que uma conversa sobre tolerância precisa se basear. Costumamos responder em até um dia útil.
info@shengweimachine.com · +86 181 2511 2025 · fale com vendas
Gerente de Vendas Internacionais · ShengWei Machine