Métodos de selagem de embalagens comparados: térmica, por impulso, contínua e ultrassônica: o guia de integridade da selagem, janela TPT e modos de falha

Autoria de
Hellena Ji, Gerente de Vendas Internacionais
Prazo de produção
15–30 dias úteis EXW
Mercados
Mais de 80 países atendidos
Selagem
Ajustada à estrutura do seu filme, e não a um ponto de ajuste fixo
A selagem é uma janela de processo, não um formato de saco
As páginas de tipos de saco explicam os formatos de pouch prontos. Este guia compara as tecnologias de selagem e os modos de falha por trás desses sacos — resistência da selagem, risco de vazamento, compatibilidade do filme, ferramental, inspeção e custo. Se você ainda está escolhendo um formato de pouch pronto — stand up, sanfonado, de fundo plano — comece pela nossa página Tipos de pouch; esta página trata de como esses sacos são realmente fechados por solda e de como essa solda falha.
A ideia mais útil sobre selagem é que uma selagem não é um ajuste — é uma janela de processo. Uma selagem térmica se forma quando a camada selante interna do filme é levada a uma faixa de temperatura, pressão e tempo de permanência em que ela flui e se funde sem deformar o resto da estrutura. Muito frio ou muito breve e a solda fica fraca; muito quente ou muito demorado e o filme afina, queima ou empena. Essa janela é uma propriedade do seu filme, e não da máquina, e é por isso que a mesma seladora é ajustada de forma diferente para um stand up pouch de polietileno e para um filme laminado de alta barreira.
Duas outras decisões ficam a jusante dessa janela e são a razão de existir deste guia. Primeiro, as quatro maneiras comuns de levar calor ao filme — uma barra quente de calor constante, uma fita de impulso, uma banda contínua ou a vibração ultrassônica — se comportam de forma diferente em filmes exigentes, e escolher a certa é uma verdadeira decisão de engenharia, e não um padrão. Segundo, uma selagem que parece forte ainda pode vazar, de modo que a resistência e a estanqueidade precisam ser verificadas separadamente. As seções abaixo tratam de cada ponto na ordem. Para a camada de seleção de máquina acima desta — qual família de empacotadora combina com o seu produto e a sua produção — veja o nosso guia Como escolher a máquina de embalagem certa; para ver como formar sacos na linha se compara a encher pouches pré-formados, veja Pouch pré-formado versus VFFS.
Como os quatro métodos de selagem formam uma solda
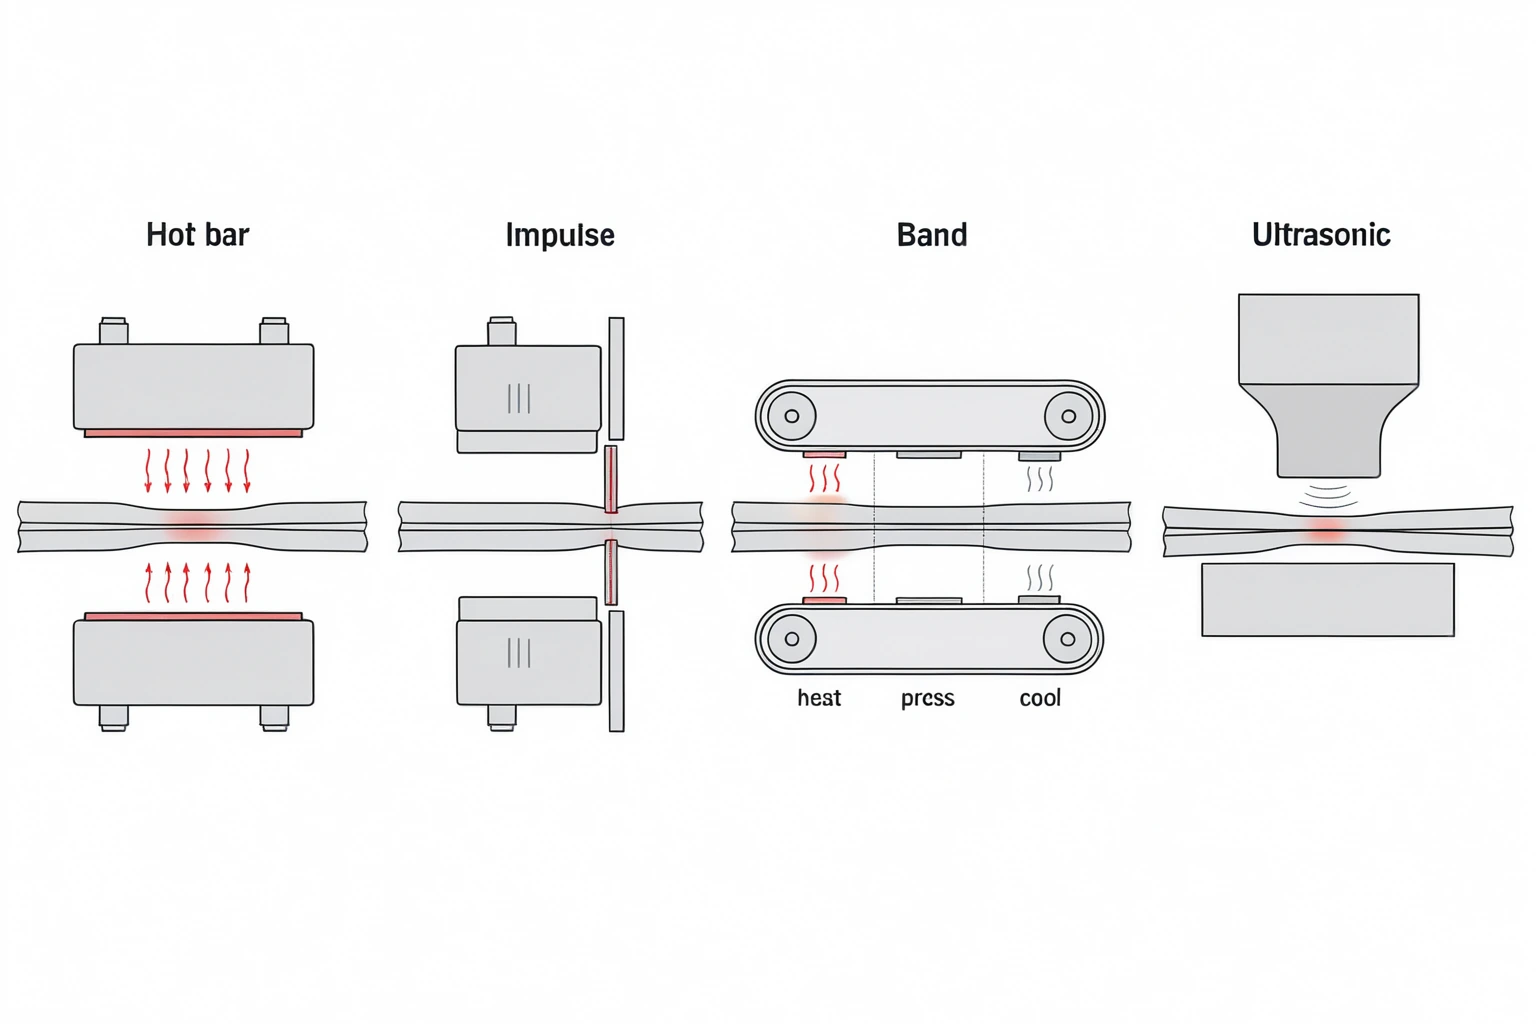
Os quatro métodos terminam no mesmo ponto — selante fundido sob pressão e depois solidificado — mas chegam lá de formas diferentes, e é essa diferença que faz um servir para um filme laminado frágil e outro para um monofilme reciclável.
Uma barra quente de calor constante é a opção mais robusta para uso diário. Dois mordentes aquecidos são mantidos a uma temperatura constante e prendem o filme por um tempo de permanência definido; o calor é conduzido de fora para dentro. É simples, robusta e rápida de configurar, mas, como os mordentes permanecem quentes, a selagem ainda está quente e mole no momento em que os mordentes se abrem, o que lhe dá uma resistência inicial menor — sua aderência a quente (hot tack) — até esfriar ao ar.
Uma seladora por impulso aquece apenas durante um breve pulso de corrente em um elemento de fita e depois mantém o filme preso enquanto ele esfria. Como a solda se solidifica sob pressão, e não ao ar livre, o impulso pode produzir uma selagem mais limpa e estável em estruturas finas ou exigentes — ao custo de um ciclo mais lento, já que cada selagem espera uma etapa de aquecimento e depois resfriamento.
Uma seladora de banda (contínua rotativa) conduz o filme entre correias em movimento por zonas separadas de aquecimento, compressão e resfriamento em sequência. Isso a torna muito adequada ao movimento contínuo de alta capacidade e a pouches pré-formados, já que a selagem é formada e resfriada de forma controlada antes de o saco sair das correias.
Uma seladora ultrassônica funciona com um princípio totalmente diferente: um sonotrodo vibratório transmite ao filme um movimento mecânico de alta frequência, e o calor é gerado dentro do material por atrito interno na interface — a própria ferramenta permanece fria. Como a energia é depositada apenas onde as camadas se encontram e apenas durante um breve pulso de solda, a selagem ultrassônica pode formar uma selagem estreita e repetível com muito pouca dispersão de calor, que é a raiz de suas vantagens em filmes sensíveis ao calor e recicláveis. Voltamos mais adiante a onde esse limite realmente compensa e onde não compensa.
Matriz de decisão — onde os quatro métodos realmente diferem
A comparação abaixo é deliberadamente qualitativa. Os valores de resistência da selagem e de temperatura são propriedades de um filme, um selante e uma velocidade de linha específicos, e não de um método em abstrato, de modo que uma escada limpa de números enganaria mais do que ajudaria. Use-a para reduzir as opções; defina os pontos de ajuste exatos no seu próprio filme durante um teste.
| Dimensão | Barra quente de calor constante | Impulso | Banda / rotativa | Ultrassônica |
|---|---|---|---|---|
| Como o calor chega ao filme | Conduzido por mordentes permanentemente quentes. | Pulsado em uma fita e depois resfriado sob pressão. | Conduzido por correias em zonas de aquecimento → compressão → resfriamento. | Gerado dentro do filme por vibração; a ferramenta permanece fria. |
| Aderência inicial a quente | Menor — a selagem se abre quente e mole. | Maior — a solda se solidifica sob pressão. | Controlada — zona de resfriamento dedicada antes da liberação. | Alta — aporte de calor muito breve e localizado. |
| Tendência de largura da selagem | Faixas de selagem mais largas, tradicionais. | De estreita a moderada. | Moderada e contínua. | Estreita e precisa. |
| Tendência de capacidade | Alta e contínua. | Menor — ciclo de aquecimento e resfriamento por selagem. | Alta — projetada para movimento contínuo. | Alta — ciclos de solda muito curtos. |
| Adequação a monomateriais recicláveis | Viável com camadas selantes projetadas e controle rigoroso. | Boa — o resfriamento sob pressão ajuda em uma janela estreita. | Boa com controle de temperatura por zonas. | Frequentemente preferida — pouca dispersão de calor. |
| Tolerância à contaminação na selagem | Baixa — produto na selagem costuma causar vazamentos. | De baixa a moderada. | De baixa a moderada. | Pode ser melhor em casos específicos e validados (veja abaixo). |
| Faixa de investimento (orientativa) | De entrada — a opção de menor custo para uso diário. | De entrada a média. | Média. | Premium — gerador e ferramental adicionais. |
Visão rápida — alavancas, não um veredito
Prefira uma barra quente de calor constante quando o filme for tolerante, a capacidade e o menor custo de máquina forem o que mais importa, e uma janela bem ajustada mantiver a selagem de que você precisa.
Prefira impulso ou banda quando a estrutura for fina, sensível ao calor ou reciclável e se beneficiar do resfriamento sob pressão antes da liberação.
Prefira a ultrassônica quando a contaminação na selagem, uma janela estreita de filme reciclável, selagens muito estreitas ou energia sob demanda forem os fatores decisivos — e o filme, o produto, o ferramental e um teste de validação a sustentarem. Essas são alavancas de engenharia — risco de contaminação, sensibilidade do filme, fragilidade da folha de barreira, capacidade e orçamento — e não uma consulta por formato de saco.
A janela de selagem — e por que o filme reciclável é mais difícil
Toda selagem térmica vive dentro de uma janela definida por três variáveis que atuam juntas: temperatura, pressão e tempo de permanência — a janela de TPT. Aumente uma e muitas vezes é possível reduzir outra — mais tempo de permanência permite selar a uma temperatura menor, mais pressão melhora o contato em um filme texturizado — mas, saindo da janela em qualquer direção, a selagem falha de um modo característico. Abaixo dela, o selante nunca flui por completo e resulta uma solda fria e fraca; acima, o filme se deforma, a selagem fica quebradiça ou a película queima.
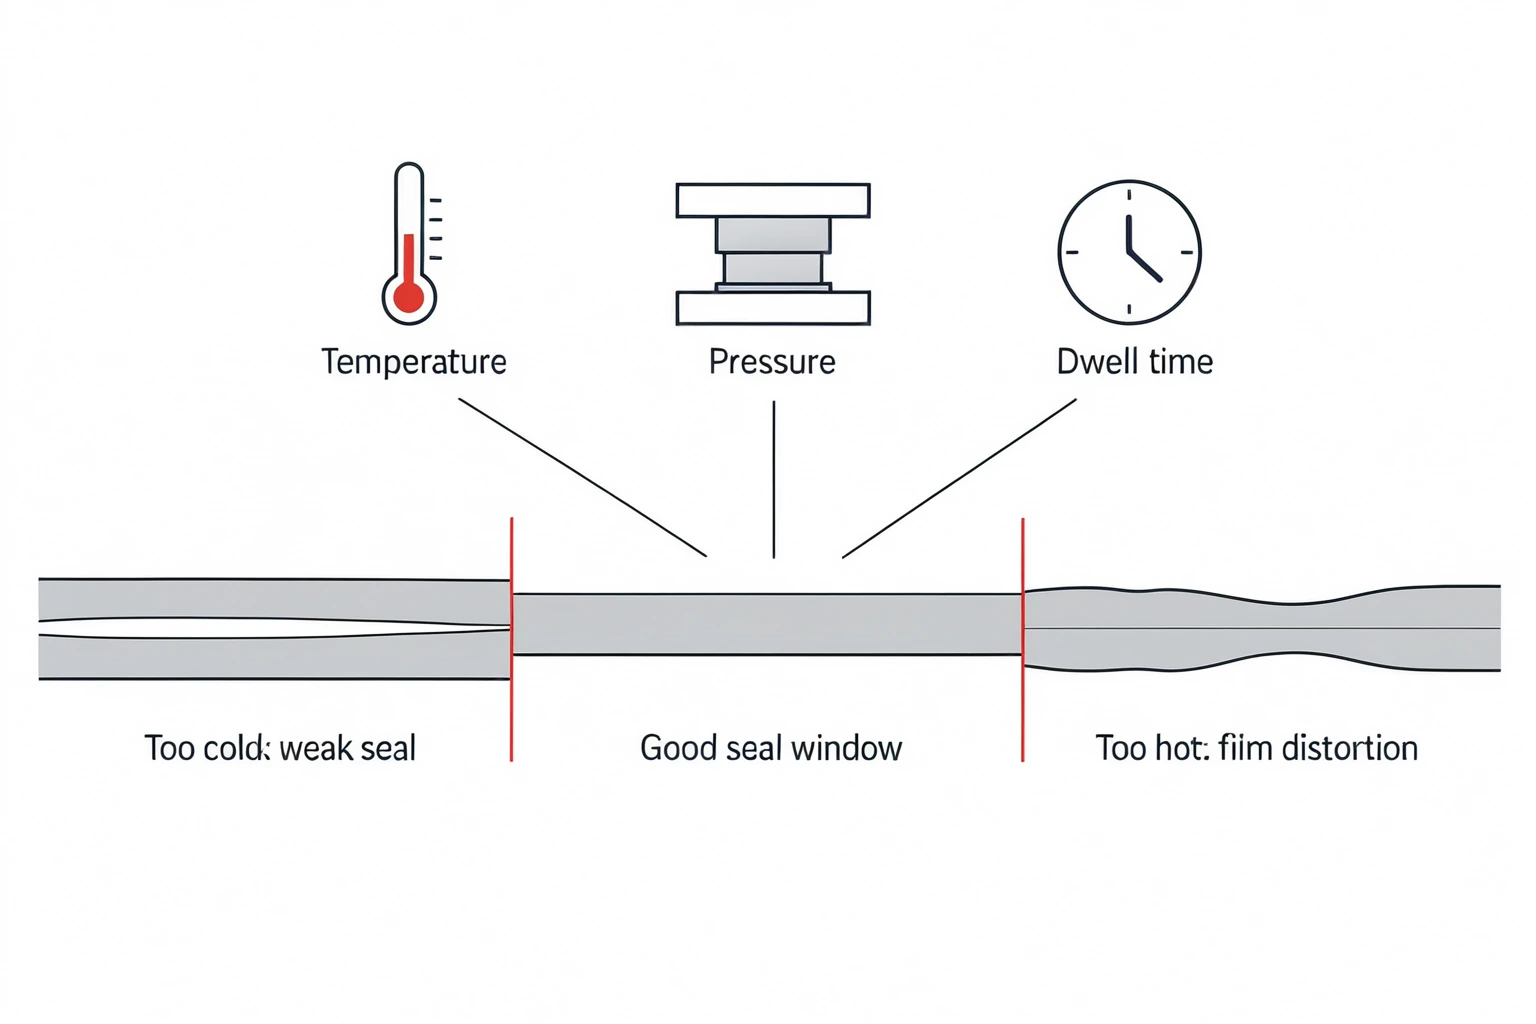
É aqui que a embalagem reciclável muda a engenharia. Um filme laminado tradicional combina uma camada externa de alto ponto de fusão com um selante interno de baixo ponto de fusão, de modo que a temperatura que funde a selagem fica confortavelmente abaixo da temperatura que danifica a estrutura — uma janela ampla e tolerante. Um filme monomaterial reciclável, feito de uma única família de polímeros, não tem essa separação: a camada que você derrete para selar e a camada que dá resistência ao saco são quimicamente próximas, de modo que a janela de selagem se estreita e o controle do processo fica mais rígido e menos tolerante. É esse o motivo prático de as marcas que migram para estruturas recicláveis frequentemente reavaliarem a etapa de selagem em vez de tratá-la como uma troca direta.
A pressão regulatória por trás disso é real, mas frequentemente exagerada, então vale ser preciso. O Regulamento da UE sobre Embalagens e Resíduos de Embalagens (Regulamento 2025/40) exige que as embalagens colocadas no mercado da UE sejam recicláveis até 2030, avaliadas segundo critérios de design para reciclagem. O Regulamento não exige explicitamente a construção monomaterial — mas, como os laminados multicamadas tendem a ser mal avaliados em reciclabilidade, o monomaterial se tornou um caminho prático comum para a conformidade, e com ele a janela de selagem mais estreita. Os métodos que limitam a dispersão de calor — impulso, banda com resfriamento por zonas e ultrassônica — fazem parte de como os embaladores mantêm essa janela mais estreita sob controle, ao lado de camadas selantes projetadas em uma barra quente bem controlada.
Resistência da selagem versus integridade da selagem: qual ensaio encontra o quê
O erro mais caro em selagem é presumir que uma selagem forte é uma selagem estanque. São propriedades diferentes, medidas por ensaios diferentes, e uma embalagem pode passar em um e falhar no outro. A resistência da selagem é a força necessária para separar a selagem; a integridade da selagem é se a selagem tem um caminho de vazamento, por menor que seja. Uma selagem larga e firmemente unida, com um único canal fino atravessando-a, pode ser forte e ter vazamento ao mesmo tempo.
As normas reconhecidas de ensaio de selagem respondem cada uma a uma pergunta mais restrita do que as pessoas supõem, e o escopo importa — muitas se originam em embalagens de dispositivos médicos e não se transferem integralmente para um pouch de alimentos:
- Resistência da selagem (descolamento): ASTM F88 mede a força para separar uma selagem e o modo como ela falha (descolamento, rasgo ou delaminação). Ele mostra que a selagem é forte — não que ela esteja livre de vazamentos.
- Vazamentos por canais finos, pouches de alimentos e de consumo: ASTM F3039 é o ensaio de penetração de corante para embalagens flexíveis não porosas — a referência certa para a maioria dos pouches de alimentos com barreira. (O ensaio de corante mais antigo ASTM F1929 aplica-se apenas a embalagens médicas porosas e não deve ser citado para um pouch de alimentos.)
- Vazamentos grosseiros: ASTM F2096 é um ensaio de bolhas simples sob pressão interna que detecta vazamentos maiores. É sensível e barato, mas é uma triagem de vazamentos grosseiros, não um ensaio de canais finos nem de estouro.
- Estouro e fluência: ASTM F1140 (sem restrição) e ASTM F2054 (com restrição entre placas) pressurizam a embalagem até a selagem falhar, para encontrar o ponto mais fraco.
- Decaimento de vácuo e validação: ASTM F2338 (detecção de vazamentos por decaimento de vácuo) e ISO 11607-2 (validação de processo de barreira estéril, IQ/OQ/PQ) cobrem o trabalho regulado e de alta barreira.
A conclusão para o comprador é especificar tanto um ensaio de resistência quanto um ensaio de vazamento para o produto, e combinar o ensaio de vazamento com a embalagem — um ensaio de bolhas para a triagem de vazamentos grosseiros, um ensaio de penetração de corante para os canais finos que derrotam uma selagem de aparência forte. Formatos prontos diferentes também apresentam a selagem de formas diferentes, e é em parte por isso que o estilo de saco e o método de selagem são escolhidos juntos:

Três soldas
Três linhas de solda e uma borda dobrada para verificar.

Quatro soldas
Quatro linhas de solda — o maior comprimento de selagem a inspecionar.

Solda dorsal
Uma costura dorsal mais as soldas superior e inferior — três a verificar.

Solda em aleta
Faces internas soldadas em uma aleta em pé — um ponto de vazamento comum.
Geometrias de costura diferentes colocam a selagem em lugares diferentes — e é por isso que o formato e o método de selagem são especificados juntos. Para ver o conjunto completo de formatos prontos, consulte a página Tipos de pouch e as páginas de máquinas com três soldas, quatro soldas e solda dorsal.
Os modos de falha que você realmente vai encontrar — e a solicitação de orçamento (RFQ) que se antecipa a eles
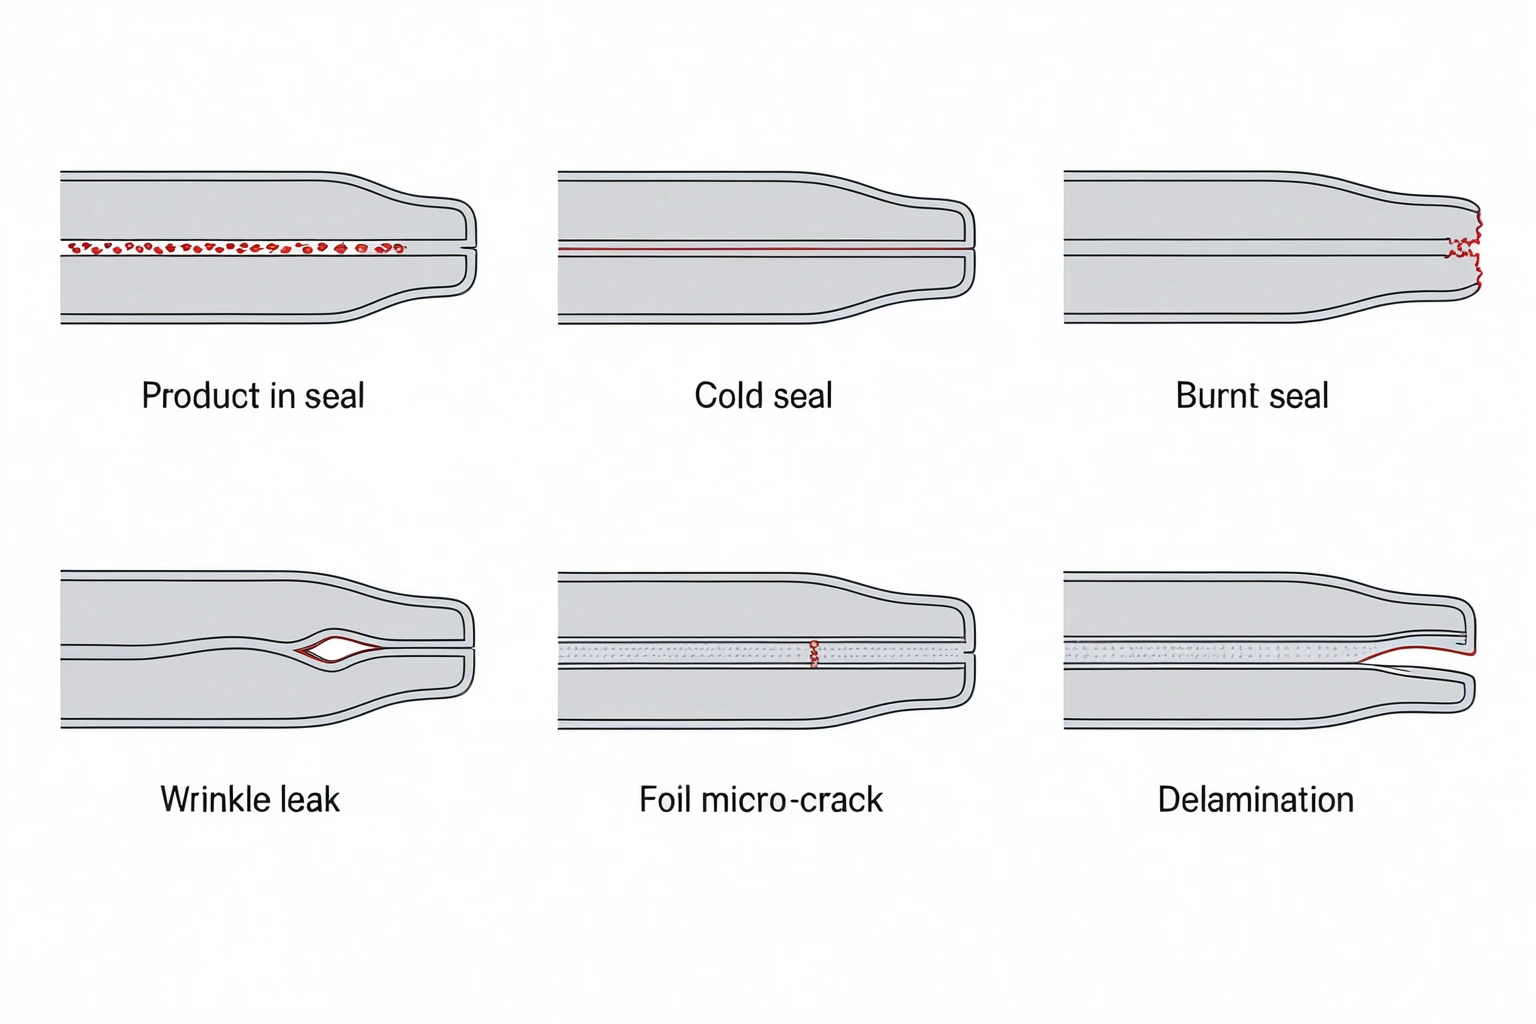
As selagens falham de um pequeno número de maneiras reconhecíveis, e nomear as relevantes para o seu produto é metade do trabalho de redigir uma boa solicitação de orçamento. Cada uma tem um mecanismo e um ensaio que a detecta.
- Vazamento capilar por produto na selagem — um caminho comum e de alto risco: pó, finos, gordura ou líquido caem na superfície de selagem e deixam um canal microscópico que um ensaio de penetração de corante revela, mesmo que a selagem resista bem à tração. Essa é a falha que a ultrassônica às vezes é chamada para resolver.
- Selagem fria ou insuficiente — pouca temperatura, pressão ou tempo de permanência, de modo que o selante nunca se funde por completo; a selagem parece fechada, mas descola ou vaza.
- Selagem queimada ou excessiva — calor ou tempo de permanência em excesso afina e torna quebradiço o filme na borda da selagem, de modo que ele trinca ao flexionar.
- Vazamento por ruga ou vinco — uma dobra presa na selagem deixa um canal; comum nos cantos e nas transições de zíper ou de sanfona.
- Microtrinca na folha de barreira — o impacto forte dos mordentes fratura uma camada fina de folha, abrindo um vazamento lento que só o ensaio de decaimento de vácuo costuma detectar.
- Cisalhamento de borda e delaminação — a selagem resiste, mas afina o filme na borda, ou as camadas se separam, enfraquecendo a embalagem ao longo da vida útil.
Uma boa RFQ informa a estrutura do filme e o selante, o produto e se ele gera poeira ou contém gordura, o formato do saco e qualquer zíper ou sanfona, a capacidade e a norma de integridade da selagem com a qual você vai ensaiar. Isso permite que o fornecedor especifique desde o início o método, o projeto dos mordentes e a inspeção certos, em vez de descobrir o modo de falha na produção. Para líquidos e molhos, manter o produto longe da área de selagem começa na estação de enchimento; a página de empacotadoras de líquidos cobre esse lado da linha.
O limite da ultrassônica: onde uma ferramenta fria justifica o seu preço premium
A selagem ultrassônica atrai muitas alegações, então vale separar o mecanismo — que é sólido — do marketing. Como o calor é gerado dentro do filme durante um breve pulso de solda e a ferramenta permanece fria, a ultrassônica concentra a energia exatamente na interface da selagem. Sistemas ultrassônicos como os da Herrmann costumam operar em torno de 20–35 kHz, com amplitudes controladas da ordem de 9–35 mícrons, ajustadas ao filme e à geometria da selagem; nessa fonte da Herrmann/Mespack, os sistemas de frequência mais alta são posicionados para selagens mais estreitas (valores de fornecedores e de fabricantes OEM, específicos de cada aplicação). Essa energia precisa e de baixa dispersão é a base real de suas duas principais vantagens.
A primeira é a tolerância à contaminação, e a versão honesta é condicional. Em um caso comercial muito citado, a linha de beef jerky da Oberto passou da barra quente para a selagem ultrassônica em uma empacotadora vertical e relatou que as selagens conseguiam fechar através dos finos de jerky que vinham causando sacos com vazamento — os sacos passaram em um ensaio de duas horas a 25 polegadas de vácuo desde o início, a superfície de selagem encolheu de cerca de 1.25 polegada para menos de um quarto de polegada, e a produção subiu de aproximadamente 35–40 para 75 sacos por minuto (Packaging Strategies, 2017). É um resultado real e com nome — mas é um produto, uma máquina, uma validação. A forma correta de generalizá-lo é restrita: a selagem ultrassônica pode melhorar a selagem através de certa contaminação, com o filme certo, depois que um teste comprovar isso para o seu produto. Não é uma capacidade universal de "selar através de qualquer coisa", e alguns aditivos de desmoldagem e a umidade retida podem interferir.
A segunda vantagem é a energia e o material. Como não há aquecimento prévio nem ferramenta aquecida para manter em temperatura, o gerador consome energia apenas durante a solda; a Herrmann informa até cerca de 75% menos energia de selagem do que mordentes aquecidos continuamente (alegação do fornecedor). Selagens mais estreitas também podem reduzir filme: um caso de embalagem de snacks relatou cerca de 11% de economia de material ao reduzir as selagens de extremidade, nas condições específicas dessa aplicação — um número de caso, e não um número garantido. A ultrassônica também foi licenciada para selar papel sem revestimento (a Syntegon cedeu à Herrmann os direitos exclusivos do processo em 2023), o que importa à medida que crescem os formatos recicláveis à base de papel. A conclusão não é que a ultrassônica vença — é que, em trabalhos propensos a contaminação, sensíveis ao calor, recicláveis ou de selagem estreita, vale avaliá-la em comparação com uma barra quente bem controlada, que continua sendo o padrão mais amplo e de menor custo em todos os demais casos.
Ferramental, controle dos mordentes e inspeção: onde se conquista a confiabilidade
Escolhido o método, a confiabilidade diária da selagem é decidida pelo ferramental e pelo controle dos mordentes — os detalhes pouco glamorosos que separam uma selagem que aguenta um turno de uma que deriva.
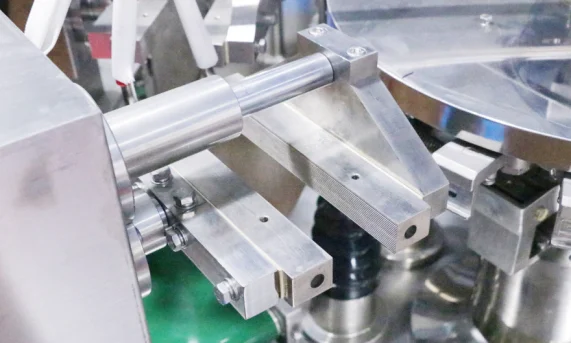
Nas seladoras térmicas, a face do mordente faz o trabalho: padrões de serrilhado ou recartilhado definem como o filme é preso e como o calor é transferido, e uma face limpa, plana e aquecida de modo uniforme é o que mantém a selagem consistente em toda a sua largura. Mordentes gastos ou contaminados são uma das principais causas de vazamentos intermitentes. O controle dos mordentes importa tanto quanto o formato deles — uma garra mecânica rígida aplica toda a força em um instante, enquanto um mordente acionado por servomotor pode pousar suavemente e aplicar a força em etapas. Essa força escalonada pode reduzir o dano de impacto em folhas de barreira frágeis e melhorar a consistência da selagem em alta velocidade (um recurso de controle sobre o qual vale perguntar quando há risco de microtrincas na folha). A ultrassônica traz a sua própria disciplina de ferramental: o sonotrodo e a bigorna são peças acústicas de precisão, a geometria do diretor de energia dá forma à solda e cargas abrasivas desgastam o sonotrodo com o tempo, de modo que a vida útil do ferramental faz parte do argumento de custo.
A inspeção fecha o ciclo. Para a maior parte do trabalho com alimentos e produtos de consumo, basta para manter a qualidade a combinação de um ensaio destrutivo periódico na linha (um ensaio de descolamento e um ensaio de vazamento com corante ou bolhas em embalagens amostradas) mais uma verificação visual ou por visão contínua. Embalagens estéreis, médicas e de alta barreira vão além, para a validação formal de processo e para sistemas em linha de decaimento de vácuo ou de monitoramento da selagem. Seja qual for o nível, vale o princípio da seção de ensaios: verifique separadamente a resistência e a estanqueidade, porque a linha que verifica apenas uma acabará enviando a falha da outra.
Como a ShengWei sela — e comprova a janela de selagem
Nas máquinas publicadas da ShengWei, a selagem térmica é configurada de acordo com o formato do saco e o filme, e não é fixa; quando a ultrassônica for relevante para o seu produto, trate-a como uma discussão à parte de validação e de módulo adicional. As nossas máquinas verticais de formar, encher e selar constroem o saco e o selam na linha: as máquinas de seis pistas com três soldas e seis pistas com quatro soldas produzem sachês multipista, enquanto a empacotadora vertical de dez pistas com solda dorsal forma uma costura dorsal com muitas pistas. Elas se apoiam na nossa linha de embaladoras verticais totalmente automáticas.
Para pouches pré-formados, uma envasadora de pouch pré-formado pega um pouch pronto e o sela em estações dedicadas — muitas vezes uma primeira passagem para achatar e uma segunda para finalizar a selagem, com a temperatura controlada por estação. Se você prefere decidir primeiro o formato do saco, comece pela página Tipos de pouch e pelas páginas de formato de stand up pouches, sacos sanfonados, e sacos de fundo plano; um zíper resselável é um recurso de fechamento adicionado a esses formatos, com as suas próprias considerações de integridade da selagem na trilha do zíper.
Para testes com amostras e validação de projeto, podemos rodar o seu filme e o seu produto e verificar selagens de amostra antes do embarque, de modo que a janela de selagem seja comprovada em um teste, e não descoberta na sua fábrica — peça-nos para incluir verificações de selagem de amostra no plano pré-embarque. Você pode ver como inspecionamos e testamos os equipamentos na Fábrica e Centro de Qualidade. Para ver onde a escolha de selagem se encaixa no orçamento mais amplo, veja o nosso guia Preço de máquina de embalagem em 2026; para o sistema de dosagem que enche o saco, o nosso guia Balança multicabeçote versus dosador de rosca versus copo volumétrico.
Perguntas frequentes
Qual é a diferença entre selagem térmica, por impulso, contínua e ultrassônica?
Elas diferem em como o calor chega ao filme. Uma barra quente de calor constante prende o filme entre mordentes permanentemente quentes e conduz o calor de fora para dentro. Uma seladora por impulso aquece apenas durante um breve pulso e mantém o filme preso enquanto ele esfria, o que pode dar uma selagem mais limpa em filme fino. Uma seladora de banda ou rotativa conduz o filme por zonas separadas de aquecimento, compressão e resfriamento para operação contínua. Uma seladora ultrassônica faz vibrar um sonotrodo frio para gerar calor dentro do próprio filme, formando uma selagem estreita e de baixa dispersão de calor. A mais adequada depende do seu filme, formato, capacidade e orçamento.
O que é a janela de selagem e por que ela importa?
A janela de selagem é a faixa de temperatura, pressão e tempo de permanência em que um filme específico sela bem. Dentro dela, o selante flui e se funde sem danificar o resto da estrutura; abaixo dela, a selagem é fria e fraca, e acima dela o filme se deforma ou queima. A janela é uma propriedade do seu filme, e não da máquina, e é por isso que os pontos de ajuste são comprovados em um teste, em vez de copiados entre produtos. Filmes monomaterial recicláveis têm uma janela mais estreita do que os filmes laminados tradicionais, por isso exigem um controle de processo mais rigoroso.
Por que os meus sacos vazam mesmo quando a selagem parece forte?
Porque resistência da selagem e integridade da selagem são coisas diferentes. A resistência é a força necessária para separar a selagem; a integridade é se existe algum caminho de vazamento. Uma selagem larga e firmemente unida ainda pode ter um canal microscópico — com mais frequência onde produto, pó, gordura ou uma ruga caiu na área de selagem — e esse canal vaza mesmo que a selagem resista bem à tração. A solução é testar ambas: um ensaio de descolamento para a resistência e um ensaio de penetração de corante ou de bolhas para os vazamentos.
Como ensaio a integridade da selagem — e qual ensaio serve para quê?
Combine o ensaio com a pergunta. A ASTM F88 mede a resistência da selagem descolando-a. Para vazamentos em pouches de alimentos e de consumo não porosos, a ASTM F3039 é o ensaio de penetração de corante que encontra canais finos; a ASTM F1929 é o equivalente apenas para embalagens médicas porosas. A ASTM F2096 é um ensaio rápido de bolhas para vazamentos maiores. A ASTM F1140 e a F2054 pressurizam a embalagem até o estouro para encontrar o ponto mais fraco. O ensaio de decaimento de vácuo e a validação ISO 11607-2 cobrem o trabalho de alta barreira e estéril. Especifique pelo menos um ensaio de resistência e um ensaio de vazamento adequados à sua embalagem.
A selagem ultrassônica funciona através de pó ou gordura na área de selagem?
Às vezes, e somente após a validação. Como a ultrassônica gera calor dentro do filme e perturba a interface, em casos específicos ela pode selar através de uma contaminação leve que derrota uma barra quente — uma linha de beef jerky muito citada relatou ter selado através de finos de produto e passado em um ensaio de vácuo de duas horas depois de migrar para a ultrassônica. Mas essa é uma única aplicação validada, e não uma garantia geral: o resultado depende do filme, do tipo e da quantidade de contaminação, da geometria do sonotrodo e da bigorna e de um teste no seu próprio produto. Trate como algo a avaliar, e não a presumir.
Por que o filme monomaterial reciclável é mais difícil de selar?
Um filme laminado tradicional usa uma camada externa de alto ponto de fusão e um selante interno de baixo ponto de fusão, de modo que há uma grande diferença entre a temperatura que sela e a temperatura que danifica o filme. Um filme monomaterial é de uma única família de polímeros, então a camada de selagem e a camada estrutural fundem em temperaturas próximas e a janela segura entre "selado" e "deformado" se estreita. Isso significa um controle de temperatura mais rigoroso e, muitas vezes, um método que limita a dispersão de calor — impulso, banda por zonas ou ultrassônica — embora uma barra quente bem controlada com uma camada selante projetada também possa funcionar.
Quando a ultrassônica vale a pena em comparação com a selagem térmica?
A ultrassônica justifica o seu custo mais alto em um conjunto restrito de problemas: contaminação na selagem que causa sacos com vazamento, filmes sensíveis ao calor ou recicláveis com janela estreita, selagens muito estreitas e precisas, e o desejo de reduzir a energia de selagem. Fora desses casos, uma barra quente de calor constante continua sendo a opção mais ampla e de menor custo para a maioria dos sacos de alimentos e de consumo. A decisão não é "qual é melhor", e sim "o meu problema específico cai dentro do limite da ultrassônica" — e isso se resolve com um teste no seu filme e produto.
O que causa um microvazamento na folha de barreira e como ele é reduzido?
Uma folha fina ou camada de barreira metalizada pode trincar quando os mordentes de selagem batem com força, abrindo um vazamento lento que muitas vezes só o ensaio de decaimento de vácuo detecta. Ele é reduzido controlando como os mordentes fecham: um mordente acionado por servomotor pode pousar suavemente e aplicar a força em etapas, em vez de fechar de uma vez, o que reduz o impacto máximo sobre a folha, e mantendo as faces dos mordentes limpas e planas. Quando a microtrinca da folha é um risco conhecido, pergunte aos fornecedores sobre o controle servo dos mordentes e sobre o monitoramento em linha de decaimento de vácuo ou da selagem.
Que prazo de entrega devo esperar para uma máquina de selagem vinda da China?
Os modelos base da ShengWei — configurações padrão das nossas máquinas verticais e de pouch pré-formado — saem em 15–30 dias úteis EXW. Montagens multipista sob medida e linhas integradas completas levam mais tempo; confirme o escopo na RFQ. Some aproximadamente de quatro a seis semanas de trânsito marítimo ao comparar um prazo EXW com um prazo entregue, e trate o equipamento de ensaio de integridade da selagem e qualquer ferramental especial como itens de linha no orçamento, e não como uma reflexão tardia.
Envie o seu filme e produto para receber uma recomendação de selagem
Envie-nos a estrutura do seu filme e o selante, o seu produto e se ele gera poeira ou contém gordura, o formato do saco, a sua capacidade e a norma de integridade da selagem com a qual você ensaia. Responderemos com um método de selagem recomendado, a máquina em que ele roda, as observações sobre mordentes e ferramental que importam para o seu filme, se o seu produto justifica a ultrassônica e o prazo de entrega e as observações de envio para a sua região. Geralmente respondemos em até um dia útil.
info@shengweimachine.com · +86 181 2511 2025 · ou entre em contato com a nossa equipe de engenharia diretamente
Gerente de Vendas Internacionais · ShengWei Machine