Pouch pré-formado (premade bag) versus VFFS: o guia de decisão de engenharia e TCO para 2026
Autoria de
Hellena Ji, Gerente de Vendas Internacionais
Prazo de produção
15–30 dias úteis EXW
Mercados
Mais de 80 países atendidos
Fonte de dados
Modelo de TCO de 5 anos + fontes publicadas do setor
O dilema em 60 segundos
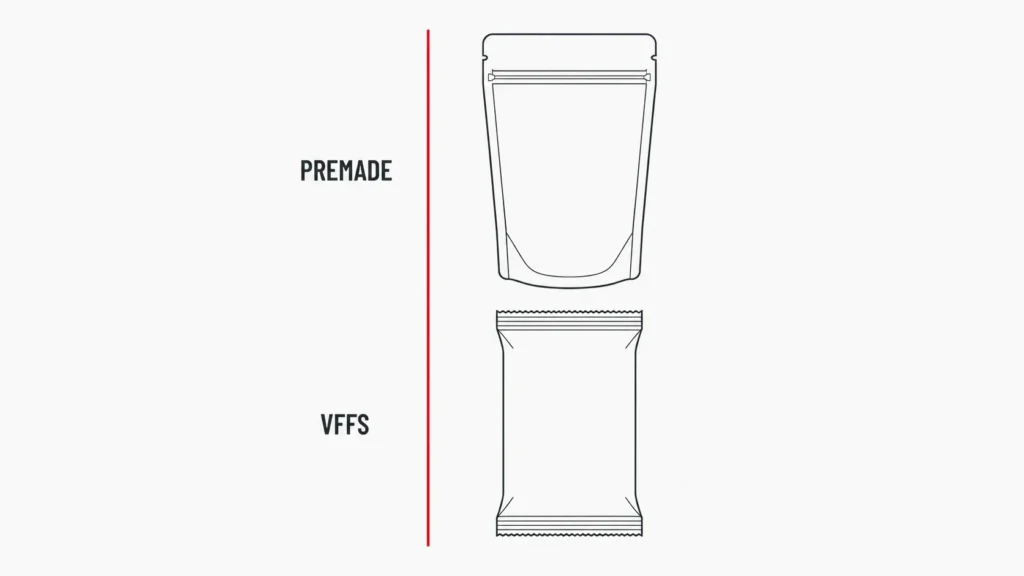
A decisão entre pouch pré-formado e VFFS costuma ser enquadrada como uma questão de formato — “pouch stand up significa pré-formado; pacote flow pack significa VFFS.” Essa regra prática acerta na maior parte das vezes, e a seção de formato do nosso guia Como escolher a máquina de embalagem certa a cobre. Mas a pergunta que mais custa aos compradores depois de decidir o formato é a econômica: a partir de que volume anual de sacos a economia do filme em bobina da VFFS passa a dominar, e abaixo de que volume as vantagens do pouch pré-formado (refugo, troca de formato, flexibilidade de formato) continuam vencendo?
Este guia responde a essa pergunta com um modelo de TCO de 5 anos transparente — e não com um limite de “100,000 sacos/dia” do senso comum. O ponto de cruzamento é um resultado do modelo, não uma constante. Os dados que o movem: custo do filme, taxa de refugo, custo da mão de obra, frequência de trocas de formato e diferença de OEE. Nomeamos os nossos dados, nomeamos as premissas e mostramos o exemplo desenvolvido abaixo.
Se o estilo de saco já está definido pelo seu fabricante de pouches (converter) ou pela sua estratégia de prateleira, a sua decisão está em boa parte tomada — volte à regra prática do formato, no guia Como escolher a máquina de embalagem certa. Se você tem flexibilidade de formato e está dimensionando a economia, continue lendo.
Como funcionam de fato uma enchedora de pouch pré-formado e uma VFFS — cinemática diferente, restrições diferentes
Uma enchedora de pouch pré-formado não forma o saco. Ela indexa um pouch já convertido e pré-impresso por um carrossel rotativo e executa uma sequência de oito estações: alimentação a partir do magazine → impressão de data → abertura a vácuo → abertura do zíper (se houver) → enchimento → desinflar ou injeção de gás → selagem → resfriamento e descarga. A Pacraft (antiga Toyo Jidoki), um dos projetos de referência da plataforma, fornece uma rotativa de 8 estações com um magazine de esteira de 600 pouches e uma etapa de selagem térmica em dois estágios — barras de selagem paralelas seguidas de uma prensa de resfriamento que fixa a selagem antes da descarga. O pouch é preso e mantido aberto durante toda a etapa de enchimento, e é por isso que as taxas de enchimento volumétrico chegam a 90% e o refugo de produto é quase zero: a lógica de 'sem saco, sem enchimento' pula qualquer estação em que o pouch não tenha aberto.
Uma VFFS trabalha no sentido oposto. O filme se desenrola de uma bobina, passa por um rolo dançarino pneumático e por um controle de tensão por célula de carga, e é conformado em torno de um colarinho formador (forming collar) vertical enrolado em torno de um tubo de alimentação. Uma barra de selagem vertical corre continuamente por um dos lados, formando uma selagem longitudinal de sobreposição ou de aleta que se torna a parte de trás do saco. Correias de tração servoacionadas puxam o tubo de filme para baixo em incrementos indexados. Os mordentes de selagem transversal horizontal então formam a selagem superior do saco atual e a selagem inferior do próximo saco em um único fechamento dos mordentes — e uma faca entre os mordentes corta o pouch pronto enquanto o produto cai por gravidade do cabeçote de dosagem acima.
Essa queda por gravidade é a restrição de projeto que define a VFFS. A selagem inferior precisa ter resistência de aderência a quente (hot tack) suficiente para segurar o peso do produto ainda quente — e é por isso que os filmes de VFFS são projetados com selantes de alta aderência a quente e por que a falha da selagem inferior é um dos modos de falha mais comuns da VFFS. É também por isso que as taxas de enchimento volumétrico na VFFS ficam em 66–75%: é preciso folga para o produto passar pela zona de selagem horizontal sem contaminá-la.
Como o FAQ da ShengWei sobre a máquina monopista diz diretamente: 'Uma empacotadora vertical monopista é um sistema de formar, encher e selar vertical (VFFS) — forma cada saco a partir de um rolo de filme em linha, o que mantém baixo o custo de material por saco em alto volume. Uma máquina de pouch pré-formado enche e sela sacos que já foram fabricados por um fornecedor de pouches.' Essa única frase é toda a troca em forma comprimida. O filme em bobina é barato por saco e obriga a máquina a fazer o trabalho de fabricar o saco. Os pouches já convertidos são caros por saco e transferem a fabricação do saco ao fabricante de pouches — recuperando complexidade na estação de enchimento na forma de estações de abertura de zíper, captação a vácuo e precisão de indexação rotativa. Nenhuma arquitetura é melhor em abstrato. Elas otimizam para realidades de produção diferentes, e as próximas seções mostram onde cada uma vence.

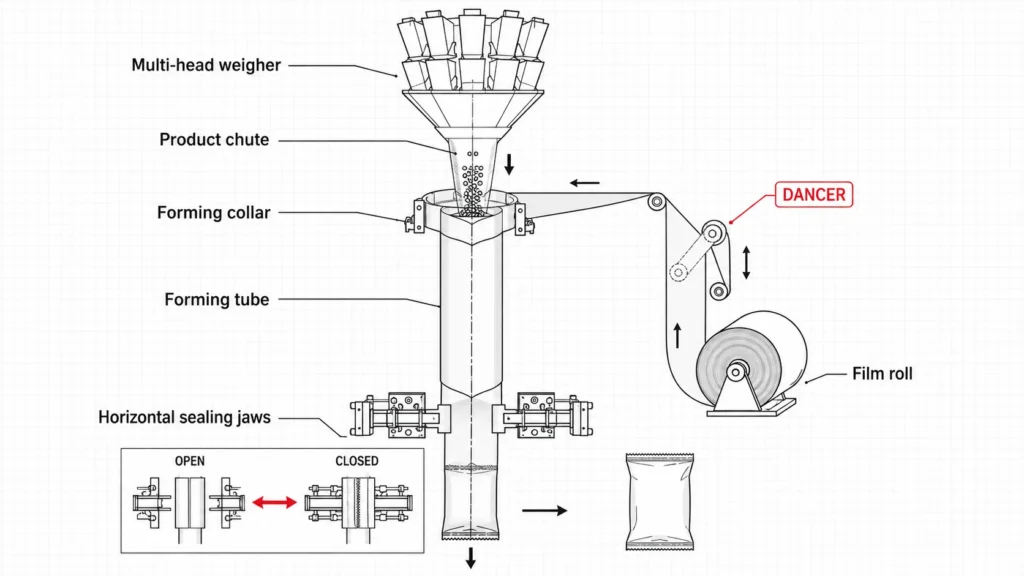
Para visões gerais por categoria das duas arquiteturas, veja a nossa página de categoria Envasadora de pouch pré-formado (plataformas que cobrem enchimento de granulados, pós e líquidos); do lado da VFFS, a página Empacotadora monopista cobre o ramo monopista, com um sistema de dosagem por modelo, e a página Embaladoras verticais totalmente automáticas cobre as plataformas multipista de alta capacidade.
Matriz de decisão — sete dimensões que realmente diferenciam
A matriz abaixo cobre as sete dimensões técnicas e comerciais em que o pouch pré-formado e a VFFS realmente divergem — e não o esboço arquitetônico geral (coberto na seção de arquitetura do nosso guia Como escolher a máquina de embalagem certa) nem a regra prática de formato versus máquina (coberta na sua seção de formato, em Como escolher a máquina de embalagem certa). Use esta matriz como referência de aprofundamento depois que você tiver escolhido a arquitetura e precisar dimensionar a economia, a integração da dosagem e a disciplina de troca de formato.
| Dimensão | Enchedora de pouch pré-formado | VFFS |
|---|---|---|
| Cobertura de estilos de pouch (stand up, com zíper, sanfonado, de fundo plano, sachê, stick, flow pack) | Nativo: stand up, com zíper, sanfonado, de fundo plano, pouches com formato especial (pouches com bico e tampa usam uma enchedora dedicada — veja a nossa categoria Envasadora e tampadora de pouch com bico). Formatos premium para varejo, com aparência superior na prateleira. | Nativo: flow pack, sachê, stick, 3 soldas. Opcional com adaptação: 4 soldas, sanfonado, zíper em linha (Velteko HSV / Rovema BVC) — mas eleva o CapEx até igualar o de uma rotativa de pouch pré-formado e alonga a troca de formato. |
| Qual cabeçote de dosagem combina com qual máquina | Balança multicabeçote em rotativa de pouch pré-formado: exige uma transferência com roda em estrela entre a calha de descarga da balança e o carrossel de pouches. Isso acrescenta uma restrição de sincronismo. Uma rotativa de pista única costuma rodar até cerca de 60 BPM, e rotativas de pista dupla ou multipista rodam mais rápido. Bomba de pistão para pasta de alta viscosidade: encaixe nativo. O pouch fica aberto em uma estação de enchimento discreta. A bomba servo PD reduz a rampa no fim do ciclo sem risco de formação de fios porque a estação de selagem fica a jusante. Pó com dosador de rosca em pouch pré-formado (família SW-L): viável para pó coesivo. O risco de poeira é menor do que na VFFS porque a boca do pouch fica aberta e a dosagem acontece em uma estação discreta, e não sobre um tubo formador. | Dosador de rosca em VFFS para pó coesivo ou pegajoso: encaixe de engenharia nativo. É a forma padrão de dosar pó pegajoso em velocidade de produção, porque a rosca força o produto pelo tubo onde um copo formaria ponte. Os finos que escapam para a zona de selagem transversal causam falhas de selagem, então planeje coleta de pó e barras antiestáticas (exemplo desenvolvido da SW-420E). Balança multicabeçote em VFFS: queda limpa no tubo formador, sem gargalo de transferência. Copo volumétrico em VFFS: funciona para granulados uniformes de fluxo livre, mas falha com pó fino (formação de ponte) e com produto irregular (inconsistência volumétrica). Bomba de pistão em VFFS para líquido: viável, mas limitada pela exigência de aderência a quente da selagem inferior sob queda por gravidade. |
| Multiplicador da frequência de trocas de formato (custo de parada por troca de SKU sobre a referência padrão de 15–30 min por troca de largura) | Segundo o nosso guia Como escolher a máquina de embalagem certa, uma troca de largura leva 15-30 min em ambas as plataformas — esse é o teto de planejamento para uma troca de largura limpa. Extensões do pouch pré-formado acima desse teto: a troca de formato por entrada de dimensões em uma IHM servo de alto nível reduz a troca para menos de 60 segundos em plataformas da classe Viking Masek; uma troca completa da geometria do pouch (de stand up para fundo plano) é estimada em 60-90 min para uma conversão completa da geometria do pouch (de stand up para fundo plano, conforme a síntese da Foshan Soontrue + Rovema). Exemplo desenvolvido de rotatividade de SKU: 5 trocas de SKU/dia × o ponto médio da troca de formato do Guia de escolha (22.5 min) × 250 dias = 469 h/ano de custo de oportunidade. | Segundo o nosso guia Como escolher a máquina de embalagem certa, uma troca de largura leva 15-30 min em ambas as plataformas — o mesmo teto de planejamento. Extensões da VFFS acima desse teto: acrescentar ou retirar um aplicador de zíper em linha (Velteko HSV / Rovema BVC) é um evento de 2+ horas; a troca completa do tubo formador com recalibração do cabeçote de dosagem na mudança de classe de produto é estimada em 60-120 min para a troca completa do tubo formador com recalibração do cabeçote de dosagem (conforme a síntese de movimento contínuo da Velteko / Rovema / Matrix); a recalibração de emenda e de alinhamento consome minutos dentro da faixa superior. Exemplo desenvolvido de rotatividade de SKU: 5 trocas de SKU/dia × o ponto médio da troca de formato do Guia de escolha (22.5 min) × 250 dias = 469 h/ano de custo de oportunidade em qualquer uma das plataformas antes de qualquer evento de zíper em linha ou de geometria acima do teto. |
| Prontidão para o PPWR e monomaterial (horizonte UE 2026) | O fabricante de pouches cuida da qualificação de mono-PE / mono-PP, da integração do zíper e do ajuste da barreira — Mondi + Gualapack fornecem pouches recicláveis de mono-PE 100% de grau retort. A Mars Wrigley lançou um pouch de mono-PE de M&M's (França 2020) em formato pré-formado. O comprador terceiriza o risco de engenharia do filme ao fabricante de pouches. | O comprador assume o controle direto da qualificação do filme em bobina, da redução de espessura e da conversão para monomaterial — exige uma capacidade interna maior de desenvolvimento de fornecedores. |
| Economia do escalonamento multipista (quando adicionar pistas e quando adicionar máquinas) | Uma rotativa de 8 estações de pista única costuma rodar até cerca de 60 BPM; escalar além disso significa uma rotativa de pista dupla ou multipista, ou uma segunda máquina. A linha horizontal de pouches Mespack HF2400, de até 122 ppm, é o caso atípico de alto nível — economia de SKU premium de varejo. | A arquitetura multipista roda várias pistas em paralelo: as VFFS de 6 pistas SW-A6 / SW-C6 chegam a um máximo de 200-300 sacos/min para a máquina inteira com 5-30 ml/pista. A VFFS duplex de café moído da Bosch/Syntegon chega a 300 BPM. Construções multipista sob medida levam mais tempo do que as configurações base; confirme o prazo de produção ex-works exato na solicitação de orçamento (RFQ). |
| Referência de OEE de classe mundial (85%) versus OEE real em campo (a diferença, não o nível absoluto) | Um OEE de 85% é a referência de classe mundial mais citada (Nakajima, TPM); o OEE real em linhas multi-SKU de volume médio costuma ficar bem abaixo — por perdas com alimentação errada de pouches, deriva do alinhamento das pinças e curva de aprendizado do operador. Vantagem específica da arquitetura: a lógica de 'sem saco, sem enchimento' mantém o refugo de produto perto de 0% nos SKUs de alto valor que punem a economia de refugo da VFFS. | A mesma referência de classe mundial de 85% se aplica à VFFS; o OEE real em linhas multi-SKU de volume médio costuma ficar bem abaixo — por refugo de emenda e de partida (3-5% segundo o fabricante de máquinas Foshan Soontrue), deriva do alinhamento do filme e paradas menores acumuladas. O custo de uma hora não planejada fica em $5,000-$10,000 segundo a Soontact; o reparo não planejado custa 3-5× o preventivo. |
| Faixa de CapEx (de entrada / intermediária / premium) — apenas direcional, sem valores em dólares | Entrada: rotativa de 8 estações de carga manual, cames mecânicos, pinças de formato único. Intermediária: troca de formato por IHM acionada por servos, pinças multiformato, balança multicabeçote integrada. Premium: troca de formato por IHM servo em <60s, verificação por visão, monomaterial qualificado pelo fabricante de pouches, diagnóstico remoto do fabricante (classe Pacraft / Mespack HF / Viking Masek). | Entrada: empacotadora vertical monopista, copo volumétrico, acionamento por cames. Intermediária: servo monopista com balança multicabeçote, codificador integrado, gestão moderada de emendas. Premium: multipista servo (classe SW-A6 / SW-C6) OU zíper em linha de movimento contínuo (Velteko HSV / Rovema BVC) — a variante de zíper em linha eleva o CapEx para igualar ou superar o da rotativa de pouch pré-formado. A VFFS duplex de café da Bosch/Syntegon = topo de linha. |
Decisão rápida — alavancas, não limites
Se você quer uma visão de decisão mais rápida, as alavancas abaixo substituem a regra de “X sacos/dia significa máquina Y” por uma orientação ancorada em cenários. Cada alavanca corresponde a uma realidade específica do comprador.
Escolha uma enchedora de pouch pré-formado quando:
- O seu produto de alto valor torna o refugo de partida caro — 3-5% de refugo de filme/produto da VFFS em emendas e trocas de formato anula a economia do filme em bobina no ano 1.
- O seu mix de SKUs exige >3 trocas de formato por turno — dentro da mesma faixa de 15-30 min por troca de largura que o nosso guia Como escolher a máquina de embalagem certa define para ambas as plataformas, o multiplicador da frequência de trocas de SKU passa a ser a questão econômica. Um exemplo de 5 SKUs/dia usando o ponto médio do Guia de escolha (22.5 min) resulta em ~469 h/ano de custo de oportunidade em qualquer uma das plataformas antes dos eventos acima do teto; o pré-formado se diferencia quando rotativas com IHM servo de alto nível reduzem trocas de mesma largura para menos de 60 segundos por meio de uma receita de entrada de dimensões.
- O seu modelo comercial vende na prateleira — pouches premium (stand up, com zíper, sanfonados ou de formato especial), com gráficos em rotogravura ou impressão digital, em que o fabricante de pouches assume o risco do design.
- Você está lançando ou iterando SKUs e precisa de flexibilidade de MOQ — fabricantes de pouches pré-formados com impressão digital informam mínimos de 5,000-10,000 contra os custos de preparação de chapas do filme em bobina.
- O seu portfólio de SKUs lança ou itera rápido em várias geometrias de pouch (variantes stand up + zíper + sanfonado + fundo plano para a mesma família de marca) — a pré-qualificação do fabricante de pouches pré-formados entre os formatos de pouch reduz o prazo de lançamento de um SKU novo em relação ao ciclo de qualificação do fornecedor de filme em bobina, que precisa repetir os testes de redução de espessura e de operação para cada nova geometria em uma linha VFFS.
- O seu plano de sustentabilidade depende de estruturas recicláveis de mono-PE ou mono-PP qualificadas pelo fabricante de pouches (Mondi, Gualapack), e não pela sua própria equipe de desenvolvimento de filmes.
Escolha uma VFFS quando:
- O seu volume anual por SKU supera o ponto de cruzamento do TCO — o filme em bobina evita o custo adicional de conversão por saco, e essa economia supera os custos de troca de formato da VFFS desde que as horas de troca se mantenham baixas.
- O seu produto é um sólido de fluxo livre que a VFFS processa de forma nativa — ração seca para pets, comprimidos farmacêuticos, pellets químicos, sementes agrícolas, granulados minerais ou pigmento industrial — em que a diferenciação na prateleira é secundária frente ao custo por saco e o modelo comercial do comprador valoriza a economia do filme em bobina.
- As suas séries por SKU são campanhas longas de formato único — a produção diária é limitada pela capacidade, e não pelas trocas de formato, de modo que a faixa de 15-30 min por troca de largura que o nosso guia Como escolher a máquina de embalagem certa define se dilui sem problemas ao longo do turno e o multiplicador de frequência de trocas de SKU continua baixo o bastante para a economia do filme em bobina da VFFS dominar a conta por saco.
- A sua demanda consegue absorver MOQs de fabricantes de pouches de 50,000-100,000 por SKU com prazos de 6-12 semanas que prendem você ao plano de um fabricante de pouches — e você prefere controlar diretamente a economia do filme.
- Você tem capacidade interna de desenvolvimento de fornecedores para qualificar filme em bobina, reduzir a espessura de laminados e fazer a calibração do alinhamento do filme em cada troca de formato.
- O seu produto é em formato sachê, stick pack ou flow pack, em que a VFFS detém uma participação estimada de 65-67% do mercado de máquinas dedicadas (conforme a síntese da FMI + Straits Research, metodologia não divulgada) e a arquitetura é o padrão da categoria.
Se você ainda não sabe qual é o seu estilo de saco, comece pelo nosso hub Tipos de pouch — 7 guias de pouches e fechamentos com desenhos de linha. Para formatos premium nativos do pré-formado, veja a referência Envasadoras de stand up pouch e doypack e a referência Empacotadoras de saco de fundo plano. Para os formatos flow pack e stick pack nativos da VFFS, veja a página Empacotadoras de pouch com solda dorsal.
Custo total de propriedade: por que o ponto de cruzamento depende do seu mix de SKUs (modelo transparente)
A pergunta mais frequente sobre pouch pré-formado versus VFFS é 'a partir de que volume a VFFS se paga'. Não há uma resposta única nos dados publicados do setor — mas dois modelos de referência mostram como os dados de entrada determinam a resposta, e passar os seus próprios dados de produção por eles leva você a uma distância razoável. O modelo de 5 anos e 50M de sacos/ano da Wolf Packing mostra a VFFS a $0.0421/saco e o pré-formado a $0.0613/saco — a VFFS cerca de 31% mais barata em alto volume sustentado de um único SKU. A 10M de sacos/ano no mesmo modelo, a relação se inverte: o pré-formado fica em $0.0950/saco e a VFFS em $0.1200/saco — o pré-formado cerca de 20% mais barato, porque os custos de troca de formato e de refugo de preparação da VFFS se diluem em menos sacos. A Wolf Packing também atribui um custo direcional de cerca de $45,000/ano por cada troca de formato diária acrescentada a uma linha VFFS.
Um segundo modelo, mais detalhado, usa um conjunto de dados de troca de formato e OEE de caso de estresse (OEE de 60% na VFFS, 70% no pré-formado; evento de conversão estendida de 90 min na VFFS contra troca de mesma largura / por receita de 15 min no pré-formado; 250 trocas de formato/ano; filme em bobina a $0.05/saco contra pouch convertido a $0.15/saco; mão de obra de $25/h). Com esses dados, a VFFS continua mais barata por saco em qualquer volume, então este modelo nunca chega a um ponto de cruzamento. Esta não é a referência limpa de troca de largura do Guia de escolha; é um modelo de estresse para portfólios de SKUs que disparam eventos de conversão da VFFS acima do teto. Os dois modelos discordam porque se apoiam em dados diferentes de troca de formato, refugo, OEE e materiais. Essa discordância é a lição: o ponto de cruzamento é função da diversidade de SKUs, e não apenas do volume anual.
Três dados de sensibilidade que mais movem a resposta: (1) Trocas de formato por ano — se as suas trocas de SKU incluem eventos de conversão de zíper em linha ou de tubo formador, a VFFS perde horas que a referência limpa de troca de largura do Guia de escolha não captura. (2) Valor do produto — se o seu enchimento é de alto valor (café premium, suplemento orgânico, farma), o refugo de preparação de 3.5% da VFFS custa mais do que o custo adicional por saco do pouch pré-formado. A Foshan Soontrue observa que, para produto de alto valor, economizar 2–3% de refugo de produto pode compensar o custo adicional do material do pouch pré-formado no ano 1. (3) OEE real — 85% é a referência de classe mundial mais citada (Nakajima, TPM), enquanto a maioria dos fabricantes trabalha mais perto de 60% (OEE.com). Monte o seu modelo sobre uma premissa de planejamento conservadora de 60–70%, e não de 85%. A conclusão: pare de procurar um número universal de cruzamento. Monte o modelo com os seus dados e com a sua realidade de trocas de formato, e a arquitetura certa costuma se impor sozinha.
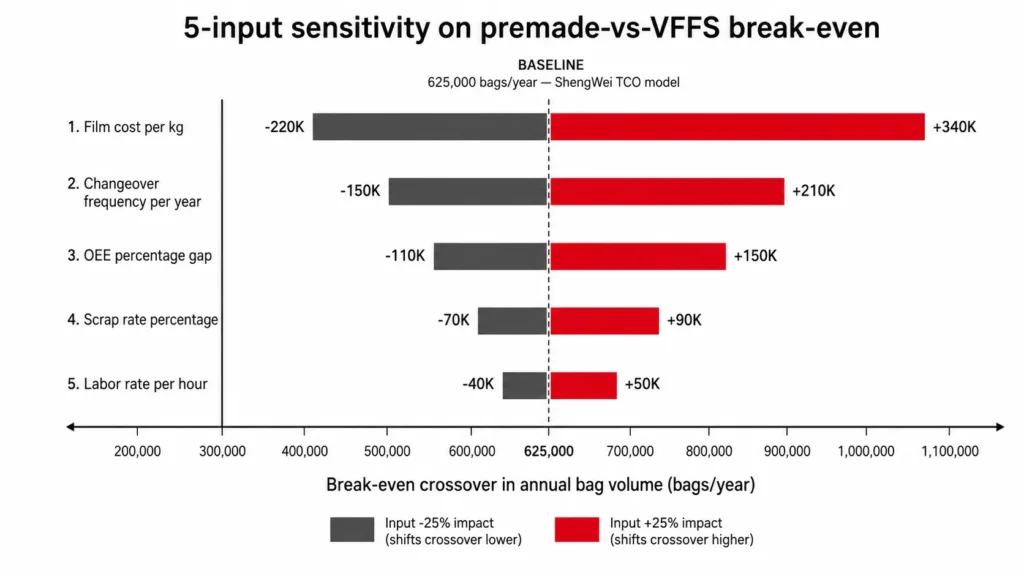
Para as faixas de preço FOB atuais de 2026 por classe de máquina, o detalhamento por faixa de CapEx e os sete dados que fazem um orçamento subir ou descer $5K, veja o nosso guia Preço de máquina de embalagem em 2026. Para o arcabouço de seleção de máquinas que alimenta os dados do TCO, veja o nosso guia Como escolher a máquina de embalagem certa.
Compatibilidade de dosagem — a especificação que não liga para qual máquina você comprou
O nosso guia Como escolher a máquina de embalagem certa é a referência para a escolha do método de dosagem e das faixas de precisão — o mapeamento entre a física do produto e o cabeçote de dosagem (granulado de fluxo livre → copo volumétrico ou multicabeçote; pó coesivo → dosador de rosca; pasta viscosa → bomba de pistão) e as classes de precisão que decorrem de cada um. A tabela completa está no guia de escolha. Este guia se concentra no que muda depois que o cabeçote de dosagem é montado em cada arquitetura — atrito de integração, largura de banda da transferência, modos de falha por entrada de poeira na zona de selagem e sincronismo do ciclo de dosagem específico de cada plataforma.
Integração da balança multicabeçote. Na VFFS, a calha de descarga da balança cai direto no tubo formador — sem transferência e sem gargalo de largura de banda; a cadência do ciclo é ditada pelo fechamento dos mordentes de formação e selagem, e não pela balança. Na rotativa de pouch pré-formado, a descarga da balança exige uma transferência com roda em estrela entre a calha da balança e o carrossel de pouches; uma rotativa de pista única costuma rodar até cerca de 60 BPM, por mais rápido que a balança consiga descarregar. O cabeçote de dosagem não é a restrição no pré-formado — o índice do carrossel é.
Integração do dosador de rosca. Na VFFS, a rosca fica acima do tubo formador e os finos escapam para baixo, para a zona dos mordentes de selagem transversal — o exemplo desenvolvido da SW-420E exige coleta de pó e barras antiestáticas na estação de selagem para impedir que o acúmulo de finos cause falhas de selagem. Na rotativa de pouch pré-formado (família SW-L), o pouch é mantido aberto em uma estação de enchimento discreta e a estação de selagem fica a jusante; a mesma rosca faz o mesmo trabalho de dosagem, mas a zona de selagem se mantém mais limpa porque a poeira cai no pouch mantido aberto, e não diante de um tubo de filme em formação contínua.
Integração da bomba de pistão. No pré-formado, a bomba de pistão é um encaixe nativo — pouch mantido aberto em uma estação de enchimento discreta, a bomba servo PD reduz a rampa no fim do ciclo sem risco de formação de fios porque a estação de selagem fica a jusante da de enchimento. Na VFFS, o mordente de selagem inferior fecha logo abaixo do cabeçote de dosagem, então a formação de fios no fim do ciclo em direção à zona de aderência a quente é um modo de falha real que exige um ajuste mais fino da rampa da bomba.
Integração do copo volumétrico. Na VFFS, a queda por gravidade alimentada por copos através do tubo formador é o caminho de dosagem mais barato — funciona bem com granulados uniformes de fluxo livre. Na rotativa de pouch pré-formado, copos volumétricos raramente são usados porque a cinemática de estações discretas desperdiça a sua vantagem de velocidade; a plataforma rotativa paga por um cabeçote de dosagem mais caro que não consegue rodar no ciclo nominal do copo. A regra: o nosso Guia de escolha escolhe o seu método de dosagem. Este guia diz qual estrutura o abriga sem gargalo.
Para um exemplo desenvolvido do ramo de pó coesivo — dosador de rosca em VFFS com coleta de pó e antiestática — veja a nossa Envasadora de pó monopista com dosador de rosca SW-420E. Para o ramo de balança multicabeçote da mesma família monopista, veja a Empacotadora monopista com balança multicabeçote para granulados SW-420A.
A penalidade da troca de formato: os mesmos minutos, um custo anual diferente
O que há dentro da faixa de 15-30 minutos — e por que os mesmos minutos custam dólares anuais diferentes
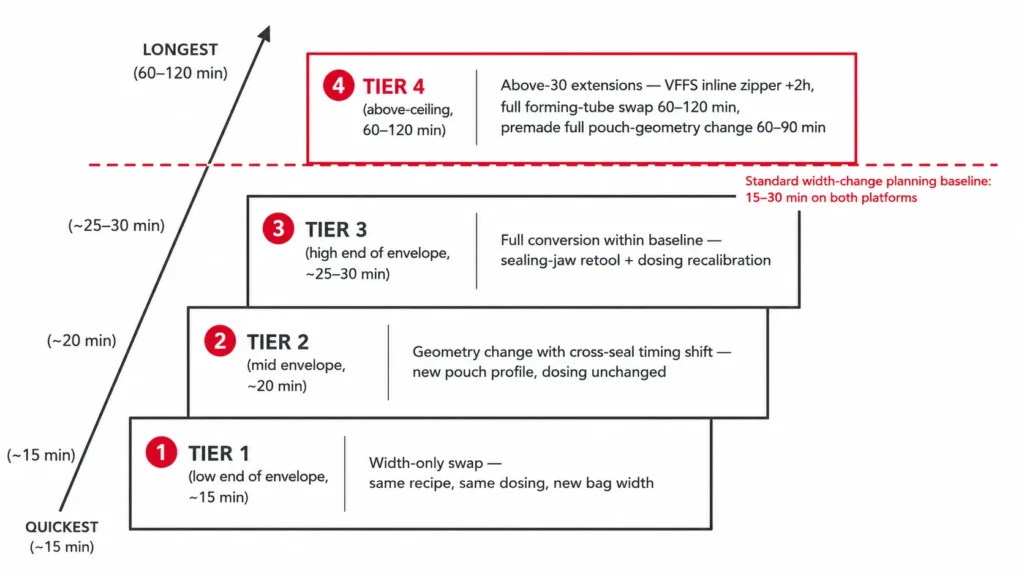
O nosso guia Como escolher a máquina de embalagem certa usa 15-30 minutos para uma troca de largura tanto em pouch pré-formado quanto em empacotadoras verticais monopista como premissa de planejamento — confirme com o fornecedor os minutos reais para o seu pouch e o seu filme. O que este guia acrescenta é o que há dentro dessa faixa, o que empurra uma troca para cima dela e por que o mesmo número de minutos de placa produz custos anuais de parada enormemente diferentes conforme a sua rotatividade de SKUs.
Três classes de troca de formato ocupam a faixa de 15-30 minutos:
- Troca apenas de largura (extremo inferior da faixa) — mesma altura de saco e mesma geometria de selagem; só se move o índice de largura do colarinho formador ou das pinças do pouch. A receita da IHM cuida do alinhamento e da tensão.
- Troca de geometria — largura + altura (meio da faixa) — o comprimento do tubo de filme, o índice das correias de tração e o sincronismo da selagem transversal mudam; a recalibração do alinhamento consome a maior parte dos minutos adicionais.
- Conversão completa (topo da faixa) — geometria mais reequipamento dos mordentes de selagem mais recalibração da dosagem quando o SKU muda de classe de produto. Na VFFS, acrescentar ou retirar um aplicador de zíper em linha fica acima do teto do Guia de escolha e rotineiramente leva 2+ horas; no pré-formado, uma troca completa de geometria de stand up para fundo plano leva 60-90 minutos.
Agora, a conta de custo que a referência do Guia de escolha não mostra — mas leia com atenção os rótulos das premissas, porque duas fontes diferentes do setor precificam a parada por troca de formato com dois modelos contábeis diferentes.
Do lado do pouch pré-formado, uma troca de mesma largura entre pouches stand up e com zíper — com a geometria das pinças inalterada — fica no extremo inferior da faixa de troca de largura; confirme os minutos com as suas próprias amostras de pouch.
A regra acionável: adote os 15-30 minutos como cifra de planejamento para uma troca de largura limpa e foque no multiplicador. Uma linha que troca de SKU uma vez por semana e uma linha que troca de SKU três vezes por turno vivem nos mesmos 15-30 minutos de placa, mas produzem um custo anual de parada 30-60× diferente. Esse multiplicador — e não o número de minutos — é a questão de troca de formato que decide entre pré-formado e VFFS para o seu portfólio de SKUs específico.
Sustentabilidade e conformidade: o PPWR empurra os compradores para o monomaterial — quem assume a P&D?
O Regulamento da UE sobre embalagens e resíduos de embalagens (PPWR) — Regulamento 2025/40 — entrou em vigor em 11 de fevereiro de 2025 e tem como objetivo tornar recicláveis, de forma economicamente viável, todas as embalagens colocadas no mercado da UE até 2030, com obrigações escalonadas sobre o projeto em monomaterial e o conteúdo reciclado pós-consumo mínimo. Para os compradores de máquinas, isso transforma o processamento de filme monomaterial de uma 'atualização futura' em uma linha de especificação de curto prazo.
Onde as duas arquiteturas diferem é em quem assume o trabalho de qualificação. Com pouches pré-formados, o fabricante de pouches costuma assumir a qualificação do monomaterial. A Mondi Group e a Gualapack fornecem publicamente pouches recicláveis de mono-PE 100% de grau retort, e o fabricante de pouches cuida da integração do zíper, do ajuste da barreira e da validação da estrutura. A marca especifica o formato e herda um pouch qualificado. Para marcas sem engenharia de filme própria, isso é uma transferência de P&D relevante. Com a VFFS, a marca mantém o controle direto do filme. Testes de redução de espessura, qualificação de mono-PE ou mono-PP e ensaios de operação acontecem na sua máquina com o seu fornecedor de filme — o que dá controle de custos de longo prazo e flexibilidade de fornecedores, mas exige uma capacidade de engenharia de filme que o comprador muitas vezes não tem na equipe. A orientação de projeto da CEFLEX favorece estruturas de mono-PE ou mono-PP, e o guia de projeto da APR é a referência operacional dos EUA para a reciclabilidade do PE flexível.
O contexto dos EUA vai na mesma direção, com exigência mais leve: os Guias Verdes da FTC exigem que as alegações de reciclabilidade sejam qualificadas quando as instalações de reciclagem não estão disponíveis para pelo menos 60% dos consumidores ou das comunidades. Os dados de casos da FPA mostram que os pouches entregam até 63% menos plástico, 61% menos uso de combustível fóssil e 62% menos emissões de GEE do que os equivalentes em garrafa rígida — embora essa comparação seja pouch flexível versus rígido, e não pré-formado versus VFFS.
Açúcar impalpável, amido e muitos finos químicos podem formar poeira combustível. Se a sua própria avaliação de riscos classifica a área de enchimento como atmosfera explosiva (conforme a Diretiva 1999/92/CE), os equipamentos instalados ali precisam atender à Diretiva ATEX 2014/34/UE (que substitui a 94/9/CE desde abril de 2016) para essa categoria. Isso pode significar controle de eletricidade estática, motores com classificação Ex ou circuitos de segurança intrínseca — uma especificação em nível de projeto em qualquer uma das plataformas, e não um padrão. A marcação CE conforme a Diretiva de Máquinas 2006/42/CE é a base — as máquinas da ShengWei têm certificação CE e são construídas conforme esse arcabouço.
Onde cada arquitetura se encaixa: cenários de compra típicos
Produto de formato único e alto volume. Quando o modelo operacional é um único formato de saco em volume sustentado, é exatamente onde a economia por saco da VFFS domina: o filme em bobina é barato por saco, e a baixa diversidade de SKUs impede que o custo das trocas de formato consuma a economia.
O gatilho é a estratégia de materiais, não o volume. Quando o motor é uma meta de sustentabilidade ou de materiais — filme monomaterial reciclável, ou papel formado a partir de bobina — a VFFS mantém a qualificação do filme nas mãos do comprador, e o filme em bobina pode sustentar uma narrativa de sustentabilidade que os sacos colados já convertidos não conseguem contar. Sobre quem assume o trabalho de qualificação, veja a seção de PPWR acima.
Vários SKUs e apresentação premium na prateleira. Vários SKUs, apresentação premium na prateleira e formato stand up com fechamento resselável ficam em cheio no território do pré-formado: o pouch chega já convertido e pré-impresso, e a enchedora o indexa pelo carrossel.
O arrependimento mais comum está no modelo operacional, não na arquitetura. O arrependimento mais visível dos compradores não é 'pré-formado versus VFFS' em abstrato — é comprar o modelo operacional errado: um fabricante com pouco suporte, qualificação fraca do filme ou uma máquina otimizada para o mix de SKUs de ontem. A capacidade de pós-venda costuma determinar mais o valor realmente obtido do que o preço da máquina ex-works.
Para o cenário de pré-formado descrito acima, veja a Empacotadora de granulados para pouch pré-formado SW-D200/D250/D320 — a nossa rotativa de doypack de referência. Do lado da VFFS, a SW-A6 de seis pistas com três soldas é a âncora multipista de sachê; a Empacotadora vertical de dez pistas com solda dorsal SW-B10 é a âncora multipista de stick pack. Para o nosso chão de fábrica, os pontos de inspeção e a preparação do teste de aceitação em fábrica (FAT) no local, veja a página Fábrica e Centro de Qualidade.
Erros comuns e mitos que enganam os compradores de primeira viagem
Três mitos que vale desmontar
Mito 1: 'Pouches stand up exigem uma máquina de pouch pré-formado.' Em grande parte verdadeiro, mas não de forma absoluta. As plataformas VFFS modernas de movimento contínuo (Velteko HSV, Rovema BVC, linhas de demonstração da Matrix) conseguem formar pouches stand up com zíper a partir de filme plano em bobina — a aplicação de zíper em linha é tecnicamente viável. Mas isso eleva o CapEx até igualar ou superar o dos sistemas rotativos de pré-formado e alonga a troca de formato de aproximadamente o extremo superior da faixa de troca de largura do Guia de escolha para mais de 2 horas por troca de largura quando um aplicador de zíper em linha é acrescentado ou retirado. Para a maioria dos compradores, o pré-formado continua sendo o padrão certo para SUP/zíper. Para volumes muito altos de um único SKU com geometria de SUP fixa, pergunte se uma VFFS de movimento contínuo é viável no seu desenho de pouch específico.
Mito 2: 'O filme em bobina é sempre mais barato por saco.' Verdadeiro em alto volume nos formatos padrão de sachê/flow pack. Não é verdade em produtos de alto valor, em que o refugo de preparação custa mais do que o custo adicional do pouch. A análise da Foshan Soontrue é direta: para produto de alto valor, economizar 2–3% do produto em refugo pode compensar o custo adicional do material do pouch convertido no ano 1. O custo adicional do pouch já convertido sobre o filme em bobina equivalente é uma diferença relevante em sachês de commodity e um erro de arredondamento em café premium ou suplemento orgânico.
Mito 3: 'A velocidade de placa é igual à produção diária.' A maioria dos fabricantes trabalha mais perto de 60% de OEE, e 85% é a referência de classe mundial mais citada — um plano conservador para o primeiro ano usa 60–70%. E, assim que a diversidade de SKUs entra em cena, a velocidade de placa deixa de ser a métrica de decisão: 5 trocas de SKU/dia no ponto médio do Guia de escolha (22.5 minutos) consomem cerca de 1.9 horas/dia, ou 469 horas/ano, em qualquer uma das plataformas antes dos eventos acima do teto. A VFFS ainda vence campanhas longas de formato único; o pré-formado começa a alcançá-la quando o mix de SKUs força eventos de zíper em linha, de tubo formador ou de geometria de pouch além da referência — enquadramento derivado, e não um dado medido de uma implantação.
Três erros comuns dos compradores
Erro 1 — Comprar uma VFFS para um portfólio de alta rotatividade de SKUs porque o folheto dizia 120 BPM, e depois perder turnos por semana com trocas de formato que o comprador nunca orçou
Um padrão comum de primeira compra: o comprador compara um orçamento de pré-formado de 60 BPM com um de VFFS de 120 BPM, vê 'o dobro da velocidade de placa com menor custo por saco' e assina o pedido de compra (PO) da VFFS. O nosso guia Como escolher a máquina de embalagem certa define a referência de planejamento em 15-30 minutos para uma troca de largura em ambas as plataformas — e, na superfície, as arquiteturas parecem iguais. A armadilha é o que o nosso Guia de escolha não quantifica, mas a seção de trocas de formato deste guia quantifica: a FREQUÊNCIA de trocas de SKU, e não as diferenças de minutos. Seis meses depois, o relatório de produção real do comprador mostra a linha VFFS rodando bem abaixo da placa porque a programação diária de 5 SKUs consome horas por turno em trocas de largura e recalibração do cabeçote de dosagem — e acrescentar um aplicador de zíper em linha para um desses SKUs leva um único evento a 2+ horas por troca. Uma rotativa de pré-formado rodando o mesmo mix de 5 SKUs permanece dentro da faixa do Guia de escolha na maioria das trocas porque a geometria das pinças não muda entre trocas apenas de largura. A solução: conte as trocas de SKU semanais e identifique quais trocas exigem recalibração do cabeçote de dosagem ou acréscimo de zíper ANTES de ler a placa.
Erro 2 — Comprar uma rotativa de pré-formado para uma linha de pellets de ração animal de um único SKU porque 'parece mais seguro'
O erro oposto, mostrado aqui como hipótese: um comprador especifica uma máquina rotativa de pré-formado para uma linha de pellets de ração animal de um único SKU que roda cerca de 200,000 sacos/dia (o volume do modelo de 50M de sacos/ano da Wolf Packing dividido por 250 dias de produção). Nesse volume sustentado de um único SKU, a economia por saco se vira com força contra o pré-formado — o modelo de 5 anos publicado pela Wolf Packing coloca a VFFS em $0.0421/saco contra $0.0613/saco do pré-formado a 50M de sacos/ano (o pré-formado cerca de 46% mais caro por saco), e o custo do filme em bobina é a alavanca dominante. A vantagem de flexibilidade do pré-formado desaparece quando há apenas um SKU, e o custo adicional do material do pouch convertido queima um gasto evitável a cada turno. A solução: em volume sustentado de um único SKU acima de ~100,000 sacos/dia, adote a VFFS como padrão e obrigue o pré-formado a se justificar por uma razão não econômica (transferência do PPWR ao fabricante de pouches, requisito de formato etc.).
Erro 3 — Comprar o orçamento de VFFS mais barato e devolver as máquinas depois de uma semana
Em um artigo da Food Engineering, um gerente regional de vendas do fabricante de VFFS Matrix descreve um cliente de café que comprou máquinas VFFS de um concorrente mais barato e as devolveu uma semana após a instalação por causa do mau atendimento. A arquitetura não era o problema. A síntese do setor a partir de estudos de caso de fornecedores identificados aponta na mesma direção: a capacidade de pós-venda — profundidade de peças críticas, tempo de resposta regional, disciplina de aceitação na FAT, ajuda na qualificação de filme e pouch — costuma determinar mais o valor realmente obtido do que o preço da máquina ex-works. A solução: avalie os fornecedores pela lista de peças críticas, pela resposta de serviço regional e por uma ligação de referência com um cliente da sua região antes de assinar o pedido de compra.
Sobre a questão do Mito 1 — “a VFFS consegue fazer formatos stand up ou com zíper?” — alguns pouches stand up e com fechamento de zíper podem ser formados em VFFS se o desenho do pouch passar nas verificações de geometria e de material. A página Envasadoras de pouch com zíper cobre as opções de embalagem com zíper compatível e o limite entre as rotas de pouch pré-formado e de VFFS com zíper em linha. Para o arcabouço geral de seleção de máquinas, veja o nosso guia de 7 passos, Como escolher a máquina de embalagem certa.
Perguntas frequentes
Qual é a diferença entre uma máquina de pouch pré-formado e uma máquina VFFS?
A seção de arquitetura do nosso guia Como escolher a máquina de embalagem certa cobre a mecânica comparada das arquiteturas — magazine e rotativa no pré-formado versus colarinho formador e queda por gravidade na VFFS. A troca de engenharia que decorre dessa mecânica é uma decisão de modelo de negócio: o pré-formado transfere a P&D de fabricação do saco ao fabricante de pouches (Mondi, Gualapack) e paga um custo adicional por saco por essa transferência; a VFFS mantém a qualificação do filme, a redução de espessura e a conversão para monomaterial dentro da sua operação em troca do menor custo de material por saco em alto volume de um único SKU. O pré-formado justifica o seu custo adicional quando a rotatividade de SKUs é alta, quando a diferenciação na prateleira importa (stand up, zíper, sanfonado) ou quando a sua equipe não tem capacidade de engenharia de filme. A VFFS justifica a sua vantagem do filme em bobina em campanhas longas de formato único, em que a transferência de P&D do fabricante de pouches não se paga. Veja essa seção de arquitetura para o detalhamento de referência e a seção de TCO abaixo para o modelo de 5 anos.
A VFFS é mais barata do que o enchimento de pouch pré-formado?
Por saco, normalmente sim — quando o volume ultrapassa um limite que depende da sua frequência de trocas de formato e do valor do produto. O modelo de 5 anos publicado pela Wolf Packing mostra a VFFS a $0.0421/saco contra $0.0613/saco do pré-formado a 50M de sacos/ano, mas a relação se inverte a 10M de sacos/ano (pré-formado $0.0950 contra VFFS $0.1200) porque os custos de troca de formato e de refugo de preparação se diluem em menos sacos. O ponto de cruzamento fica em algum lugar entre esses dois volumes de referência, modulado pela diversidade de SKUs. Monte o modelo com os seus dados — não confie em um único número publicado.
Uma máquina VFFS consegue fazer pouches stand up com zíper?
Algumas conseguem — mas com concessões importantes. As plataformas VFFS modernas de movimento contínuo (Velteko HSV, Rovema BVC) conseguem formar pouches stand up com zíper a partir de filme plano em bobina. A aplicação de zíper em linha é tecnicamente viável, mas eleva o CapEx até igualar ou superar o dos sistemas rotativos de pré-formado e alonga a troca de formato de aproximadamente o extremo superior da faixa de troca de largura do Guia de escolha para mais de 2 horas por troca quando um aplicador de zíper em linha é acrescentado ou retirado. Para a maioria dos compradores que trabalham com formatos stand up/zíper, a rotativa de pré-formado continua sendo o padrão certo. Pergunte ao fornecedor se a VFFS é viável no seu desenho de pouch específico antes de definir o padrão para um lado ou para o outro.
A partir de que volume de produção a VFFS passa a ser mais econômica do que o pré-formado?
Não existe um número universal — é função de três dados mais do que de um. O modelo de fornecedor de 5 anos publicado pela Wolf Packing coloca o ponto de cruzamento entre 15M e 20M de sacos/ano. Um modelo de estresse amortizado do ano 1, com filme em bobina a $0.05/saco contra $0.15/saco do pré-formado, eventos de conversão estendida de 90 min na VFFS contra trocas de mesma largura / por receita de 15 min no pré-formado, e OEE de 60% contra 70%, nunca chega a um ponto de cruzamento — a VFFS continua mais barata por saco em qualquer volume. A resposta honesta: conte as suas trocas de formato por ano, identifique quais ficam dentro da referência de troca de largura do Guia de escolha, insira o seu refugo e o seu OEE no modelo transparente da seção de TCO, e o ponto de cruzamento da sua operação sai da conta.
Quanto tempo leva uma troca de formato em uma enchedora de pouch pré-formado versus em uma VFFS?
Segundo o nosso guia Como escolher a máquina de embalagem certa, uma troca de largura leva 15-30 minutos tanto em pouch pré-formado quanto em empacotadoras verticais monopista — uma premissa de planejamento a confirmar com cada fornecedor. Onde as arquiteturas divergem é dentro dessa faixa e acima dela. Dentro da faixa: trocas apenas de largura ficam embaixo, mudanças de geometria com ajuste do sincronismo da selagem transversal ficam no meio e a conversão completa com reequipamento dos mordentes de selagem mais recalibração da dosagem fica em cima. Acima do teto de 30 minutos: acrescentar ou retirar um aplicador de zíper em linha de uma VFFS é um evento estimado de 2+ horas (conforme a síntese Velteko/Rovema/Matrix), enquanto uma mudança completa de geometria de pouch pré-formado de stand up para fundo plano é um evento estimado de 60-90 minutos (conforme a síntese Foshan Soontrue + Rovema). Plataformas rotativas servo de alto nível com IHM conseguem reduzir movimentos de pinças de mesma largura para menos de 60 segundos. Adote os 15-30 minutos do Guia de escolha como referência de planejamento e mapeie quais das suas trocas de SKU ficam dentro da referência e quais disparam eventos acima do teto.
O que é melhor para pós pegajosos ou coesivos — pré-formado ou VFFS?
O cabeçote de dosagem decide a precisão em ambas as plataformas — essa referência pertence à seção de dosagem do nosso guia Como escolher a máquina de embalagem certa. O que este guia acrescenta é a engenharia de GESTÃO DE POEIRA específica de cada arquitetura, que decide se a rosca funciona de forma limpa.
Na VFFS, a rosca descarrega diretamente acima do tubo formador, então os finos escapam para a zona de selagem transversal a cada ciclo — três contramedidas são obrigatórias: (1) uma coifa de coleta de pó ligada a um exaustor dedicado na saída do cabeçote de dosagem para capturar os finos em suspensão antes que cheguem ao mordente; (2) barras ionizantes antiestáticas ao longo do caminho do filme, porque a aderência do pó ao filme leva finos à área de selagem e cria microcanais através da solda; (3) detecção do nível do funil ligado à malha de realimentação do torque da rosca, porque a seção de dosagem do Guia de escolha observa que a precisão da rosca se degrada bruscamente quando a pressão de carga cai — e na VFFS essa oscilação de pressão também altera o perfil de escape de poeira durante a produção.
No pré-formado, o pouch é mantido aberto em uma estação de enchimento discreta, com a zona de selagem a jusante e um ciclo separado de desinflar ou injeção de gás disponível antes da selagem, então uma única coifa de poeira localizada costuma dar conta da captação sem o conjunto de antiestática + sensor. A solução: em pós coesivos que geram muita poeira, o pré-formado costuma rodar mais limpo com um hardware de poeira mais simples; em linhas VFFS com rosca, orce o conjunto de coleta de pó + ionização + detecção como um único item de linha na solicitação de orçamento (RFQ), e não como três opcionais separados.
O PPWR da UE favorece o pouch pré-formado ou a VFFS?
Nenhum por natureza — mas as duas arquiteturas distribuem o trabalho de conformidade de forma diferente. Com o pré-formado, o fabricante de pouches costuma assumir a qualificação do monomaterial (a Mondi Group e a Gualapack fornecem pouches de mono-PE 100% de grau retort), e a marca herda um pouch qualificado. Com a VFFS, a marca controla a qualificação do filme em bobina com o fornecedor de filme — mais controle de custos, mais carga de P&D. O Regulamento PPWR 2025/40 entrou em vigor em fevereiro de 2025 e estabelece gradualmente obrigações de reciclabilidade e de conteúdo reciclado pós-consumo até 2030. Confirme na solicitação de orçamento (RFQ) a operação com monomaterial de PE ou PP em qualquer dos casos.
Que prazo de produção devo esperar para uma máquina de pouch pré-formado ou VFFS da China?
Os modelos base da ShengWei — configurações padrão das SW-D200/250/320 de pouch pré-formado e da série SW-420 de empacotadoras verticais monopista — são enviados em 15–30 dias úteis ex-works (o prazo de referência publicado na nossa faixa de confiança). Construções multipista sob medida (SW-A6) e linhas integradas completas levam mais tempo; confirme o escopo na solicitação de orçamento (RFQ). As condições de pagamento são T/T 30% de entrada com o pedido de compra + 70% de saldo antes do embarque. Garantia de dois anos; a capacidade de armazenamento de receitas da IHM é confirmada no orçamento. Acrescente 4–6 semanas de trânsito marítimo ao comparar orçamentos 'ex-works' com 'entregue'.
Qual é o arrependimento mais comum dos compradores nas decisões entre pré-formado e VFFS?
O arrependimento mais visível não é a escolha da arquitetura em si — é a escolha do fornecedor que veio junto. Um gerente de vendas de VFFS que escreve na Food Engineering descreve um cliente de café que comprou máquinas VFFS baratas de um concorrente e as devolveu uma semana após a instalação por causa do mau atendimento. A síntese do setor a partir de estudos de caso de fornecedores identificados aponta na mesma direção: a capacidade de pós-venda — profundidade de peças críticas, tempo de resposta regional, disciplina de aceitação na FAT, ajuda na qualificação de filme e pouch — costuma determinar mais o valor realmente obtido do que o preço da máquina ex-works. Avalie os fornecedores pela profundidade do suporte antes de assinar o pedido de compra.
Envie-nos a sua especificação para uma recomendação sob medida entre pré-formado e VFFS
Diga-nos o tipo de produto, a meta de volume anual de sacos, o mix de SKUs esperado, o formato final de embalagem desejado e quaisquer requisitos de conformidade. Responderemos com uma classe de máquina recomendada (pré-formado ou VFFS), um modelo de TCO transparente rodado com os seus números, os acessórios de dosagem necessários, uma faixa de preço FOB a partir dos orçamentos atuais de 2026 e observações de prazo de produção e embarque para a sua região. Normalmente respondemos em até um dia útil.
info@shengweimachine.com · +86 181 2511 2025 · ou entre em contato com a nossa equipe de engenharia diretamente
Gerente de Vendas Internacionais · ShengWei Machine