Solusi Pengemasan Bubuk: Cara Mencocokkan Lini dengan Bubuk Anda Kelas perilaku, format kemasan, mode kegagalan, dan apa yang harus diukur pada bubuk Anda sendiri sebelum ada pihak yang menyebutkan toleransi.
Lompat ke depan — kirimkan spesifikasi bubuk dan kemasan Anda →
Ditulis oleh
Hellena Ji, Manajer Penjualan Internasional
Waktu Produksi
15–30 hari kerja ex-works
Negara yang Dilayani
80+ negara dilayani
Penakaran Bubuk
Mesin pengemas bubuk dalam empat arsitektur
Pengemasan Bubuk dalam 60 Detik
Solusi pengemasan bubuk adalah sebuah lini, bukan sebuah mesin: kepala penakar, hopper dan pengumpan yang menjaganya tetap terpasok, format kemasan, transfer berdebu rendah ke dalam kemasan itu, dan cara untuk membuktikan berat yang diisikan. Arsitektur mana yang Anda butuhkan ditentukan oleh apa yang dilakukan bubuk Anda — bukan oleh namanya.
Sebagian besar permintaan terkait bubuk berakhir di salah satu dari lima tempat. Temukan milik Anda sebelum membaca sisanya.
| Jika Anda… | Mulai dari sini |
|---|---|
| tidak yakin produk Anda memang masalah bubuk — biji utuh, cairan yang dapat dipompa, tablet, atau karung curah | Apakah Ini Benar-Benar Masalah Pengemasan Bubuk? |
| yakin itu bubuk, tetapi belum yakin kelas mesin yang mana | Mulailah dari Apa yang Dilakukan Bubuk Anda dan Arsitektur Mana yang Ditunjuk oleh Kemasan Anda |
| mencari kopi, bumbu, protein, atau bubuk cuci menurut nama | Mesin Mana untuk Bubuk Anda? |
| sudah menjalankan lini yang berat isinya bergeser, berdebu, atau bocor | Di Mana Lini Bubuk Benar-Benar Gagal |
| siap memberikan brief kepada pemasok | Apa yang Harus Diukur dan Apa yang Sebenarnya Menentukan Penawaran Anda |
Panduan ini hanya membahas bubuk. Jika material Anda berbentuk butiran, buka ikhtisar mesin pengemas butiran kami; untuk cairan dan saus, buka ikhtisar mesin pengemas cairan kami.
Hampir setiap permintaan diawali dengan nama bahan, dan nama itu bukan kriteria penerimaan yang memadai: produk yang sama berperilaku berbeda setelah terjadi perubahan pada distribusi ukuran partikel, kelembapan, waktu tinggal, pemadatan, atau aerasi.
Karena itu panduan ini memberi Anda tabel penentu arah yang mengutamakan perilaku, mode kegagalan yang dihadapi lini bubuk dan cara membedakan masing-masingnya, serta apa yang harus diukur pada sampel Anda sebelum toleransi disebutkan. Semuanya mengikuti urutan spesifikasi sebuah mesin pengemas bubuk: apa yang dilakukan bubuk Anda, apa kemasannya, apa yang menakarnya, apa yang diukur. Pohon Spesifikasi Bubuk Empat Gerbang adalah kerangka kerja kami sendiri, bukan standar industri; logika di atasnya adalah panduan pemilihan mesin kami.
Apakah Ini Benar-Benar Masalah Pengemasan Bubuk?
Banyak dari apa yang datang berlabel permintaan bubuk sebenarnya adalah masalah yang berbeda:
- Butiran diskret bukan bubuk — butiran yang mengalir bebas dan bubuk halus yang kohesif bukanlah masalah yang sama (menurut panduan yang dipublikasikan VTOPS).
- Cairan dan pasta adalah penakaran fluida, di luar cakupan di sini; tablet dan kapsul adalah dosis hitung, sedangkan pengisi bubuk menyalurkan jumlah curah. Pengisian kapsul keras dan pengemasan blister adalah proses farmasi yang tidak kami buat.
- Kopi memerlukan satu pertanyaan terlebih dahulu: kopi giling atau biji utuh. Biji utuh adalah butiran diskret dan tidak melewati pengisi ulir; kapsul, pod, dan drip bag adalah arsitektur yang terpisah; biji utuh membawa kebutuhan katup degassing dan nitrogen flush.
- Pengumpan bukanlah pengisi. Pengangkutan membawa material ke mesin; pengisilah yang menentukan berapa banyak yang masuk ke dalam kemasan. Sebuah lini memerlukan keduanya.
- Kemasan ritel dan karung curah adalah dua lini yang berbeda. Karung mulut terbuka dan karung katup di belakang palletizer adalah kelas yang tidak kami buat; pengemasan karton (case packing) dan palletizing berada setelah pengisian primer.
- Pouch siap pakai atau roll film adalah pilihan yang benar-benar bercabang, dibandingkan dalam pouch siap pakai versus roll film; stick pack dan pouch ritel berbeda menurut jumlah jalur, yang mengubah seluruh mesin.
- Bubuk pangan atau kimia membawa lembar data keselamatan, debu mudah terbakar, dan ATEX ke dalam pembahasan — sebuah gerbang yang berada sebelum diskusi tentang mesin.
Terminologi, karena pemasok menyebutnya secara berbeda: mesin filling menakar dosis; mesin pengemas membentuk, menangani, dan menyegel kemasan; lini pengemasan adalah keduanya ditambah otomasi di sekitarnya. Mesin flow wrap horizontal kami dibuat untuk item diskret, bukan untuk bubuk.
Jika produk Anda adalah biji utuh, cairan yang dapat dipompa, atau tablet hitung, halaman ini bukan halaman yang tepat — dan jika berupa karung mulut terbuka 25 kg dengan palletizer di belakangnya, itu adalah kelas lini yang berbeda dari kemasan ritel yang kami buat.
Mulailah dari Apa yang Dilakukan Bubuk Anda, Bukan dari Namanya
Kemampuan mengalir adalah properti sistem, bukan label permanen: ia muncul dari bubuk bersama dengan geometri hopper, kondisi tegangan, lingkungan, dan metode pengumpanan. Kelas-kelas di bawah ini saling tumpang tindih alih-alih saling meniadakan, itulah sebabnya mengalir bebas dan tidak mengalir bebas bukan kriteria penerimaan yang memadai.
Pemasok yang berbeda mengklasifikasikan penakaran bubuk secara berbeda; kami menjelaskan perilaku, lalu konfigurasi yang benar-benar kami buat.
Tidak ada satu pun dalam tabel ini yang merupakan kemampuan mesin — ini adalah daftar tentang apa yang dipersulit oleh setiap perilaku, dan di mana hal itu muncul di lantai produksi Anda.
| Perilaku | Yang terlihat di lantai produksi | Yang berubah di hulu pengisi | Yang berubah pada segel | Artinya bagi lini Anda |
|---|---|---|---|---|
| Mengalir bebas | Mengalir keluar karena gravitasi begitu outlet terbuka. | Bubuk halus yang sangat mudah mengalir dapat terus mengalir keluar dari outlet kecuali perkakas menyediakan pemutus aliran (cut-off). | — | Perangkat keras penakar bukanlah bagian yang sulit; perkakas pemutus aliran (cut-off) yang sulit. |
| Kohesif | Membentuk lengkungan di atas outlet; bagian tengah kosong sementara sisi-sisinya tetap di tempat. | Gravitasi berhenti mengisi ulang perangkat penakar, dan ulir yang kekurangan pasokan akibat jembatan atau rathole tidak dapat menakar. | — | Yang harus diselesaikan adalah hopper dan pengumpanan, bukan kepala penakar yang lebih mahal. |
| Teraerasi | Terus mengalir setelah penggerak berhenti; kehilangan kendali setelah pengisian ulang. | Apakah gas yang terperangkap dapat keluar dari hamparan cukup cepat merupakan properti penentu; pengeluaran yang berlanjut setelah ulir berhenti adalah flushing. | — | De-aerasi, perkakas cut-off, kontrol tinggi timbunan (head level), dan pengadukan adalah bagian dari sistem penakar, bukan aksesori tambahannya. |
| Higroskopis | Terisi dengan baik saat masih segar, lalu menurun setelah penyimpanan atau paparan; penumpukan di dinding dan torsi yang meningkat setelah berhenti. | Penggumpalan berjalan dari penyerapan kelembapan → jembatan cairan → kohesi yang lebih tinggi, yang menggeser seluruh perilaku pengumpanan. | Gumpalan yang mengeras tiba di zona penyegelan. | Jawabannya adalah pengendalian lingkungan dan penyimpanan, bukan motor yang lebih besar. |
| Berdebu | Kepulan debu di titik pengisian; bubuk di area segel. | “Berdebu” berarti kecenderungan membawa udara ikut serta dan tidak bergantung pada kohesi; jatuh bebas yang panjang membawa lebih banyak. | Udara yang terbawa saat jatuh bebas ditambah udara yang terdesak yang membawa bubuk halus kembali naik ke luar kemasan. | Pengisian dari bawah ke atas atau dengan jarak jatuh rendah ditambah penyedotan yang seimbang — penyedotan tidak boleh menarik pergi produk yang sudah ditakar. |
| Abrasif | Keausan muncul pada ulir, tabung, bantalan, transisi, dan outlet. | Geometri ulir dan tabung yang aus menjadi masalah penakaran tersendiri. | — | Nilai pengangkutan dan pengisian sebagai satu sirkuit keausan, bukan sebagai dua pembelian. |
| Campuran / multikomponen | Berat total lolos sementara komposisi bergeser. | Segregasi terjadi setelah pengangkutan dan getaran, sebelum kemasan. | — | Berat kotor yang benar bukan berarti campuran yang benar — produk multikomponen memerlukan uji komposisi, bukan pemeriksaan berat. |
Ini adalah titik awal rekayasa, bukan jaminan.
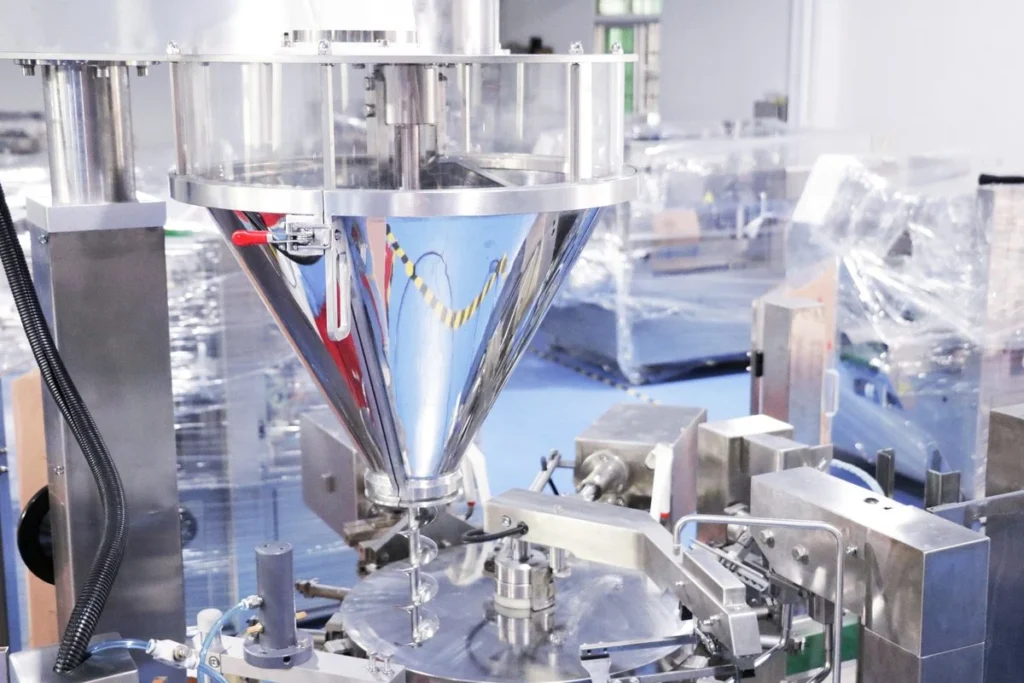
Mengapa densitas curah penting dalam pengemasan bubuk?
Karena metode volumetrik loop terbuka menyalurkan sebuah volume: massa yang masuk ke kemasan adalah volume itu dikalikan densitas curah pada saat itu. Densitas bergerak mengikuti pengendapan, aerasi, penyerapan kelembapan, pengisian ulang, dan pemadatan, sehingga berat ikut bergerak sementara tidak ada yang berubah pada mesin.
Konsekuensi kedua: dimensi kantong ditentukan berdasarkan densitas yang sudah mengendap, tetapi densitas pada saat pengisian jarang dalam keadaan mengendap — sehingga sebuah kemasan bisa tepat beratnya namun tetap meluap dari kantongnya. Penakaran ulir dibandingkan dengan penakaran timbangan diuraikan dalam perbandingan keduanya.
Mesin filling mana yang terbaik untuk bubuk halus atau bubuk yang tidak mengalir bebas?
Bubuk halus dan bubuk yang tidak mengalir bebas umumnya memerlukan pengangkutan positif alih-alih pengeluaran dengan gravitasi — material harus digerakkan, bukan dibiarkan jatuh. Penakaran dengan takaran cup kesulitan pada bubuk kohesif: ruang takar terisi tidak sempurna, material menempel, pelepasannya bervariasi.
Penakaran perpindahan positif tidak memperbaiki hopper yang membentuk jembatan — ulir yang kekurangan pasokan tidak dapat menakar, sebagus apa pun servonya. Prinsip penakaran mana yang lebih tepat untuk produk Anda adalah perbandingan tersendiri — kami membandingkan penakaran timbangan dan auger secara berdampingan dalam panduan terpisah. Jika material Anda berupa butiran yang mengalir bebas dan bukan bubuk, mulailah dari mesin pengemas butiran.
Arsitektur Mana yang Ditunjuk oleh Kemasan Anda
Logika umum yang mengutamakan format berlaku untuk setiap kelas produk dan diuraikan dalam panduan pemilihan; bagian ini menambahkan apa yang diubah oleh bubuk. Kemasan menentukan arsitektur; bubuk menentukan seberapa berat mesin bekerja. Setelah arsitekturnya ditetapkan, indeks lengkap mesin pengemas mencantumkan setiap model menurut keluarga.
Kami tidak memberi peringkat pada keempatnya. Masing-masing membuat kemasan yang berbeda, dan masing-masing mempersulit sesuatu terkait bubuk.
| Jika kemasan Anda | Arsitektur yang membuatnya | Yang dipersulit bubuk di sini | Di mana kami tidak akan menempatkannya | Mesin ShengWei |
|---|---|---|---|---|
| Pouch siap pakai yang sudah jadi — standing, zipper, datar — pada berat isi sedang hingga besar, dengan beberapa gaya kantong | Pengisi rotari pouch siap pakai | Membuka kantong, debu di titik pengisian, dan bubuk yang terbawa ke mulut kantong yang kemudian masuk ke segel — pengisian terjadi di atas pouch yang terbuka. | Satu gaya kantong pada keluaran kontinu yang sangat tinggi, di mana biaya kantong dan ritme pengambilan dan penempatan kantong menentukan batasnya. | Pengisi bubuk pouch siap pakai (SW-L200 / L250 / L320), untuk standing pouch di antara format lainnya |
| Kantong ritel yang dibentuk dari roll film, berat isi sedang hingga besar | Form-fill-seal vertikal satu jalur dengan penakaran ulir | Tinggi jatuh dan transfer di dalam tabung pembentuk; desain saluran turun (downspout) adalah yang menghubungkan domain penakaran dengan domain penyegelan. | Dosis tunggal yang sangat kecil, di mana tabung pembentuk dan lebar film minimum tidak lagi memadai. | Mesin pengemas bubuk auger satu jalur (SW-420E–820E), dalam rentang mesin pengemas vertikal satu jalur |
| Sachet kecil dan porsi tunggal dari roll film, center seal atau segel tiga sisi | Form-fill-seal vertikal kantong kecil dengan penakaran ulir | Dosisnya kecil, sehingga gangguan pengisian ulang dan perubahan tinggi timbunan berbobot proporsional lebih besar pada setiap kemasan. | Berat isi ritel yang besar; campuran kasar dan halus yang mengandung butiran. | Mesin pengemas sachet auger dengan center seal (SW-2030B) untuk sachet center seal, dan mesin pengemas vertikal segel tiga sisi (SW-1328) |
| Stick pack multi-jalur dan sachet dengan jumlah jalur tinggi | Form-fill-seal vertikal multi-jalur | Konsistensi pengumpanan jalur demi jalur; jumlah jalur mengubah desain seluruh mesin, bukan sekadar pengaturan pada mesin. | Pekerjaan multi-SKU yang sering mengganti gaya kantong atau jumlah jalur. | Mesin pengemas stick center seal sepuluh jalur (SW-B10) sebagai pilihan stick pack bubuk, ditambah mesin pengemas segel tiga sisi enam jalur dan mesin pengemas segel empat sisi enam jalur, semuanya dalam rentang mesin pengemas vertikal |
Mesin pengemas enam jalur kami menakar berdasarkan volume (5–30 ml); mesin center seal sepuluh jalur mencakup rentang penakaran 5–20 g, yang berubah sesuai suku cadang pergantian (change parts) yang terpasang. Pengumpanan mana yang didapat oleh jumlah jalur tertentu dikonfirmasi terhadap bubuk Anda, bukan diasumsikan dari nomor model. Berat isi, keluaran, dan dimensi kantong tercantum pada halaman mesin di atas.
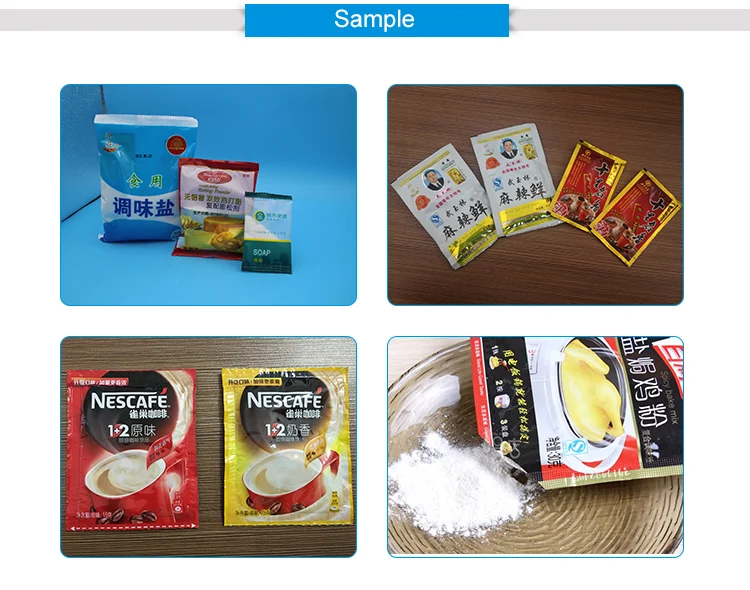
Apakah sulit beralih antara ukuran kantong yang berbeda?
Kesulitannya jarang pada kantong — melainkan pada bubuknya. Waktu henti pergantian ditentukan oleh pelepasan ulir, akses ke hopper, seal, pengaduk, saluran udara, dan tabung pembentuk, yang semuanya harus dibersihkan sebelum produk lain dijalankan.
Hitung biayanya sebagai keluaran yang dapat dijual yang hilang, ditambah tenaga kerja dan utilitas — bukan angka stopwatch dari brosur. Minta pemasok mana pun untuk mengukur waktu pergantian penuh di hadapan Anda, dan menunjukkan apa yang mereka periksa terkait residu setelahnya; panduan uji penerimaan pabrik kami membahas cara menuliskannya ke dalam kriteria penerimaan.
Mesin Mana untuk Bubuk Anda? Kopi, Bumbu, Protein, dan Bubuk Cuci
Nama bahan bukanlah kriteria penerimaan, seperti dijelaskan di atas, tetapi sebagian besar permintaan penawaran tetap berawal dari nama bahan. Keempat bubuk ini diarahkan menurut nama di bawah: kemasannya, mesin yang layak dibuka lebih dulu, dan satu hal yang harus dituntaskan sebelum ada yang memberi penawaran. Perilaku bubuk Anda sendiri tetap menentukan lini akhirnya.
Titik awal, bukan penawaran: sampel yang menentukan.
| Bubuk | Kemasan umum | Mesin yang dibuka lebih dulu | Tuntaskan ini lebih dulu |
|---|---|---|---|
| Kopi bubuk atau instan | Stik dan sachet; stand-up pouch | Stik bubuk kopi instan: SW-B10, SW-C6, SW-2830B. Kopi bubuk dalam sachet satu jalur: SW-2030B, SW-1328. Stand-up pouch: seri SW-L | Bubuk atau biji utuh. Biji utuh termasuk pekerjaan mesin pengemas butiran. Kopi yang sensitif terhadap kelembapan memerlukan film high-barrier. |
| Bumbu bubuk | Sachet kecil; stand-up pouch; kantong ritel | SW-1328; seri SW-L; SW-420E / 620E | Bumbu halus termasuk dalam daftar debu mudah terbakar: baca gerbang debu mudah terbakar sebelum membahas mesin. |
| Bubuk protein | Stand-up pouch atau pouch zipper | pengisi bubuk pouch siap pakai SW-L200 / L250 / L320 | Campuran dapat lolos pemeriksaan berat namun tetap di luar spesifikasi: lihat Di Mana Lini Bubuk Benar-Benar Gagal. |
| Bubuk cuci | Format kantong ditentukan oleh berat isi dan sampel Anda | Diputuskan berdasarkan sampel Anda: kirimkan bersama permintaan penawaran dan kami konfirmasi kelas mesinnya terhadap sampel | Ukuran partikel, aliran, dan debu, lalu gerbang debu mudah terbakar di atas. |
Bubuk kimia dinilai kasus per kasus terhadap bubuk itu sendiri; kirimkan lembar data keselamatan bersama sampel.
Di Mana Lini Bubuk Benar-Benar Gagal
Apa saja masalah saat mengoperasikan pengisi bubuk kering?
Pengemasan bubuk otomatis adalah masalah yang saling terkait — aliran material, penakaran, pengelolaan gas, penyegelan, metrologi legal, higiene, dan perlindungan ledakan yang semuanya saling berinteraksi — bukan sekadar mesin pengantong dengan sebuah hopper.
Pergeseran berat setelah pengisian ulang
Pembentukan lengkungan, tinggi timbunan yang turun, pengadukan yang tidak stabil, dan gangguan pengisian ulang semuanya merambat menjadi variasi dosis, bahkan ketika repeatabilitas servo sempurna. Di lantai produksi: tren checkweigher bergeser dari titik pusat saat commissioning, kemasan ringan ketika ulir kekurangan pasokan, overshoot setelah seseorang melakukan kompensasi.
Stabilkan produk sebelum menyentuh perangkat lunak, dan lakukan commissioning mesin pengantong, pengisi, dan pengumpan sebagai satu loop kendali. Umpan balik checkweigher tidak dapat memperbaiki secara mekanis hopper yang berayun antara penjembatanan dan pembanjiran. Kendali tinggi timbunan adalah bagian dari kendali dosis. Diagnosisnya adalah mencatat berat yang diisikan dalam empat fase — mulai, pengisian ulang, jeda, mulai ulang — alih-alih satu rata-rata batch. Pemeriksaan Berat Empat Fase adalah nama kami sendiri untuk praktik diagnostik yang sudah dipublikasikan, bukan standar industri.
Flushing — ketika bubuk berperilaku seperti cairan
Flushing bukanlah overshoot biasa: pada bubuk halus yang teraerasi, hambatan aliran runtuh dan material berperilaku seperti cairan, diperburuk oleh silo funnel flow yang mengeluarkan material teraerasi terlebih dahulu. Cirinya: akurat pada tinggi timbunan rendah, kehilangan kendali setelah pengisian ulang, pengeluaran yang berlanjut setelah penggerak berhenti, dan ekor (tailing).
Memperketat akurasi servo tidak menyembuhkan flushing — ini adalah masalah aliran padatan-gas, bukan masalah kendali posisi. Mulai ulang harus dikualifikasikan secara terpisah, dan pemutus tetesan (cut-off) dibuktikan melalui uji coba pada produk Anda, bukan diklaim dari desain.
Penjembatanan dan ratholing — dan mengapa pengumpan dapat menyebabkannya
Bagian yang berlawanan dengan intuisi adalah bahwa pengumpan dapat menciptakan jembatan: menarik dari sebagian outlet yang memanjang mengubah hopper menjadi funnel flow, yang menghasilkan lengkungan yang stabil. Operator melihat sensor level melaporkan adanya produk sementara ulir berputar kosong, aliran berdenyut setelah diketuk, dan gumpalan jatuh ketika lengkungan runtuh.
Penjembatanan kronis adalah masalah desain: karakterisasi perilaku aliran terlebih dahulu, lalu rancang hopper dan pengumpan di sekitarnya agar pengumpan mengaktifkan seluruh outlet. Vibrator, bantalan udara, dan pengaduk adalah alat bantu spesifik aplikasi, bukan solusi universal — getaran dapat memadatkan, aerasi dapat memicu pembanjiran, dan pengadukan mengubah densitas.
Bagaimana cara mengendalikan debu pada lini pengemasan bubuk?
Penyedotan debu menangani bubuk yang melayang di udara; de-aerasi menangani gas yang terperangkap di dalam material curah. Penyedotan yang ukurannya ditetapkan untuk memperbaiki de-aerasi justru menyedot produk.
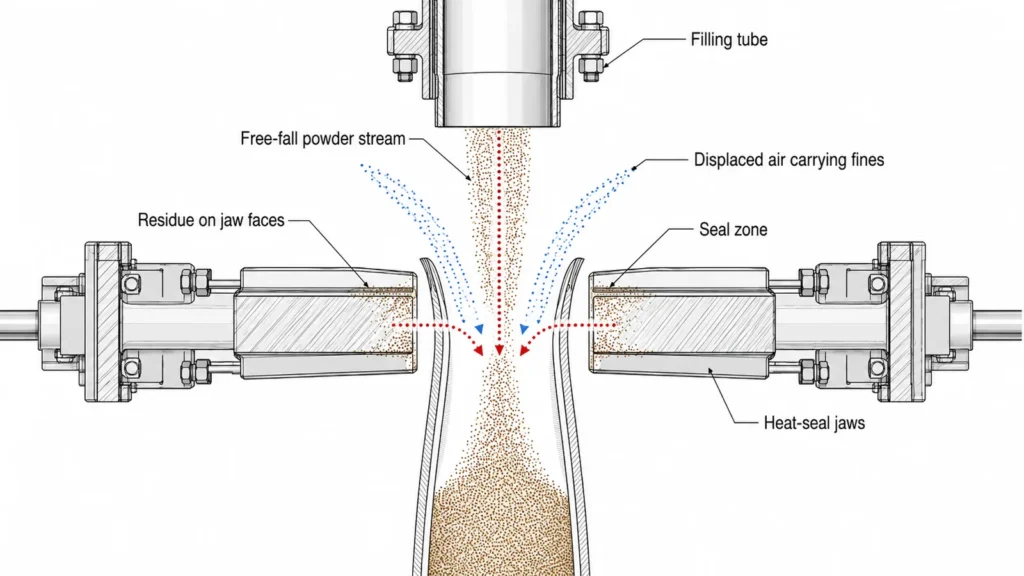
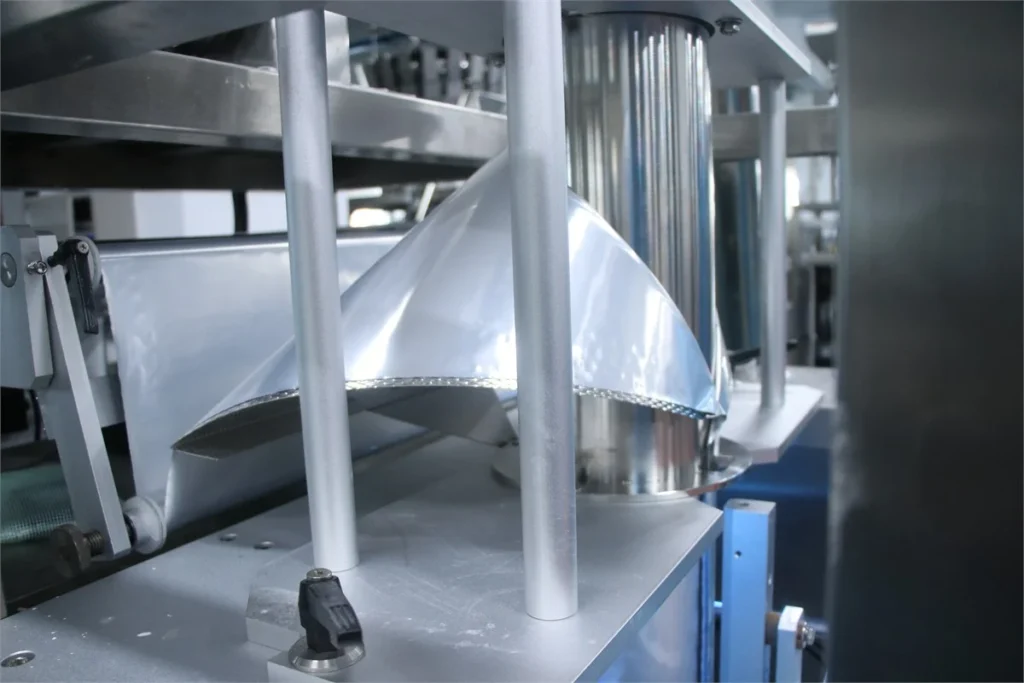
Debu mencapai segel melalui lebih dari satu jalur: jatuh bebas panjang yang membawa udara ikut serta, udara yang terdesak keluar dari kemasan dan membawa bubuk halus naik kembali, dan residu pada rahang. Tindakan penanggulangannya memiliki urutan — kurangi tinggi jatuh, dekatkan nozel ke kemasan atau masukkan ke dalamnya, beri waktu pengendapan, batasi pengumpanan, seimbangkan penyedotan, jaga rahang tetap bersih, lalu verifikasi penyegelan melalui kontaminasi pada film Anda jika residu tidak dapat dihindari.
Penyedotan yang lebih banyak belum tentu lebih baik — aliran udara tidak boleh menarik pergi produk yang baru saja Anda takar. Masalah film harus didiagnosis secara terpisah dari masalah bubuk: keduanya tampak sebagai kemasan bocor. Menaikkan suhu rahang bukan obat umum — segel yang terkontaminasi berperilaku sebagai kimia sealant × kontaminasi × tekanan × suhu × waktu tahan. Pemilihan metode penyegelan dibahas dalam metode penyegelan dan integritas segel.
Berat total benar, campuran salah
Bubuk multikomponen dapat lolos setiap pemeriksaan berat namun tetap di luar spesifikasi, karena berat kotor yang benar bukan berarti campuran yang benar. Segregasi terjadi setelah pencampuran — pada pengangkutan, getaran, dan penyimpanan. Jika Anda mengemas campuran, tanyakan apa yang diverifikasi pemasok Anda: berat kotor, atau campurannya itu sendiri.
Higiene, Berat Legal, dan Gerbang Debu Mudah Terbakar
Tidak ada satu standar pengemasan bubuk internasional yang tunggal. Instalasi yang nyata berada di bawah beberapa rezim sekaligus — keselamatan mesin, higiene dan kontak pangan, atmosfer eksplosif, klasifikasi area kelistrikan, metrologi legal — yang ditulis oleh badan yang berbeda untuk pemangku kewajiban yang berbeda. Undang-undang, standar konsensus, dan prosedur model untuk metrologi legal tidak dapat dipertukarkan.
Tidak satu pun dari keempatnya adalah sertifikat yang dapat dibawa sebuah mesin — masing-masing adalah kewajiban yang ada pada pihak yang berbeda.
| Lapisan | Yang diatur | Kewajiban siapa | Rujukan |
|---|---|---|---|
| Isi bersih legal | Distribusi yang diisikan, bukan setpoint, yang memiliki makna ekonomis. Tidak ada kekurangan isi yang diizinkan secara universal. | Pengisi, sebagai pengemas barang dalam kemasan | NIST Handbook 133 (edisi 2026), sebuah handbook metrologi legal yang berlaku melalui adopsi, bukan sebagai satu undang-undang federal yang mencakup semua barang · 21 CFR §101.7 · 16 CFR Part 500 · OIML R 87:2016 sebagai acuan internasional, dengan hukum setempat yang diutamakan · rezim kuantitas rata-rata Uni Eropa, dijelaskan pada halaman e-mark Your Europe milik Komisi Eropa |
| Instrumen penimbangan | Checkweigher QC di jalur produksi tidak otomatis sah untuk perdagangan. | Pembeli, bersama otoritas metrologi legal setempat | NIST Handbook 44 (edisi 2026) |
| Higiene & kontak pangan | Peralatan harus dapat dibersihkan dan dirawat secara memadai; permukaan kontak pangan tahan korosi dan tidak beracun; sambungan diminimalkan agar material tidak tersangkut di dalamnya. | Pembuat peralatan dan pelaku usaha pangan | 21 CFR §117.40 — persyaratan regulasi atas pengoperasian, bukan sertifikat yang dibawa mesin · kerangka otorisasi zat kontak pangan milik FDA · 3-A SSI 00-02, standar sukarela yang menjadi relevan ketika pembeli menetapkannya |
| Debu mudah terbakar | Begitu suatu debu dipastikan mudah terbakar, klasifikasi area, peralatan Ex, bonding dan pembumian, pengumpulan, dan inspeksi menjadi pekerjaan tingkat proyek. | Pembeli, untuk pembagian zona lokasi dan pengendalian sumber penyalaan, bersama vendor spesialis | Tinjauan Combustible Dust dari OSHA · NFPA 660:2025 · 29 CFR §1910.307 (lokasi Kelas II) · IEC 60079-10-2:2026 · Direktif 2014/34/EU (ATEX), diringkas pada halaman topik Komisi Eropa sendiri |
Ini adalah lapisan yang baru ditemukan pembeli belakangan. Tinjauan Combustible Dust dari OSHA menyebut gula, bumbu, pati, dan tepung di antara debu yang mudah terbakar — apa yang oleh pembeli disebut “hanya tepung” ada dalam daftar itu. Sebuah pengisi tidak dapat diklasifikasikan areanya secara terpisah: hopper, ulir, pengumpul debu, saluran udara, titik pengisian, selungkup, penerima hampa udara, dan penyedotan membentuk satu sistem ledakan yang saling terhubung. Karena itu, bubuk yang mudah terbakar memerlukan tinjauan keselamatan tingkat proyek, bukan spesifikasi yang ditulis dari berat isi dan ukuran kantong.
Begitu suatu debu dipastikan mudah terbakar, langkah-langkah perlindungan bukanlah pos yang boleh dipangkas lewat value engineering. Sebelum berbicara dengan pemasok mana pun, dapatkan Kst, Pmax, MIE, dan MEC bubuk Anda dari lembaga pengujian — parameter yang menjadi dasar tinjauan OSHA dan NFPA 660, dan yang mengubah tebakan menjadi spesifikasi. Pelepasan ledakan (venting), penekanan (suppression), dan isolasi adalah disiplin tersendiri yang ditangani oleh vendor khusus, dan NFPA 68 serta NFPA 69 menunjukkan di mana disiplin itu dimulai. Klasifikasi zona untuk lokasi Anda ditentukan oleh penilaian bahaya Anda sendiri, bukan oleh slogan pemasaran pemasok.
Apa yang Harus Diukur Sebelum Ada Pihak yang Menyebutkan Toleransi
Demo pada material sampel yang sudah dikondisikan bukanlah bukti selama satu shift penuh. Bukti berarti bubuk produksi yang nyata dalam kondisi nyata, perilaku pengisian ulang yang nyata, film Anda yang sebenarnya, penyedotan yang akan Anda jalankan, lingkungan yang representatif, dan prosedur pembersihan yang Anda maksudkan.
Inilah pertanyaan-pertanyaan yang membedakan demo dari bukti.
| Pemeriksaan | Seperti apa jawaban yang lemah | Batasan (bukan jaminan) |
|---|---|---|
| Apakah itu bubuk produksi yang nyata? | “Produk serupa yang mengalir bebas.” | Nama produk yang sama bukanlah kriteria penerimaan yang memadai. |
| Apakah proses tersebut mencakup pengisian ulang? | “Seluruh isi hopper berjalan sekaligus dalam satu kali proses.” | Kegagalan produksi terkonsentrasi pada transisi pengisian ulang. |
| Apakah itu film target Anda? | “Film standar kami.” | Kesalahan film harus didiagnosis secara terpisah dari kesalahan debu. |
| Apakah penyedotan sesuai konfigurasi yang sebenarnya? | “Penyedotan dimatikan saat demo.” | Keseimbangan penyedotan mengubah jumlah yang diisikan. |
| Apakah pembersihan mengikuti prosedur yang dimaksudkan? | “Kami hanya mengelapnya.” | Tanpa kriteria penerimaan residu, waktu pembersihan tidak banyak berarti. |
Menurut panduan yang dipublikasikan All-Fill, variabel yang harus diukur adalah kondisi produk, densitas curah, ukuran partikel, perilaku aliran, aerasi, geometri wadah, konfigurasi peralatan, dan teknik pengoperasian — lembar data tidak menyediakan satu pun dari itu. Kami juga menanyakan apakah sampel adalah material yang benar-benar akan Anda jalankan, atau pengganti.
Untuk proses pengujiannya, gunakan Pemeriksaan Berat Empat Fase: catat berat yang diisikan pada saat mulai, pengisian ulang, jeda, dan mulai ulang, bukan sebagai rata-rata batch, dan karakterisasikan bubuk dalam keadaan lepas dan mengendap. Itu adalah nama kami sendiri untuk praktik diagnostik yang sudah dipublikasikan, bukan standar industri.
Layak dituliskan ke dalam kriteria penerimaan: distribusi berat isi termasuk transisi pengisian ulang, kelebihan isi (give-away), penolakan segel yang disebabkan bubuk, serta film yang terpakai di luar produksi yang baik. Layak juga dituliskan: tenaga kerja pembersihan dan pergantian serta ketersediaan yang hilang, produk yang hilang akibat penyedotan, konsumsi suku cadang aus, kebutuhan utilitas pada kondisi operasi yang representatif, dan waktu henti tak terencana menurut akar penyebab. Definisikan konsumsi film sebagai KPI — film yang menjadi kemasan yang baik, dipisahkan dari film yang hilang pada penyetelan, penolakan, kemacetan, dan pergantian — dan minta angka utilitas pada titik desain dan titik operasi, beserta asumsi instalasinya, bukan pelat nama motor. Kelebihan isi adalah tempat pilihan penakaran berubah menjadi uang, yang diuraikan dalam perbandingan penakaran. Uji penerimaan kami adalah uji coba selama dua hari kerja, dirinci dalam panduan uji penerimaan pabrik kami dan dijalankan di pabrik kami di Shantou.
Tentukan keadaan bubuk, bukan namanya
Permintaan bubuk diawali dengan nama bahan, dan yang kami tanyakan balik adalah keadaannya: kapan digiling, berapa lama disimpan, seberapa jauh kelembapan bergeser antara kantong tertutup dan kantong yang sudah dibuka, bagaimana bubuk itu sampai ke hopper. Ketidakcocokan yang paling mahal bukanlah mesin yang berjalan terlalu lambat, melainkan konfigurasi yang ditetapkan dari nama bahan.
— Hellena Ji, Manajer Penjualan Internasional
Mesin atau Lini? Di Mana Serah Terima Terjadi
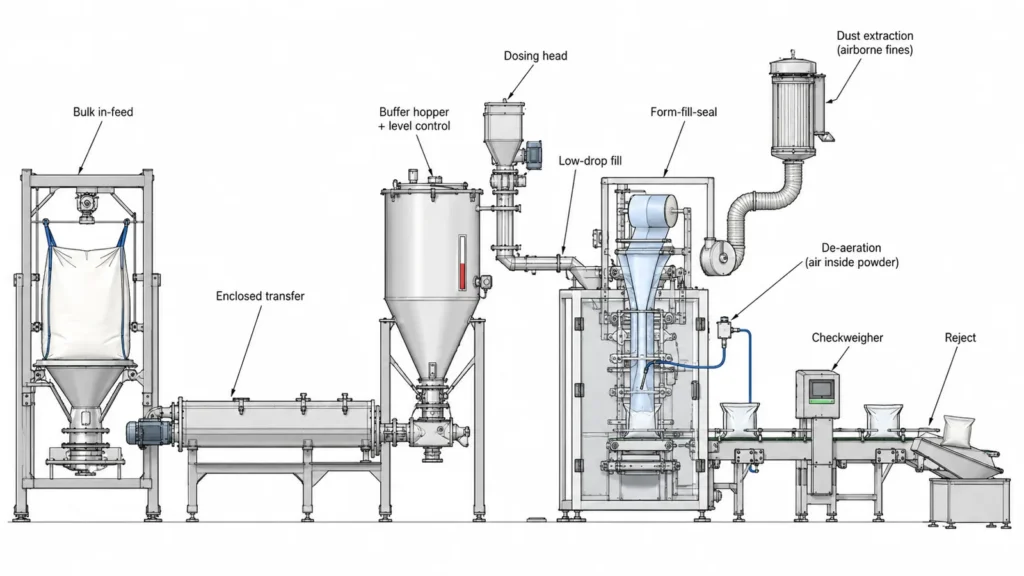
Lini bubuk adalah rangkaian serah terima: sumber curah, pengangkutan, pengondisian atau pengayakan, hopper penyangga terkontrol, penakaran, transfer berdebu rendah ke dalam kemasan, membentuk / mengisi / menyegel, checkweighing dan inspeksi, penolakan dan segregasi, penanganan di hilir. Setiap anak panah adalah titik tempat tanggung jawab jatuh di antara pemasok.
Yang berlawanan dengan intuisi ada di hulu: pengangkutan pneumatik dapat menciptakan ketidakstabilan densitas yang justru harus dilawan oleh perangkat penakar. Untuk bubuk yang sulit, “perangkat penakar” yang sebenarnya adalah kombinasinya — hopper, pengadukan, pengumpan, perkakas, pengelolaan gas, dan kendali. Saluran turun (downspout) menghubungkan domain penakaran dengan domain penyegelan; transisi yang buruk menghasilkan tinggi jatuh, kepulan debu, dan pantulan bahkan ketika penakarannya baik.
Tujuh titik integrasi layak disebutkan dalam permintaan, karena di sanalah lini gagal sebagai sistem. Ketujuhnya adalah pewaktuan penakar-ke-pengantong, pengisian ulang hopper terhadap konsistensi dosis, penyedotan terhadap aliran penakaran, getaran mesin terhadap load cell, aerasi bubuk terhadap geometri kemasan, pembersihan terhadap kompleksitas mekanis, dan isolasi ledakan terhadap konektivitas seluruh lini. Logika penolakan juga termasuk di sana — ia harus melacak kemasan dari titik pengukuran hingga titik penolakan, dan gagal dalam keadaan aman (fail safe). Tanyakan siapa yang memiliki setiap serah terima, dan di mana batas itu dituliskan. Case packing dan palletizing terjadi setelah pengisian dan penyegelan primer — keduanya adalah cakupan yang berbeda, dan sering kali pemasoknya berbeda.
Apa yang Sebenarnya Menentukan Penawaran Anda
Peralatan bubuk dihargai menurut arsitektur mesin, bukan menurut rata-rata untuk “sebuah mesin pengemas bubuk”. Kami mempublikasikan rentang harga kami sendiri menurut tipe mesin dalam panduan harga, beserta pendorong komponen yang menggeser penawaran di dalam sebuah rentang — lihat rentang harga menurut tipe mesin.
Yang menentukan rentang mana yang Anda dapatkan adalah daftar yang lebih pendek: bagaimana perilaku bubuk Anda, akurasi pengisian yang Anda butuhkan, format dan ukuran kemasan, tingkat otomasi, cakupan integrasi, target keluaran, dan seberapa banyak yang dikustomisasi.
MOQ peralatan dan MOQ kemasan atau jasa maklon adalah dua hal yang berbeda: pesanan mesin dapat berupa satu unit, sedangkan minimum film cetak adalah negosiasi yang berbeda dengan pemasok yang berbeda. Kami membuat mesin — pasokan film dan pouch bukan sesuatu yang kami jual.
Soal waktu: pembuatan standar dikirim dalam 15–30 hari kerja ex-works; konfigurasi kustom mendalam berlangsung 15–45.
Permintaan yang mendapat jawaban serius memuat: identitas dan perilaku bubuk; target jumlah dan toleransi pengisian; jenis dan dimensi kemasan; target keluaran; cakupan otomasi; pengumpanan di hulu; penyegelan, inspeksi, dan akhir lini di hilir. Permintaan itu juga memuat: batasan higiene atau debu mudah terbakar; persyaratan kelistrikan di negara tujuan; serta sampel produk dan kemasan untuk pengujian. Spesifikasi terkuat adalah persyaratan sistem yang dapat diuji, yang mengikat keadaan bubuk, perilaku pengisian ulang, distribusi pengisian, integritas segel, pengendalian debu, metrologi legal, pembersihan dan pergantian, serta klasifikasi debu mudah terbakar menjadi kriteria yang dapat Anda pegang sebagai dasar menuntut pemasok. Kepala penakar berbiaya terendah belum tentu lini bubuk berbiaya terendah — dan jika produknya mengalir bebas, bernilai rendah, dan dapat diulang secara volumetrik, sistem gravimetrik presisi tidak menambah nilai.
Tiga fakta. Suku cadang pengganti dikirim tanpa biaya dalam masa garansi dua tahun. Uji penerimaan direkam — laporan, video, dan foto — dan pengujiannya adalah uji coba selama dua hari kerja. Satu kontak bernama menjalankan proyek dari permintaan hingga pengiriman — Hellena Ji, Manajer Penjualan Internasional.
Ketika Lini Bubuk Khusus Adalah Pembelian yang Salah
Enam situasi di mana jawabannya adalah menunggu:
- Volume Anda masih berupa perkiraan, bukan buku pesanan. Mesin yang dikonfigurasi untuk target yang bergerak tidak melayani siapa pun; jalankan pesanan saat ini melalui jasa maklon pengemasan sampai permintaan stabil.
- Yang Anda butuhkan adalah tingkat menengah, bukan sebuah lini. Keluaran sederhana yang muat di bengkel kecil adalah kebutuhan nyata yang justru terusir oleh penawaran lini penuh. Tanyakan di mana batas bawah rentang kami.
- Minimum film atau jasa maklon Anda belum terselesaikan. Mesin yang tiba sebelum Anda memiliki gulungan film yang terjangkau adalah modal yang diam.
- Jumlah SKU Anda mendahului rencana pembersihan Anda. Biaya sebenarnya dari banyak produk pada satu lini adalah pergantian dan residu, bukan harga mesin; tanpa rencana penerimaan residu, lebih banyak peralatan justru memperbesarnya.
- Debu Anda belum diuji. Menetapkan perlindungan ledakan sebelum Anda memegang Kst, Pmax, MIE, dan MEC adalah terbalik — dan perlindungan bukanlah tempat anggaran dipangkas.
- Itu bukan bubuk — biji utuh, cairan yang dapat dipompa, tablet hitung, atau karung curah di belakang palletizer. Lihat bagian cakupan.
Kami membuat mesin pengemas bubuk, dan kami tetap menyarankan sebagian pembeli untuk menunggu. Jika volume Anda masih perkiraan, pasokan film Anda belum terselesaikan, atau debu Anda belum pernah diuji, kami akan mengatakannya — percakapan itu lebih murah sebelum uang muka daripada sesudahnya.
Poin Utama
- Tentukan perilaku bubuk, bukan namanya — bahan yang sama berperilaku berbeda setelah penyimpanan, transportasi, dan perubahan kelembapan.
- Kepala penakar adalah bagian dari sistem penakar — hopper, rezim pengisian ulang, pengumpan, dan perkakas menentukan apakah ia dapat menakar sama sekali.
- Debu yang mencapai segel memiliki lebih dari satu jalur, dan masalah film harus didiagnosis secara terpisah dari masalah bubuk.
- Tidak ada toleransi yang dapat disebutkan dari lembar data — toleransi berasal dari bubuk Anda sendiri, pada saat mulai, pengisian ulang, dan mulai ulang.
Pertanyaan yang Sering Diajukan
Seberapa akurat mesin pengisi bubuk?
Akurasi bukanlah konstanta yang dapat Anda salin dari lembar data — akurasi adalah sebuah distribusi. Distribusi yang dapat dicapai bergantung pada perilaku bubuk Anda yang terukur, rezim pengisian ulang, dan berat isi — itulah sebabnya kami meminta sampel sebelum menyebutkan toleransi. Catat berat yang diisikan pada saat mulai, pengisian ulang, jeda, dan mulai ulang, bukan sebagai satu rata-rata batch.
Apa perbedaan antara mesin pengemas bubuk dan mesin pengantong bubuk?
Pemasok menggunakan keduanya secara longgar, jadi tetapkan cakupannya, bukan labelnya. Mesin filling menakar dosis. Mesin pengemas membentuk, menangani, dan menyegel kemasan. Lini pengemasan adalah keduanya ditambah otomasi di hulu dan hilir. Satu pembedaan lagi: pengumpan mengangkut material ke mesin, sedangkan pengisilah yang menentukan berapa banyak yang masuk ke kemasan.
Bisakah pengisi auger menangani bahan yang bergumpal atau berdensitas berubah-ubah?
Densitas yang berubah-ubah adalah titik lemah setiap metode volumetrik loop terbuka: massa yang diisikan mengikuti densitas curah sesaat di dalam ruang penakar, sehingga bubuk yang mengendap, teraerasi, atau menyerap kelembapan menggeser berat tanpa ada yang berubah pada mesin. Partikel kasar menambah segregasi — kegagalan komposisi, bukan kegagalan berat. Penakaran ulir dibandingkan dengan penakaran timbangan dibahas dalam panduan perbandingan penakaran kami.
Fitur keselamatan apa yang harus saya cari pada mesin pengisi bubuk?
Mulailah satu langkah lebih awal dan tanyakan apakah debu Anda sudah diuji mudah terbakarnya. Sebelum hasil itu ada, daftar fitur hanyalah tebakan, karena klasifikasi area untuk lokasi Anda berasal dari penilaian bahaya Anda sendiri, bukan dari brosur pemasok. Pelepasan ledakan (venting), penekanan (suppression), dan isolasi adalah cakupan spesialis yang ditangani oleh vendor khusus, bukan opsi yang kami tambahkan pada pengisi.
Mesin apa yang terbaik untuk pengemasan bubuk industri?
Tidak ada satu mesin pengemas bubuk terbaik, karena “mesin pengemas bubuk” bukanlah kategori produk yang rapi — ia mencakup beberapa arsitektur yang membuat kemasan berbeda. Format kemasan yang Anda jual dan cara bubuk Anda berperilaku menentukan arsitekturnya; apa yang diukur pada sampel Anda menentukan konfigurasinya. Telusuri keempat gerbang, lalu lihat mesin pouch siap pakai, vertikal satu jalur, dan vertikal.
Mesin mana yang terbaik untuk mengemas kopi bubuk?
Tidak ada satu mesin terbaik; tergantung kemasannya. Untuk stik kopi instan, mulailah dengan SW-B10 sepuluh jalur center seal, SW-C6 enam jalur segel empat sisi, atau SW-2830B. Untuk lini sachet kopi bubuk, lihat SW-2030B (center seal) atau SW-1328 (segel tiga sisi). Untuk stand-up pouch, gunakan pengisi bubuk pouch siap pakai seri SW-L. Tentukan lebih dulu apakah kopinya bubuk atau biji utuh: biji utuh adalah butiran yang mengalir bebas dan termasuk dalam mesin pengemas butiran. Kopi yang memerlukan film high-barrier dikemas dalam film laminasi aluminium foil, jadi kirimkan sampel film bersama permintaan penawaran.
Apakah mesin pengemas bubuk memerlukan permukaan kontak stainless steel?
Stainless steel food-grade adalah syarat yang diperlukan, bukan bukti kepatuhan yang memadai. Kemudahan dibersihkan sama pentingnya dengan paduan logamnya: ruang mati, sambungan dan las, isolasi pelumas bantalan, elastomer dan komponen plastik, serta apakah konstruksinya sesuai dengan metode pembersihan Anda. Mintalah pernyataan tertulis tentang material kontak pangan yang digunakan — FDA mengoperasikan kerangka otorisasi untuk material tersebut — bukan sekadar frasa “food grade”.
Berapa waktu produksi yang harus saya harapkan untuk mesin pengemas bubuk dari China?
Rencanakan 15–30 hari kerja ex-works untuk pembuatan standar, dan 15–45 untuk konfigurasi kustom mendalam. Yang menggeser Anda di dalam rentang itu adalah perkakas khusus, seberapa banyak integrasi yang masuk dalam cakupan pemasok, dan apakah uji penerimaan menjadi bagian dari pesanan — uji itu harus dijadwalkan ke dalam pembuatan, bukan ditambahkan di akhir. Panduan uji penerimaan pabrik kami menjelaskan cara penjadwalannya.
Kirim Tiga Hal, Dapatkan Kelas Mesin
Belum yakin arsitektur mana yang ditunjuk bubuk Anda? Kirimkan tiga hal yang sudah Anda miliki: bubuk apa itu dan bagaimana perilakunya, target berat isi Anda, dan format kemasan yang Anda inginkan. Anda akan mendapat rekomendasi kelas mesin, rentang harga FOB dari rentang yang kami publikasikan, dan jendela pengiriman — pembuatan standar dalam 15–30 hari kerja ex-works, konfigurasi kustom mendalam dalam 15–45. Jika Anda dapat mengirim sampel material yang benar-benar akan Anda jalankan, sampaikan — itulah dasar yang harus dipakai dalam percakapan tentang toleransi. Kami biasanya membalas dalam satu hari kerja.
info@shengweimachine.com · +86 181 2511 2025 · hubungi tim penjualan
Manajer Penjualan Internasional di ShengWei Machine
Selengkapnya: panduan pembeli kami.