Timbangan Multihead, Auger Filler, atau Takaran Cup: Panduan Akurasi Penakaran & Kelebihan Isi
Ditulis oleh
Hellena Ji, Manajer Penjualan Internasional
Waktu Produksi
15–30 hari kerja ex-works
Pasar
80+ negara yang dilayani
Satu Keluarga Mesin
Ketiga metode penakaran, satu keluarga mesin vertikal satu jalur
Memilih Sistem Penakaran Adalah Keputusan Pengukuran, Bukan Keputusan Mesin
Panduan Memilih kami mencakup pencocokan awal antara produk dan penakaran — kelas produk mana yang mengarah ke metode mana. Panduan ini masuk satu lapisan lebih dalam: membandingkan ketiga metode penakaran padatan kering berdasarkan teknik dan ekonomi yang benar-benar menentukan pilihan di antara ketiganya setelah kelas produk Anda diketahui — mekanisme akurasi, biaya kelebihan isi, pembersihan dan pergantian produk, mode kegagalan, serta biaya total kepemilikan.
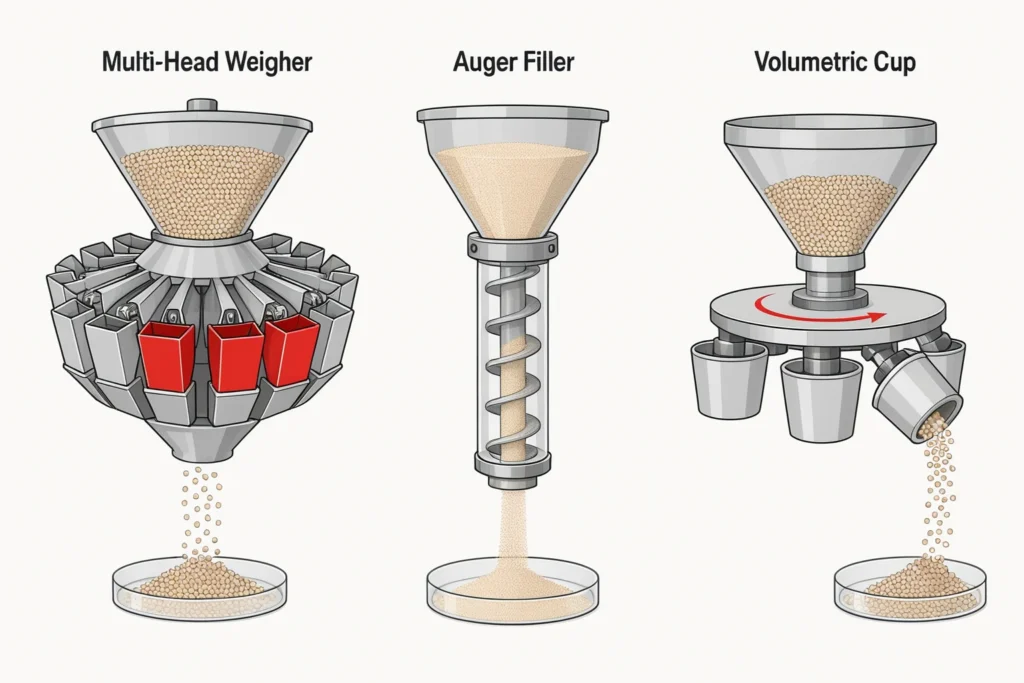
Ketiga metode melakukan pekerjaan yang sama — menjatuhkan sejumlah produk kering yang terkendali ke dalam kantong — tetapi menjawab satu pertanyaan dengan cara berbeda: bagaimana Anda mengukur takaran? Timbangan kombinasi multihead meletakkan produk di atas timbangan dan membaca massanya. Pengisi auger menghitung putaran sebuah ulir. Cup volumetrik mengisi rongga bervolume tetap lalu meratakannya. Perbedaan tunggal itu — mengukur massa versus mengukur volume — menentukan batas atas akurasi, batas bawah kelebihan isi, beban pembersihan, dan pada akhirnya biaya. Panduan ini membahas perbedaan tersebut dan berapa biayanya bagi Anda. Jika produk Anda berupa bubuk dan yang dipertanyakan adalah seluruh lini, bukan hanya alat penakarnya, halaman solusi pengisian dan pengemasan bubuk kami membahasnya.
Satu hal yang bukan tujuan halaman ini: perbandingan kantongnya sendiri. Apakah Anda membentuk kantong langsung dari roll film atau mengisi pouch siap pakai adalah keputusan terpisah yang dibahas dalam panduan Pouch Siap Pakai vs VFFS kami. Penakaran cairan dan pasta (pompa piston, flowmeter) juga di luar cakupan — halaman ini hanya untuk padatan kering, butiran, dan bubuk. Mesin ShengWei mana yang membawa masing-masing mekanisme adalah pertanyaan tersendiri lagi, yang dijawab di halaman mesin pengemas butiran.
Prinsip Kerja Mesin Pengisi Auger dan Bagaimana Tiap Metode Sebenarnya Menakar
Perbedaan akurasi di antara ketiga metode bukan soal kualitas pembuatan atau tingkat harga. Perbedaan itu berasal langsung dari fisika cara masing-masing mengukur satu porsi, dan terbagi menjadi dua kelompok sederhana: satu metode bersifat gravimetrik (menimbang), dan dua metode bersifat volumetrik (menakar volume dan mengandalkan densitas curah produk untuk mengubah volume itu menjadi berat).
Timbangan kombinasi multihead bersifat gravimetrik. Produk mengalir turun dari kerucut pusat melintasi lingkaran pan getar menuju lingkaran hopper timbang, yang masing-masing bertumpu pada load cell-nya sendiri. Mesin membaca massa sebenarnya di setiap hopper, lalu pengendali memilih kombinasi hopper yang totalnya paling mendekati — dan sama dengan atau di atas — berat target. Karena berat takaran diukur, bukan dihitung dari densitas curah, perubahan densitas produk tidak langsung mengacaukan pengisian. (Metode ini tidak kebal terhadap segalanya — distribusi pengumpanan, waktu pengendapan, dan perilaku pelepasan produk tetap berpengaruh — tetapi pergeseran densitas, hal yang mengalahkan metode volumetrik, sebagian besar telah dihilangkan melalui rancangan.)
Pengisi auger bersifat semi-volumetrik. Sebuah ulir spiral di dalam tabung penakar berputar sejumlah putaran yang terprogram, dan setiap putaran memindahkan volume bubuk yang tetap. Berat yang dikeluarkan adalah volume × densitas curah, sehingga ketika densitas bubuk bergeser — karena pemadatan, ukuran partikel, atau kelembapan — beratnya ikut bergeser. Auger berpenggerak servo dan tekanan head hopper yang stabil memperketat hal ini secara cukup besar, dan auger net-weigh menambahkan load cell untuk menutup loop, tetapi alat takar dasarnya tetap menghitung putaran ulir, bukan menimbang produk.
Pengisi takaran cup volumetrik bersifat volumetrik murni. Cup teleskopik melewati bawah hopper, terisi oleh gravitasi, diratakan hingga volume tetap, lalu menuangkan isinya ke dalam kantong. Berat yang dikeluarkan adalah volume cup × densitas curah dan tidak ada yang lain, sehingga setiap perubahan densitas — akibat getaran, pemadatan saat lini berhenti, atau aerasi pada kecepatan tinggi — langsung masuk ke berat kemasan.

Hal ini memberi pola kualitatif untuk produk yang sama: metode volumetrik (cup, lalu auger volumetrik) bergeser mengikuti densitas curah, sedangkan metode penimbangan (auger net-weigh dan timbangan kombinasi) biasanya menjaga berat lebih ketat. Mana di antara keduanya yang lebih ketat bergantung pada produk, berat isi, dan kondisi pengujian. Satu peringatan praktis sebelum Anda meminta angka: angka akurasi dari vendor memang nyata, tetapi mencerminkan kondisi terbaik di laboratorium (best case) — selalu baca angka tersebut bersama produk dan kondisi pengujian yang menyertainya. "Akurasi" juga bukan satu angka tunggal; akurasi terbagi menjadi keterulangan, linearitas, dan stabilitas, sehingga pengisi dengan keterulangan yang ketat (spesifikasi yang dikutip kebanyakan vendor) tetap bisa secara konsisten menyimpang dari target. Perbandingan yang tepat adalah mekanismenya dan kelebihan isi yang dihasilkannya pada kondisi Anda, dan itulah arah pembahasan selebihnya dalam panduan ini. Untuk fisika produk yang mengarahkan Anda ke suatu metode sejak awal, lihat bagian penakaran dalam Panduan Memilih kami.
Satu mekanisme lagi berada di bawah ketiga metode dan menjelaskan mengapa akurasi mengorbankan kecepatan. Pengisi yang akurat — timbangan, auger net-weigh, atau cup yang dikoreksi checkweigher — tidak menjatuhkan satu takaran dalam satu gerakan. Pengisi ini mendekati target dalam dua tahap: pengumpanan curah (bulk feed) yang cepat, yang mengirim sebagian besar takaran dengan cepat, lalu pengumpanan tetes (dribble feed) yang lambat, yang meneteskan sisa terakhir agar mesin berhenti tepat pada target dan tidak melampauinya. Tahap tetes itu adalah harga waktu dari presisi — semakin ketat berat yang Anda minta, semakin lama setiap siklus merayap mendekatinya, itulah sebabnya pengaturan paling akurat pada mesin mana pun berjalan di bawah kecepatan nameplate-nya. Ketika pemasok menyebutkan kecepatan dan akurasi sekaligus, tanyakan yang mana dari keduanya yang menjadi kondisi pengukuran bagi yang lain.
Matriks Keputusan — Di Mana Ketiga Metode Benar-Benar Berbeda
Matriks di bawah membandingkan ketiga metode pada dimensi yang benar-benar membedakannya dalam operasional. Matriks ini sengaja tidak memuat "produk mana memakai metode mana" — pencarian itu menjadi bagian dari bagian penakaran dalam Panduan Memilih kami. Gunakan matriks ini setelah Anda mengetahui kelas produk Anda dan perlu menentukan tingkat akurasi, kelebihan isi, pembersihan, dan biaya.
| Dimensi | Timbangan Multihead | Pengisi Auger | Takaran Cup Volumetrik |
|---|---|---|---|
| Prinsip penakaran | Gravimetrik — massa diukur, lalu kombinasi terbaik dipilih. | Semi-volumetrik — hitungan putaran ulir; berat = volume × densitas. | Volumetrik murni — volume cup tetap × densitas. |
| Batas bawah kelebihan isi | Terendah — pencarian kombinasi mengarahkan takaran ke sedikit di atas target. | Menengah — kepala net-weigh dengan umpan balik checkweigher menutup sebagian besar selisihnya. | Tertinggi pada loop terbuka — memerlukan umpan balik checkweigher agar bisa bersaing. |
| Sensitivitas terhadap densitas / bentuk (tempat loop terbuka gagal) | Takaran tidak dihitung dari densitas curah; toleran terhadap fluktuasi densitas. | Bergeser mengikuti densitas dan penurunan tekanan head; penjembatanan pada bubuk kohesif. | Sepenuhnya bergantung pada densitas; pemadatan dan aerasi langsung menggeser berat. |
| Pembersihan / pergantian produk | Bagian kontak produk terbanyak, tetapi hopper dapat dilepas tanpa alat dan hopper ganda dapat ditukar pada model higienis. | Ulir + tabung harus dibongkar untuk pencucian basah; bubuk kohesif menumpuk di celah. | Tercepat — sesuaikan volume cup atau tukar set cup dalam hitungan menit. |
| Nilai checkweigher loop tertutup | Hanya untuk QA — timbangan sudah berloop tertutup secara internal. | Loop akurasi utama — umpan balik menyesuaikan putaran ulir saat mesin berjalan. | Loop akurasi utama — umpan balik menyesuaikan volume cup saat mesin berjalan. |
| Tingkat belanja modal (indikatif) | Tingkat premium. | Tingkat menengah. | Tingkat awal. |
| Batas atas throughput | Tinggi, dan dapat diskalakan di banyak jalur. | Menengah — dibatasi oleh siklus timbang/takar pada model net-weigh. | Menengah — cepat dan mekanis pada produk seragam yang mudah mengalir. |
Tinjauan singkat — faktor penentu, bukan tabel produk
Condongkan pilihan ke timbangan multihead bila kelebihan isi adalah biaya dominan Anda, bila berat kemasan harus tetap ketat saat densitas curah berfluktuasi, atau bila penanganan yang lembut dan throughput tinggi membenarkan tingkat anggaran premium.
Condongkan pilihan ke auger bila takaran harus dikendalikan ketat dan debu harus tertahan, dan penakar ulir yang stabil ditambah kepala net-weigh serta umpan balik checkweigher loop tertutup mencapai kelas akurasi Anda pada tingkat anggaran menengah.
Condongkan pilihan ke cup volumetrik bila densitas curah stabil, kesederhanaan mekanis dan pergantian produk tercepat paling penting, dan checkweigher di hilir dapat mengoreksi pergeseran lambat dengan murah pada tingkat anggaran awal. Ini adalah faktor penentu teknis — taruhan kelebihan isi, kestabilan densitas, umpan balik loop tertutup, pergantian produk, dan anggaran — bukan pencarian produk. Untuk pencocokan awal kelas produk, gunakan bagian penakaran dalam Panduan Memilih kami; untuk dampak harga dari pilihan penakaran, lihat Panduan Harga Mesin Pengemas kami.
Hitungan Jumlah Kepala: Mengapa Lebih Banyak Kepala Timbang Mengurangi Kelebihan Isi
Alasan timbangan multihead hanya menghasilkan kelebihan isi yang sangat sedikit bersifat statistik, dan layak dipahami karena menjelaskan mengapa jumlah kepala penting sekaligus mengapa penambahan kepala pada akhirnya tidak lagi membantu.
Mesin mengisi n hopper timbang, membaca massa masing-masing, lalu mencari semua kombinasi hopper yang mungkin untuk menemukan himpunan bagian yang totalnya paling dekat dengan target sambil tetap memenuhi atau melebihinya. Jumlah kombinasi tidak kosong yang dapat dipilihnya adalah 2ⁿ − 1: timbangan 10 kepala memiliki 1,023 kombinasi, timbangan 14 kepala memiliki 16,383, dan timbangan 24 kepala memiliki sekitar 16.7 juta. Dengan setiap hopper idealnya menampung 20–35% dari target, semakin banyak total kandidat berarti kombinasi terkecil yang masih memenuhi target jatuh lebih dekat ke target — sehingga rata-rata pengisian berlebih menurun. Yang penting, penghematan ini bersifat statistik: berasal dari lebih banyaknya total yang dapat dipilih, bukan dari mengeluarkan lebih banyak produk per siklus.
Manfaatnya tidak linear. Beralih dari 10 ke 14 kepala adalah lompatan besar dalam jumlah kombinasi dan pengurangan nyata pada kelebihan isi. Beralih dari 14 ke 24 memberikan hasil yang semakin menurun pada lini satu produk, karena waktu pengendapan fisik produk di dalam hopper (kira-kira dua pertiga detik per siklus) dan kemerataan pengumpanan mulai lebih menentukan daripada presisi statistik tambahan. Itulah sebabnya jumlah kepala yang sangat tinggi cenderung muncul pada lini pencampuran multi-produk, bukan pada produksi satu SKU.
Hitungan yang sama berlaku sebaliknya ketika mesin tidak dirawat dengan baik. Kehilangan satu kepala aktif — akibat gangguan atau kesalahan zero drift — memangkas ruang pencarian menjadi setengah, sehingga pengendali terpaksa menerima kombinasi yang kurang presisi. Contoh perhitungan satu vendor menaksir biaya hilangnya satu kepala kira-kira dua kali lipat kelebihan isi, sekitar tambahan $130 per jam produk pada lini cepat (klaim vendor) — pengingat bahwa keunggulan dalam menekan kelebihan isi yang dibayar saat pembelian hanya bertahan jika setiap kepala tetap terkalibrasi.
Ekonomi Kelebihan Isi — Mengapa Akurasi Penakaran Berarti Uang
Pengisian berlebih bukanlah penyangga sembarangan; ini adalah angka yang diatur oleh peraturan dan langsung memengaruhi margin Anda. Peraturan isi bersih-lah yang mengubah akurasi penakaran menjadi keputusan keuangan, dan mekanismenya sama di kedua sisi Atlantik.
Di Amerika Serikat, NIST Handbook 133 mengharuskan agar kuantitas bersih rata-rata dari satu lot setidaknya sama dengan kuantitas yang dinyatakan, sementara tidak ada kemasan individual yang boleh kekurangan isi melebihi Variasi Maksimum yang Diizinkan. Secara internasional, OIML R 87 menerapkan logika yang sama dalam tiga bagian: rata-rata suatu lot harus setidaknya sama dengan kuantitas nominal. Tidak lebih dari 2.5% kemasan boleh berada di bawah kuantitas yang dinyatakan dengan selisih lebih dari Kesalahan Negatif yang Dapat Ditoleransi (TNE), dan tidak ada kemasan yang boleh berada di bawahnya dengan selisih lebih dari dua kali TNE. Aturan "e-mark" Uni Eropa (Direktif 76/211/EEC) menetapkan batas rata-rata dan dua kali TNE yang sama, dan mengendalikan porsi di bawah TNE dengan uji referensi statistik, bukan persentase tetap.
Konsekuensi praktisnya adalah pengemas tidak bisa membidik berat pada label — mereka harus membidik di atasnya. Target ditetapkan pada berat yang dinyatakan ditambah penyangga yang ukurannya disesuaikan dengan deviasi standar (σ) sistem penakaran, sehingga rata-rata tetap aman di atas nominal dan hampir tidak ada kemasan yang melanggar toleransi. Semakin ketat penakarannya — semakin sedikit gram σ — semakin kecil penyangga itu bisa dibuat, dan semakin sedikit produk yang Anda berikan berlebih pada setiap kemasan. Itulah seluruh alasan ekonomi untuk pengisi yang lebih akurat, dan alasan ini berskala. Contoh perhitungan dalam makalah teknik yang ditinjau sejawat (IJERI, 2012) memperkirakan pengurangan pengisian berlebih sebesar 1% sekitar $500,000 per tahun bagi prosesor yang menjalankan sekitar satu juta kemasan 1-lb per minggu, lima puluh minggu per tahun, dengan nilai produk sekitar $1 per pon (data publik — angka bergeser sesuai volume dan nilai produk).

Inilah sebabnya kelebihan isi, bukan harga mesin, biasanya menjadi angka yang menentukan pada lini bernilai tinggi — tema yang dibahas kembali pada bagian biaya total di bawah. Untuk posisi penakaran dalam penawaran yang lebih luas, lihat Panduan Harga Mesin Pengemas kami.
Pembersihan, Pergantian Produk & Mode Kegagalan yang Benar-Benar Akan Anda Temui
Sanitasi dan pergantian produk adalah aspek yang paling terasa berbeda di antara ketiga metode di lantai pabrik, terutama di fasilitas alergen atau pada lini yang sering berganti kelas produk.
Pengisi takaran cup volumetrik berganti produk paling cepat: sesuaikan celah cup teleskopik untuk menyetel ulang volume, atau tukar set cup untuk beralih ke produk lain, sering kali tanpa alat dalam hitungan menit. Pengisi auger adalah yang paling berat dibongkar — tutup hopper, ulir, dan pengaduk dilepas untuk pencucian basah, dan bubuk kohesif menumpuk di celah penggerak yang sempit, sehingga pembersihan alergen yang menyeluruh membutuhkan tenaga kerja yang nyata (desain split-hopper dan quick-release mengurangi hal ini). Timbangan multihead memiliki area kontak produk terbesar di antara ketiganya — kerucut atas ditambah sepuluh hingga dua puluh empat pan beserta hopper-nya — tetapi pada model higienis bagian-bagian ini dapat dilepas tanpa alat, dan banyak pabrik menyimpan set hopper kontak kedua untuk menukar set yang kotor dengan yang bersih agar lini tetap berjalan. Satu titik acuan yang berguna dari lini konfeksioneri: pergantian topping tiga atau empat kali sehari dengan waktu sekitar 30 menit masing-masing menggunakan air purge, dengan pencucian basah penuh setiap minggu. (Catatan: ini adalah pergantian kepala penakar dan kelas produk — operasi yang berbeda dari acuan pergantian lebar kantong 15–30 menit pada mesin pembentuk kantong, yang dibahas di bagian pergantian produk dalam Panduan Memilih kami.)
Setiap metode juga memiliki mode kegagalan khasnya sendiri, dan mengetahuinya adalah separuh dari menulis RFQ yang baik:
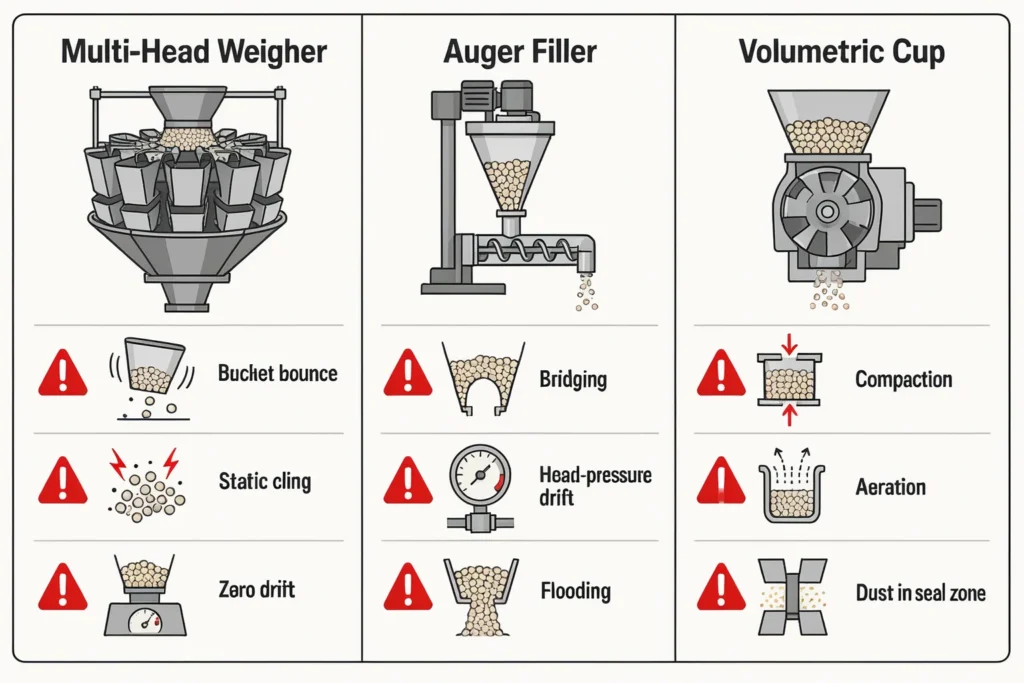
- Auger: bubuk kohesif menjembatani leher hopper atau membentuk saluran sempit (rathole) sehingga ulir kekurangan pasokan; seiring hopper mengosong, tekanan head yang menurun menggeser berat ke bawah; dan produk yang sangat mudah mengalir atau teraerasi dapat membanjiri ulir sepenuhnya, menyebabkan pengisian berlebih yang besar.
- Timbangan multihead: pada kecepatan tinggi, getaran pintu menyebabkan pantulan bucket yang mengganggu kestabilan load cell; produk kering atau berminyak membentuk muatan statis dan menempel pada pan, mengacaukan waktu kombinasi; dan kesalahan perakitan ulang setelah pembersihan membuat zero timbangan bergeser.
- Takaran cup volumetrik: getaran atau lini berhenti memadatkan produk sehingga terisi berlebih; kecepatan cakram yang tinggi mengaerasi produk sehingga terisi kurang; dan bubuk halus melontarkan debu ke zona segel, tempat debu mengendap pada permukaan segel dan menyebabkan kantong bocor.
Asimetri Checkweigher yang Mengubah Hitungan
Checkweigher di hilir memverifikasi berat setiap kemasan setelah pengisian, tetapi nilainya sangat berbeda bergantung pada metode penakaran yang berada di hulu — dan asimetri ini adalah kunci untuk menutup selisih dengan biaya murah.
Timbangan multihead sudah berloop tertutup secara internal: timbangan ini menimbang setiap takaran sebelum dilepaskan, sehingga checkweigher di hilir sebagian besar berfungsi sebagai pengaman QA (quality assurance), yang menangkap produk yang menempel di saluran setelah bucket terbuka atau massa asing di dalam kemasan. Untuk auger atau cup, penakarannya berloop terbuka — keduanya tidak dapat merasakan bahwa densitas curah produk telah bergeser — sehingga checkweigher di hilir menjadi loop penutup akurasi yang utama. Checkweigher ini melacak rata-rata bergerak berat kemasan dan mengirimkan koreksi kembali ke pengisi: pada auger ia menyesuaikan putaran ulir servo; pada cup ia menggeser volume teleskopik — keduanya saat mesin berjalan, tanpa menghentikan lini.
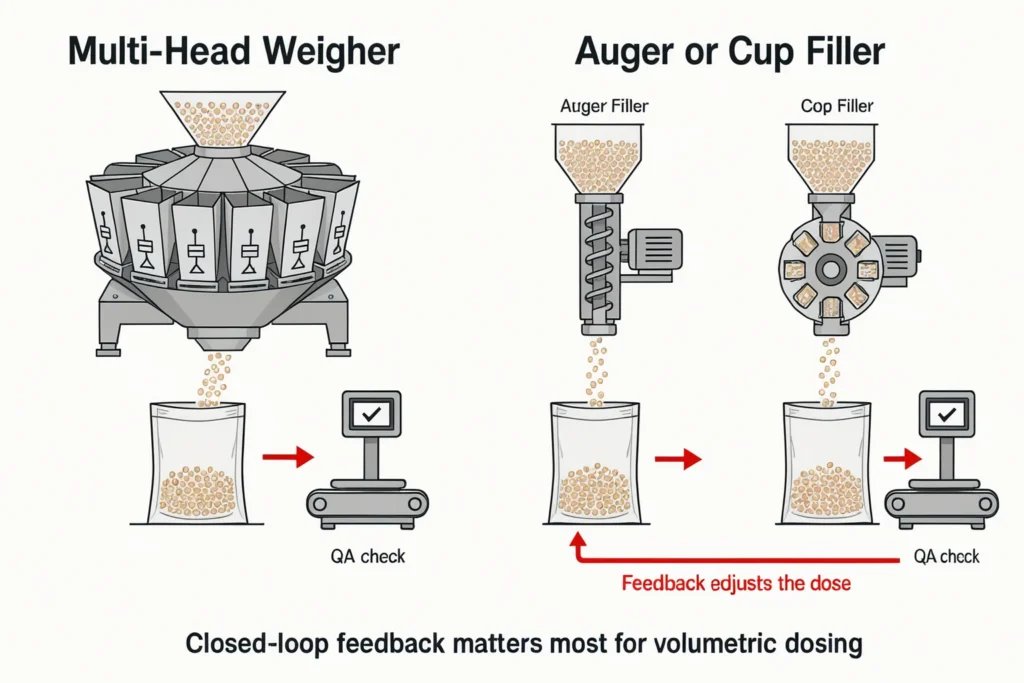
Poin praktisnya adalah umpan balik checkweigher memberikan hasil terbesar pada kedua metode volumetrik. Produk yang seragam dan mudah mengalir pada cup servo atau auger dengan checkweigher umpan balik dapat menjaga berat yang bersaing dengan sistem gravimetrik, dengan sebagian kecil dari biaya modal — itulah sebabnya "pengisi yang lebih murah plus checkweigher" sering kali merupakan pilihan yang benar, bukan langsung melompat ke timbangan premium.
Biaya Total Kepemilikan: Kelebihan Isi Biasanya Mengalahkan Harga Mesin
Dari harga pembelian saja urutannya jelas dan bersifat indikatif: pengisi takaran cup volumetrik berada di tingkat awal, auger di tengah, dan timbangan multihead di ujung premium. Jika itu seluruh ceritanya, mesin termurah akan menang. Itu bukan seluruh ceritanya.
Sepanjang masa pakai lima tahun, biaya dominan pada produk bernilai tinggi bukanlah mesinnya — melainkan kelebihan isi. Kembali ke model ilustrasi kopi di atas, selisih kelebihan isi tahunan antara pengisi volumetrik loop terbuka dan pengisi gravimetrik yang dikendalikan ketat mencapai sekitar tiga perempat juta dolar per tahun (perhitungan turunan, masukan ditampilkan). Selisih sebesar itu jauh melampaui perbedaan harga mesin yang realistis, sehingga mesin gravimetrik premium dapat memiliki biaya total kepemilikan terendah meskipun harga labelnya tertinggi — dan, dalam model ilustrasi bernilai tinggi itu, akumulasi penghematan kelebihan isi dapat melampaui selisih harga mesin dalam tahun produksi pertama. Itu adalah hasil model untuk satu SKU bernilai tinggi, bukan janji universal: pada komoditas bernilai rendah, di mana kelebihan isi murah, metode yang lebih murah sering menang telak.
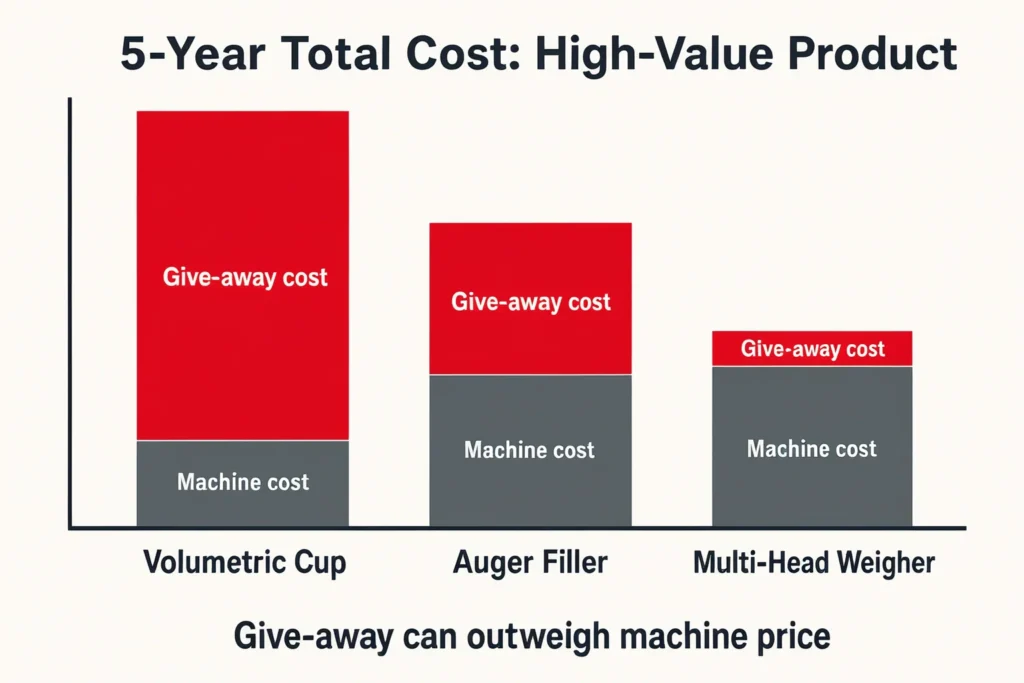
Aturan keputusan yang muncul dari sini sederhana. Kalikan perkiraan selisih kelebihan isi Anda dengan nilai produk dan volume tahunan Anda sebelum membandingkan penawaran mesin — pada SKU bernilai tinggi dan bervolume tinggi, seperti pada model ilustrasi kopi di atas, penghematan kelebihan isi dapat melampaui selisih harga mesin dalam tahun produksi pertama. Pada produk murah dan stabil hal itu jarang terjadi, jadi hitung kelebihan isi sebelum Anda memutuskan. Untuk gambaran penawaran yang lebih luas seputar pilihan penakaran, lihat Panduan Harga Mesin Pengemas kami.
Kasus Batas Fisika Produk — "Alasan" di Balik Aturannya
Untuk pencocokan awal produk ke metode, lihat bagian penakaran dalam Panduan Memilih kami; berikut ini adalah fisika di balik aturan tersebut — mekanisme kegagalan yang menjelaskan mengapa setiap metode memiliki batasan seperti sekarang.
Bubuk halus yang kohesif — tepung, cabai, serbuk halus kimia — menahan aliran gravitasi karena gaya antar partikel yang kuat. Ketika dijatuhkan ke dalam cup volumetrik, bubuk ini menjembatani rongga atau menempel pada dinding dan tertakar tidak menentu, itulah sebabnya kelas produk ini membutuhkan ulir: auger secara fisik memberikan gaya geser pada bubuk dan mendorongnya turun melalui tabung dalam aliran yang terkendali. Butiran yang mudah mengalir adalah masalah yang berlawanan. Gula, garam, atau beras bergerak begitu mudah sehingga auger standar berulir terbuka (open-flight) membiarkannya membanjir langsung melalui celah ulir, sehingga cup atau timbangan adalah pilihan yang wajar. Ketika densitas curah atau kelembapan produk berayun lebar dari satu batch ke batch lain, tidak ada penakar volumetrik yang dapat mengimbangi — hanya timbangan gravimetrik, yang mengukur massa secara langsung, yang menjaga berat saat densitas bergerak di bawahnya.
Dua batasan lagi terus-menerus muncul. Produk yang lengket, berminyak, atau menempel — buah kering, permen jeli, keju parut — menempel pada bucket timbangan yang halus dan tidak lepas dengan bersih, sehingga timbangan multihead untuk pekerjaan ini dibuat dengan permukaan kontak berpelat dimple, berlapis PTFE, atau berjaring kawat agar produk terlepas. Sementara produk campuran, tidak beraturan, atau rapuh — keripik, pretzel, trail mix, makanan laut beku — tidak akan bertahan dari geseran ulir atau penjembatanan cup. Namun, timbangan multihead memindahkannya dengan lembut melalui saluran lebar dan, pada kasus campuran, menggabungkan beberapa bahan ke satu berat target dalam satu jatuhan. Inilah kasus-kasus di mana fisika, bukan harga, yang menentukan keputusan.
Bagaimana Trade-off Ini Berlangsung dalam Praktik
Polanya konsisten di berbagai lini nyata. Pada produk bernilai tinggi atau sulit ditangani — protein premium, kopi spesialti, makanan ringan yang rapuh, campuran aneka produk — metode penakaran dipilih berdasarkan kelebihan isi dan keutuhan produk, bukan harga mesin terendah. Produsen peralatan memasarkan secara gencar pengurangan kelebihan isi justru karena di situlah uangnya. Pada komoditas stabil bernilai rendah berlaku sebaliknya, dan pengisi paling sederhana yang menang. Model biaya total di awal panduan ini hanyalah logika tersebut yang dibuat eksplisit: jalankan angka kelebihan isi Anda sendiri terhadap nilai produk dan volume tahunan Anda, dan metode yang tepat biasanya akan terpilih dengan sendirinya.
ShengWei menawarkan ketiga metode penakaran dalam satu keluarga mesin vertikal satu jalur — setiap model memadukan rancangan seri ini dengan sistem penakarannya sendiri: mesin pengemas satu jalur dengan timbangan multihead untuk berat yang ketat dan penanganan yang lembut, mesin pengemas bubuk satu jalur dengan auger (ulir) untuk penakaran bubuk yang terkendali dengan pengendalian debu, mesin pengemas satu jalur dengan timbangan linear untuk kelas akurasi menengah, dan mesin pengemas satu jalur dengan takaran cup volumetrik untuk pengisian yang paling sederhana dan tercepat — semuanya dalam jajaran mesin pengemas vertikal satu jalur yang sama. Untuk keluaran sachet dan stick pack multi-jalur, lihat platform vertikal otomatis penuh kami, termasuk mesin pengemas segel tiga sisi enam jalur dan mesin pengemas center seal sepuluh jalur. Jika Anda mengisi pouch siap pakai, bukan membentuk kantong langsung di mesin, kepala penakar mengumpankan produk ke mesin pengemas pouch siap pakai; jika Anda masih menentukan gaya kantong, mulailah dari Hub Jenis Kemasan Pouch kami. Untuk melihat bagaimana kami memeriksa dan menguji coba lini ini sebelum pengiriman, kunjungi Pabrik & Pusat Kualitas.
Sebelum Anda Membeli: Apa yang Perlu Dikonfirmasi dengan Pemasok
Sebagian besar sengketa penakaran berawal dari spesifikasi yang tidak pernah ditetapkan dengan jelas sebelum pemesanan. Masukkan pertanyaan-pertanyaan ini ke dalam permintaan penawaran (RFQ) dan uji penerimaan Anda, dan perlakukan setiap angka akurasi sebagai klaim yang harus direproduksi pada produk Anda sendiri — bukan fakta katalog:
- Kondisi di balik angka akurasi. Produk, berat isi, dan kecepatan lini mana yang menghasilkan angka ± yang dikutip pemasok, dan apakah mereka akan mereproduksinya dalam uji penerimaan pabrik pada lot produk Anda sendiri?
- Kalibrasi dan zero ulang. Bagaimana takaran dikalibrasi dan timbangan di-nol-kan ulang setelah pencucian basah atau pergantian produk, dan berapa lama waktu shift yang dibutuhkan?
- Kestabilan pengumpanan. Pada timbangan, bagaimana pengumpan getar menjaga pengisian setiap hopper tetap merata; pada auger, bagaimana tekanan head hopper dijaga stabil saat hopper mengosong? Pengumpanan yang tidak merata dan tekanan head yang menurun adalah dua penyebab pergeseran berat yang paling tersembunyi.
- Ketahanan. Pada timbangan multihead, bagaimana kepala yang gagal atau bergeser terdeteksi, dan apa dampak kehilangan satu kepala terhadap kelebihan isi sampai diperbaiki?
- Kecepatan pada akurasi Anda, bukan nameplate. Throughput berapa yang benar-benar dipertahankan mesin pada akurasi target Anda setelah tahap pengumpanan tetes yang lambat diperhitungkan?
- Tugas checkweigher. Apakah checkweigher di hilir hanya dihubungkan untuk menolak kemasan di luar spesifikasi, atau juga mengirimkan koreksi kembali ke pengisi untuk menutup loop?
Untuk rangkaian pertanyaan pra-pemesanan yang lebih luas mencakup seluruh mesin — produk, format, throughput, utilitas, dan kepatuhan — lihat daftar cek pra-RFQ dalam Panduan Memilih kami.
Pertanyaan yang Sering Diajukan
Pengisi takaran cup vs pengisi auger vs timbangan multihead: apa perbedaan sebenarnya?
Ketiganya berbeda dalam cara mengukur takaran. Timbangan multihead bersifat gravimetrik — menimbang produk di banyak hopper dan memilih kombinasi yang paling mendekati target. Pengisi auger bersifat semi-volumetrik — menakar dengan menghitung putaran ulir, sehingga berat bergantung pada densitas curah. Cup volumetrik bersifat volumetrik murni — mengisi volume cup yang tetap, sehingga berat adalah volume dikali densitas. Perbedaan pengukuran itu, bukan kualitas pembuatan, yang menentukan perbedaan akurasi. Untuk mengetahui metode mana yang ditunjukkan oleh produk spesifik Anda, lihat bagian penakaran dalam Panduan Memilih kami.
Apa itu mesin pengisi bubuk tipe auger?
Mesin pengisi bubuk tipe auger bersifat semi-volumetrik. Sebuah ulir spiral di dalam tabung penakar berputar sejumlah putaran yang terprogram, dan setiap putaran memindahkan volume bubuk yang tetap. Berat yang dikeluarkan adalah volume × densitas curah, sehingga ketika densitas bubuk bergeser — karena pemadatan, ukuran partikel, atau kelembapan — beratnya ikut bergeser. Auger berpenggerak servo dan tekanan head hopper yang stabil memperketat hal ini secara cukup besar, dan auger net-weigh menambahkan load cell untuk menutup loop.
Mengapa timbangan multihead lebih akurat daripada auger atau cup volumetrik?
Karena timbangan ini mengukur massa secara langsung. Berat takaran dibaca dari load cell, bukan dihitung dari densitas curah produk, sehingga perubahan densitas — akibat pemadatan, kelembapan, atau ukuran partikel — tidak langsung mengacaukan pengisian. Auger dan cup volumetrik menakar volume dan mengandalkan densitas untuk mengubahnya menjadi berat, sehingga ketika densitas bergeser, berat ikut bergeser kecuali checkweigher di hilir menutup loop.
Apakah menambah jumlah kepala timbang selalu meningkatkan akurasi?
Sampai batas tertentu. Lebih banyak kepala berarti lebih banyak kombinasi berat yang dapat dipilih — 10 kepala memberikan 1,023, 14 kepala memberikan 16,383 — sehingga mesin dapat mendarat lebih dekat ke target dengan kelebihan isi yang lebih kecil. Namun manfaatnya mendatar sekitar 14 kepala pada lini satu produk, karena waktu pengendapan produk dan kemerataan pengumpanan mulai membatasi siklus lebih besar daripada statistik. Jumlah kepala yang sangat tinggi terutama untuk pencampuran multi-produk, bukan untuk presisi satu SKU.
Apa dampak finansial dari akurasi penakaran?
Peraturan isi bersih mengharuskan agar kemasan rata-rata memenuhi berat yang dinyatakan, sehingga pengemas harus membidik di atas label dengan penyangga yang ukurannya disesuaikan dengan variasi pengisi. Penakaran yang lebih ketat berarti penyangga yang lebih kecil dan lebih sedikit produk yang diberikan berlebih pada setiap kemasan. Efeknya berskala: contoh perhitungan dalam makalah teknik yang ditinjau sejawat (IJERI, 2012) memperkirakan pengurangan pengisian berlebih 1% sekitar $500,000 per tahun bagi prosesor yang menjalankan sekitar satu juta kemasan 1-lb per minggu dengan nilai produk sekitar $1 per pon. Angkanya bergeser sesuai volume dan nilai produk Anda, tetapi arahnya selalu sama.
Dapatkah pengisi volumetrik yang lebih murah mencapai akurasi yang sama dengan timbangan?
Pada produk yang seragam dan mudah mengalir, sering kali bisa — dengan menambahkan checkweigher di hilir dalam loop tertutup. Checkweigher melacak rata-rata berjalan dan mengirimkan koreksi kembali ke pengisi, menyesuaikan putaran auger atau volume cup saat mesin berjalan untuk meniadakan pergeseran densitas yang lambat. Ini memberikan hasil terbesar pada kedua metode volumetrik, itulah sebabnya "cup servo atau auger ditambah checkweigher umpan balik" sering menjadi jalur yang paling hemat biaya, bukan langsung melompat ke timbangan premium.
Metode penakaran mana yang paling sulit dan paling mudah dibersihkan serta diganti produknya?
Cup volumetrik adalah yang paling mudah dan tercepat — setel ulang volume cup atau tukar set cup, sering kali tanpa alat dalam hitungan menit. Auger adalah yang paling berat dibongkar, karena ulir dan tabung dilepas untuk pencucian basah dan bubuk kohesif menumpuk di celah. Timbangan multihead memiliki bagian kontak produk terbanyak, tetapi model higienis memungkinkan hopper dilepas tanpa alat, dan banyak pabrik menyimpan set hopper cadangan untuk menukar yang kotor dengan yang bersih dan meminimalkan waktu henti.
Apa kegagalan penakaran yang paling umum menurut metode?
Auger mengalami penjembatanan dan rathole di dalam hopper, pergeseran berat saat tekanan head turun, dan pembanjiran ketika produk terlalu mudah mengalir. Timbangan multihead mengalami pantulan bucket pada kecepatan tinggi, produk kering atau berminyak yang menempel karena listrik statis, dan zero drift setelah perakitan ulang yang ceroboh. Cup volumetrik mengalami pergeseran akibat pemadatan, kesalahan aerasi pada kecepatan tinggi, dan debu yang mengendap ke zona segel sehingga menyebabkan kantong bocor. Menyebutkan yang relevan dengan produk Anda dalam RFQ membuat langkah penanggulangan yang tepat ditetapkan sejak awal.
Apakah timbangan multihead sepadan dengan harganya yang lebih tinggi?
Itu bergantung pada nilai dan volume produk Anda. Dalam model ilustrasi kopi bernilai tinggi kami, penghematan kelebihan isi dari penakaran yang lebih ketat dapat melampaui selisih harga mesin dalam tahun produksi pertama — perhitungan turunan dari masukan yang disebutkan, bukan janji universal. Pada komoditas bernilai rendah dan stabil, di mana kelebihan isi murah, cup atau auger biasanya menang. Ujiannya sederhana: kalikan perkiraan selisih kelebihan isi Anda dengan nilai produk dan volume tahunan, lalu bandingkan dengan selisih harga mesin.
Berapa waktu produksi (lead time) yang sebaiknya saya harapkan pada sistem penakaran dari China?
Model dasar ShengWei — konfigurasi standar mesin pengisi vertikal satu jalur kami dalam versi multihead, auger, timbangan linear, dan cup — dikirim dalam 15–30 hari kerja ex-works. Rakitan multi-jalur kustom dan lini terintegrasi lengkap membutuhkan waktu lebih lama; konfirmasikan lingkup dalam RFQ. Tambahkan empat hingga enam minggu transit laut ketika membandingkan penawaran ex-works dengan penawaran terkirim, dan anggarkan checkweigher serta perangkat pengendali debu sebagai butir tersendiri, bukan sebagai pertimbangan susulan.
Kirim Spesifikasi Produk Anda untuk Mendapatkan Rekomendasi Penakaran
Kirimkan kepada kami jenis produk, densitas curah, target berat isi, kelas akurasi yang dibutuhkan, dan volume tahunan Anda. Kami akan membalas dengan rekomendasi metode penakaran (timbangan multihead, auger, timbangan linear, atau cup), sasis tempat metode itu dipasang, apakah checkweigher umpan balik akan terbayar pada angka Anda, kisaran harga FOB dari penawaran 2026 saat ini, serta waktu produksi dan catatan pengiriman untuk wilayah Anda. Kami biasanya membalas dalam satu hari kerja.
info@shengweimachine.com · +86 181 2511 2025 · atau hubungi tim teknik kami secara langsung
Manajer Penjualan Internasional di ShengWei Machine