Perbandingan Metode Penyegelan Kantong: Heat Seal, Impulse, Band & Ultrasonik: Panduan Integritas Segel, Jendela TPT & Mode Kegagalan

Ditulis oleh
Hellena Ji, Manajer Penjualan Internasional
Waktu Produksi
15–30 hari kerja ex-works
Pasar
80+ negara yang dilayani
Penyegelan
Disesuaikan dengan susunan film Anda, bukan setpoint tetap
Penyegelan Adalah Jendela Proses, Bukan Bentuk Kantong
Halaman jenis kantong menjelaskan format kemasan pouch. Panduan ini membandingkan teknologi penyegelan dan mode kegagalan di balik kantong-kantong tersebut — kekuatan segel, risiko kebocoran, kompatibilitas film, perkakas, inspeksi, dan biaya. Jika Anda masih memilih format kemasan pouch — standing pouch, gusset, flat bottom — mulailah dari Hub Jenis Kemasan Pouch kami; halaman ini membahas bagaimana kantong-kantong itu benar-benar dilas tertutup dan bagaimana las itu gagal.
Gagasan yang paling berguna dalam penyegelan adalah bahwa segel bukanlah sebuah pengaturan — melainkan sebuah jendela proses. Heat seal terbentuk ketika lapisan sealant bagian dalam film dibawa ke rentang suhu, tekanan, dan waktu tahan di mana lapisan itu mengalir dan menyatu tanpa merusak bagian struktur lainnya. Terlalu dingin atau terlalu singkat, las menjadi lemah; terlalu panas atau terlalu lama, film menipis, terbakar hingga tembus, atau melengkung. Jendela itu adalah sifat dari film Anda, bukan mesinnya, itulah sebabnya sealer yang sama diatur secara berbeda untuk standing pouch polietilena dibandingkan untuk laminasi berpenghalang tinggi.
Dua keputusan lanjutan berada di hilir jendela itu dan menjadi alasan panduan ini ada. Pertama, keempat cara umum menyalurkan panas ke film — hot bar panas konstan, pita impulse, band kontinu, atau getaran ultrasonik — berperilaku berbeda pada film yang sulit diproses, dan memilih yang tepat adalah pilihan rekayasa yang sesungguhnya, bukan bawaan. Kedua, segel yang tampak kuat masih bisa bocor, sehingga kekuatan dan kekedapan harus diverifikasi secara terpisah. Bagian-bagian di bawah membahas keduanya secara bergantian. Untuk lapisan pemilihan mesin di atas ini — keluarga mesin pengemas mana yang cocok untuk produk dan produksi Anda — lihat panduan memilih mesin pengemas yang tepat kami. Untuk perbandingan membentuk kantong langsung di mesin dengan mengisi pouch siap pakai, lihat Pouch Siap Pakai vs VFFS.
Bagaimana Keempat Metode Penyegelan Membentuk Sambungan Las
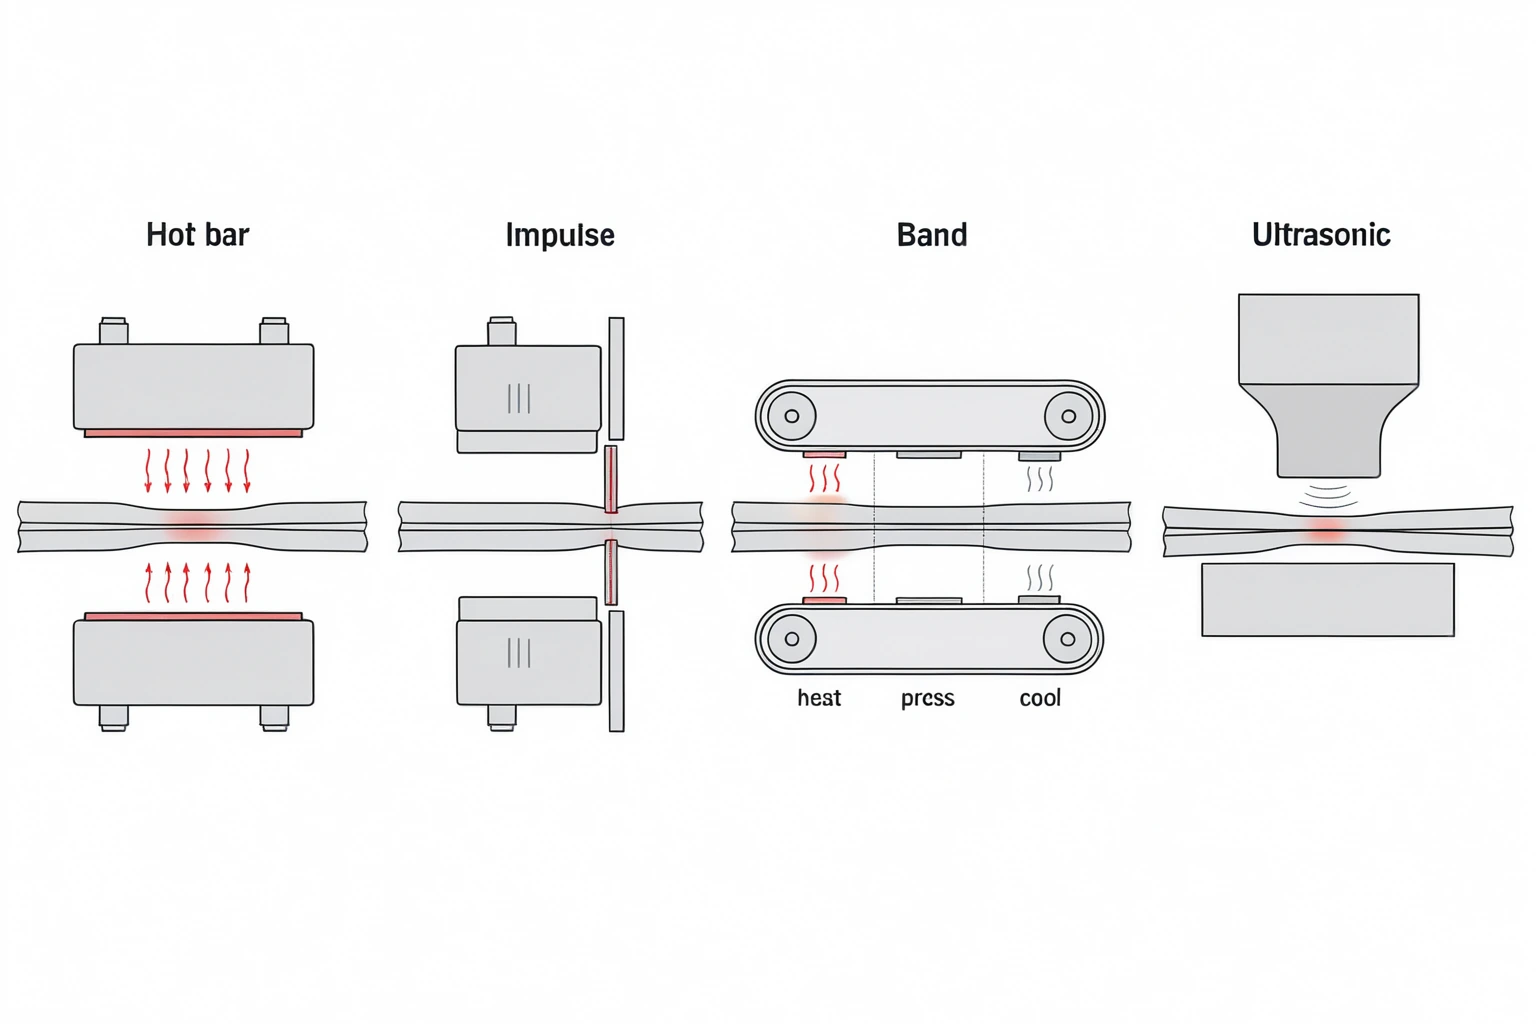
Keempat metode berakhir di tempat yang sama — sealant cair yang menyatu di bawah tekanan lalu membeku — tetapi cara mencapainya berbeda, dan perbedaan itulah yang membuat satu metode cocok untuk laminasi rapuh dan metode lain untuk film monomaterial yang dapat didaur ulang.
Hot bar panas konstan adalah pilihan andalan. Dua rahang yang dipanaskan dijaga pada suhu stabil dan menjepit film selama waktu tahan yang ditetapkan; panas dihantarkan masuk dari luar. Metode ini sederhana, kokoh, dan cepat disiapkan, tetapi karena rahang tetap panas, segel masih hangat dan lunak pada saat rahang terbuka, sehingga kekuatan awalnya lebih rendah — hot-tack-nya — sampai segel mendingin di udara.
Sealer impulse memanaskan hanya selama denyut arus singkat melalui elemen pita, lalu menjaga film tetap terjepit selagi mendingin. Karena las mengeras di bawah tekanan dan bukan di udara terbuka, impulse dapat menghasilkan segel yang lebih bersih dan lebih stabil pada struktur tipis atau yang sensitif — dengan konsekuensi siklus yang lebih lambat, karena setiap segel harus menunggu tahap panas lalu dingin.
Sealer band (rotari kontinu) membawa film di antara sabuk yang bergerak melalui zona pemanasan, kompresi, dan pendinginan yang terpisah secara berurutan. Hal itu membuatnya sangat cocok untuk gerakan kontinu berkapasitas tinggi dan untuk pouch siap pakai, karena segel dibentuk sekaligus didinginkan secara terkendali sebelum kantong meninggalkan sabuk.
Sealer ultrasonik bekerja dengan prinsip yang sama sekali berbeda: sebuah horn yang bergetar menyalurkan gerak mekanis berfrekuensi tinggi ke dalam film, dan panas dihasilkan di dalam material oleh gesekan internal pada antarmuka — alatnya sendiri tetap dingin. Karena energi hanya disalurkan di tempat lapisan bertemu dan hanya selama denyut las yang singkat, ultrasonik dapat menghasilkan segel yang sempit dan berulang dengan penyebaran panas yang sangat kecil, yang menjadi akar keunggulannya pada film yang peka panas dan film yang dapat didaur ulang. Kami kembali membahas di mana batas itu benar-benar memberi manfaat, dan di mana tidak, di bagian bawah.
Matriks Keputusan — Di Mana Keempat Metode Benar-Benar Berbeda
Perbandingan di bawah sengaja bersifat kualitatif. Angka kekuatan segel dan suhu adalah sifat dari film, sealant, dan kecepatan lini tertentu, bukan sifat suatu metode secara abstrak, sehingga deretan angka yang rapi akan lebih menyesatkan daripada membantu. Gunakan ini untuk mempersempit pilihan; tetapkan setpoint yang tepat pada film Anda sendiri selama uji coba.
| Dimensi | Hot Bar dengan Pemanasan Konstan | Penyegelan Impulse | Band / Rotari | Ultrasonik |
|---|---|---|---|---|
| Cara panas mencapai film | Dihantarkan masuk dari rahang yang selalu panas. | Dialirkan berdenyut melalui pita, lalu didinginkan dalam jepitan. | Dihantarkan melalui sabuk pada zona panas → tekan → dingin. | Dihasilkan di dalam film oleh getaran; alat tetap dingin. |
| Hot-tack awal | Lebih rendah — segel dilepas dari rahang dalam keadaan hangat dan lunak. | Lebih tinggi — las mengeras di bawah tekanan. | Terkendali — zona pendinginan khusus sebelum dilepas. | Tinggi — masukan panas yang sangat singkat dan terlokalisasi. |
| Kecenderungan lebar segel | Pita segel tradisional yang lebih lebar. | Sempit hingga sedang. | Sedang, kontinu. | Sempit dan presisi. |
| Kecenderungan throughput | Tinggi dan kontinu. | Lebih rendah — siklus panas lalu dingin untuk setiap segel. | Tinggi — dirancang untuk gerakan kontinu. | Tinggi — siklus las yang sangat singkat. |
| Kecocokan dengan monomaterial yang dapat didaur ulang | Dapat digunakan dengan lapisan sealant rekayasa dan kontrol ketat. | Baik — pendinginan dalam jepitan membantu jendela yang sempit. | Baik dengan kontrol suhu per zona. | Sering diunggulkan — penyebaran panas kecil. |
| Toleransi kontaminasi di dalam segel | Rendah — produk di dalam segel umumnya menyebabkan kebocoran. | Rendah hingga sedang. | Rendah hingga sedang. | Dapat lebih baik pada kasus tertentu yang telah divalidasi (lihat di bawah). |
| Tingkat belanja modal (indikatif) | Tingkat awal — pilihan andalan berbiaya terendah. | Tingkat awal hingga menengah. | Menengah. | Tingkat premium — dengan tambahan generator dan perkakas. |
Tinjauan singkat — faktor penentu, bukan vonis
Condongkan pilihan ke hot bar panas konstan bila filmnya toleran, throughput dan biaya mesin terendah paling penting, dan jendela yang disetel dengan baik menjaga segel yang Anda butuhkan.
Condongkan pilihan ke impulse atau band bila strukturnya tipis, peka panas, atau dapat didaur ulang dan diuntungkan oleh pendinginan di bawah tekanan sebelum dilepas.
Condongkan pilihan ke ultrasonik bila kontaminasi di dalam segel, jendela film yang dapat didaur ulang yang sempit, segel yang sangat sempit, atau energi sesuai kebutuhan menjadi faktor penentu — dan film, produk, perkakas, serta uji validasi mendukungnya. Ini adalah faktor penentu teknis — risiko kontaminasi, kepekaan film, kerapuhan foil penghalang, throughput, dan anggaran — bukan pencarian bentuk kantong.
Jendela Penyegelan — dan Mengapa Film yang Dapat Didaur Ulang Lebih Sulit
Setiap heat seal berada di dalam sebuah jendela yang ditentukan oleh tiga variabel yang bekerja bersama: suhu, tekanan, dan waktu tahan — jendela TPT. Naikkan satu dan Anda sering dapat menurunkan yang lain — waktu tahan lebih lama memungkinkan penyegelan pada suhu lebih rendah, tekanan lebih besar memperbaiki kontak pada film bertekstur — tetapi keluar dari jendela ke arah mana pun, segel gagal dengan cara yang khas. Di bawahnya, sealant tidak pernah mengalir sepenuhnya dan menghasilkan las yang dingin dan lemah; di atasnya, film terdistorsi, segel menjadi getas, atau lapisan film terbakar hingga tembus.
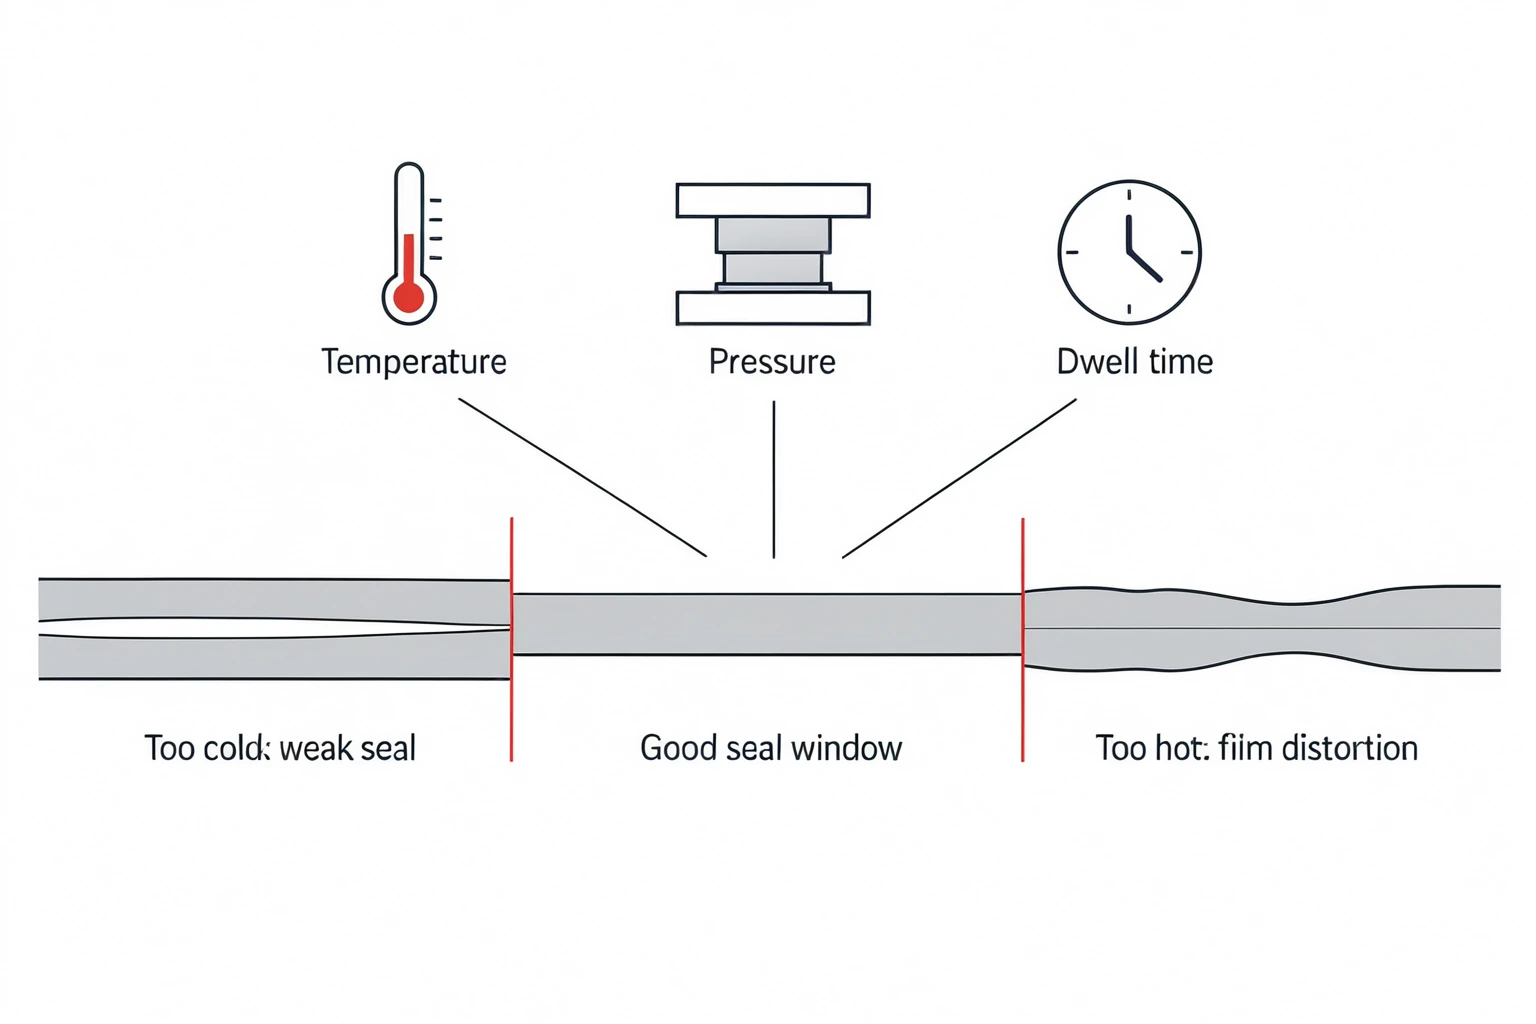
Di sinilah kemasan yang dapat didaur ulang mengubah rekayasanya. Laminasi tradisional memadukan lapisan luar bertitik leleh tinggi dengan sealant dalam bertitik leleh rendah, sehingga suhu yang menyatukan segel berada jauh di bawah suhu yang merusak struktur — jendela yang lebar dan toleran. Film monomaterial yang dapat didaur ulang, yang dibuat dari satu keluarga polimer, tidak memiliki pemisahan itu: lapisan yang Anda lelehkan untuk menyegel dan lapisan yang memberi kekuatan pada kantong secara kimia berdekatan, sehingga jendela penyegelan menyempit dan kontrol proses menjadi lebih ketat dan kurang toleran. Itulah alasan praktis mengapa merek yang beralih ke struktur yang dapat didaur ulang sering mengevaluasi ulang tahap penyegelan alih-alih memperlakukannya sebagai penggantian langsung.
Dorongan regulasi di balik hal ini nyata tetapi sering dilebih-lebihkan, sehingga perlu dinyatakan dengan tepat. Peraturan Kemasan dan Limbah Kemasan Uni Eropa (Regulasi 2025/40) mewajibkan agar kemasan yang ditempatkan di pasar Uni Eropa dapat didaur ulang paling lambat tahun 2030, dinilai berdasarkan kriteria desain untuk daur ulang. Peraturan itu tidak secara eksplisit mewajibkan konstruksi monomaterial — tetapi karena laminasi multilapis cenderung dinilai buruk dalam hal daur ulang, monomaterial telah menjadi jalur praktis yang umum untuk kepatuhan, dan bersamanya jendela penyegelan yang lebih sempit. Metode yang membatasi penyebaran panas — impulse, band dengan pendinginan per zona, dan ultrasonik — adalah bagian dari cara pengemas menjaga jendela yang lebih sempit itu tetap terkendali, di samping lapisan sealant rekayasa pada hot bar yang terkendali dengan baik.
Kekuatan Segel vs Integritas Segel: Uji Mana Menemukan Apa
Kesalahan paling mahal dalam penyegelan adalah menganggap segel yang kuat sama dengan segel yang kedap bocor. Keduanya adalah sifat yang berbeda, diukur dengan uji yang berbeda, dan sebuah kemasan dapat lolos satu uji sambil gagal pada yang lain. Kekuatan segel adalah seberapa besar gaya yang diperlukan untuk menarik segel hingga terlepas; integritas segel adalah apakah segel memiliki jalur kebocoran, sekecil apa pun. Segel yang lebar dan terikat kuat dengan satu saluran halus yang melintasinya dapat sekaligus kuat dan bocor.
Standar uji segel yang diakui masing-masing menjawab pertanyaan yang lebih sempit daripada yang diperkirakan orang, dan cakupannya penting — banyak yang berasal dari kemasan perangkat medis dan tidak dapat begitu saja dipindahkan ke pouch makanan:
- Kekuatan segel (kupas): ASTM F88 mengukur gaya untuk memisahkan segel dan cara segel itu gagal (terkupas, robek, atau delaminasi). Uji ini memberi tahu Anda bahwa segelnya kuat — bukan bahwa segelnya bebas kebocoran.
- Kebocoran saluran halus, pouch makanan dan konsumen: ASTM F3039 adalah uji penetrasi zat warna untuk kemasan fleksibel tidak berpori — acuan yang tepat untuk sebagian besar pouch makanan berpenghalang. (Uji zat warna ASTM F1929 yang lebih lama dibatasi untuk kemasan medis berpori dan tidak semestinya dikutip untuk pouch makanan.)
- Kebocoran besar: ASTM F2096 adalah uji gelembung sederhana di bawah tekanan internal yang menangkap kebocoran besar. Uji ini sensitif dan murah, tetapi merupakan penyaringan kebocoran besar, bukan uji saluran halus atau uji ledak.
- Ledak dan creep: ASTM F1140 (tanpa penahan) dan ASTM F2054 (ditahan di antara pelat) memberi tekanan pada kemasan hingga segel gagal, untuk menemukan titik terlemah.
- Peluruhan vakum dan validasi: ASTM F2338 (deteksi kebocoran dengan peluruhan vakum) dan ISO 11607-2 (validasi proses penghalang steril, IQ/OQ/PQ) mencakup pekerjaan yang diatur regulasi dan pekerjaan kemasan berpenghalang tinggi.
Poin utama bagi pembeli adalah menetapkan uji kekuatan sekaligus uji kebocoran untuk produk, dan mencocokkan uji kebocoran dengan kemasannya — uji gelembung untuk penyaringan kebocoran besar, uji penetrasi zat warna untuk saluran halus yang mengalahkan segel yang tampak kuat. Format kemasan yang berbeda juga menampilkan segel secara berbeda, dan itu bagian dari alasan mengapa gaya kantong dan metode penyegelan dipilih bersamaan:

Segel tiga sisi
Tiga garis las dan satu tepi lipatan untuk diverifikasi.

Segel empat sisi
Empat garis las — panjang segel terbanyak untuk diperiksa.

Center seal (back seal)
Satu sambungan belakang ditambah las atas dan bawah — tiga yang perlu diperiksa.

Fin seal
Sisi dalam dilas menjadi fin yang berdiri — titik kebocoran yang umum.
Geometri sambungan yang berbeda menempatkan segel di tempat yang berbeda — itulah sebabnya format dan metode penyegelan ditetapkan bersamaan. Untuk daftar lengkap format kemasan, lihat Hub Jenis Kemasan Pouch dan halaman mesin segel tiga sisi, segel empat sisi, dan center seal.
Mode Kegagalan yang Benar-Benar Akan Anda Temui — dan RFQ yang Mengantisipasinya
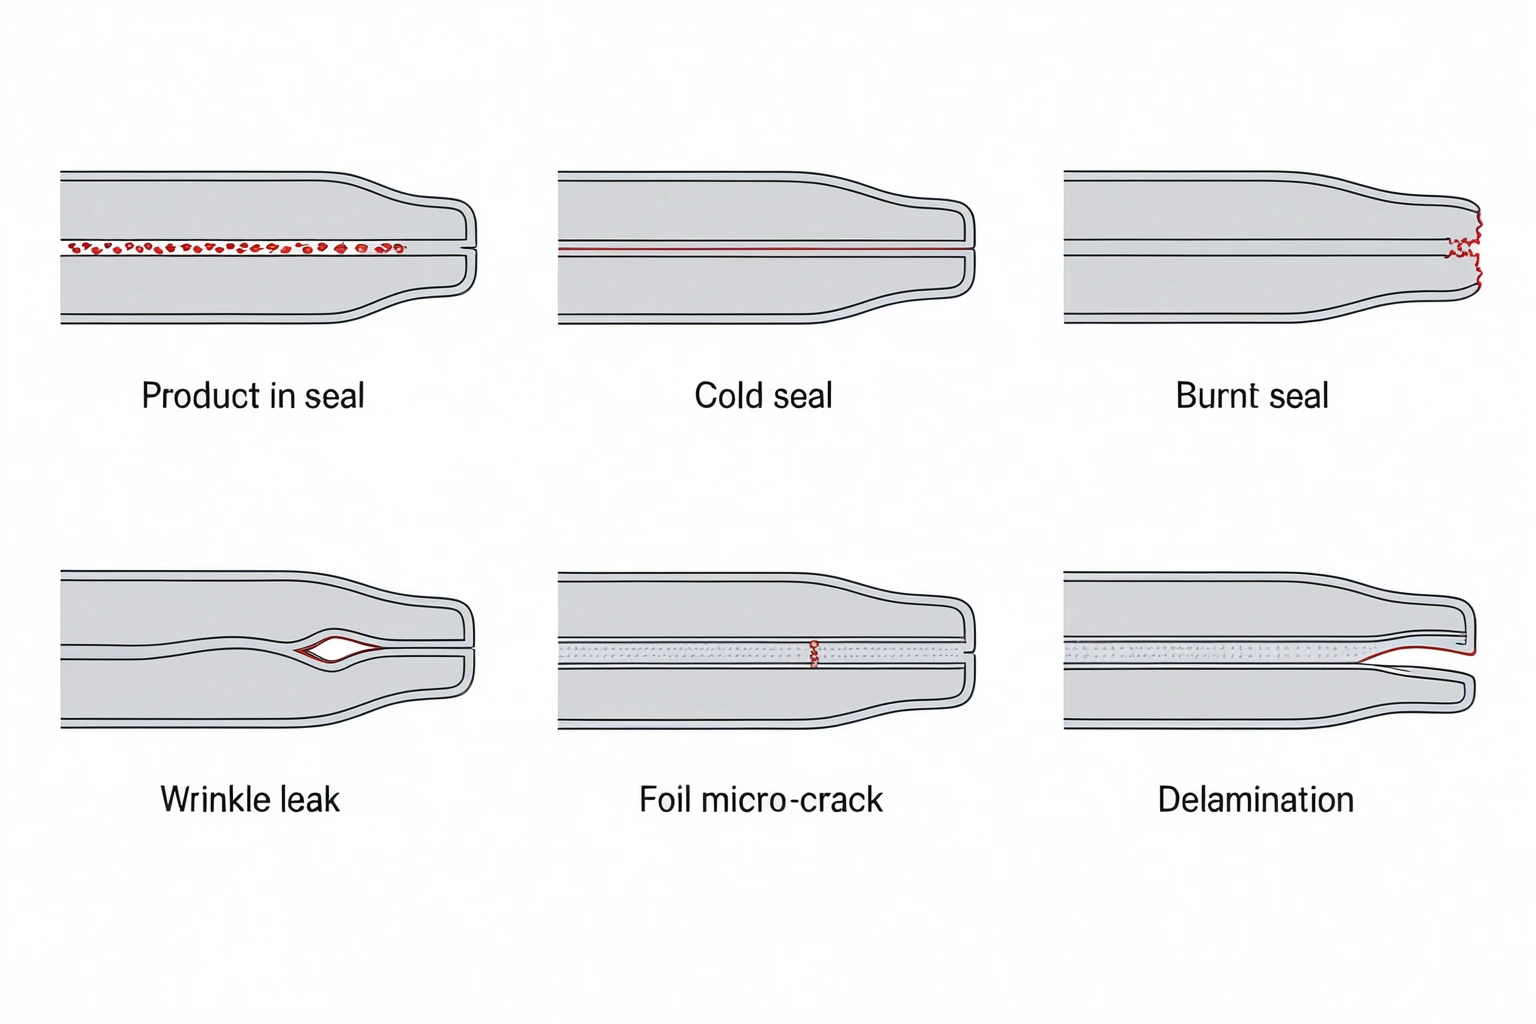
Segel gagal dengan sejumlah kecil cara yang dapat dikenali, dan menyebutkan cara yang relevan dengan produk Anda adalah separuh dari menulis permintaan penawaran (RFQ) yang baik. Masing-masing memiliki mekanisme dan uji yang menangkapnya.
- Kebocoran kapiler akibat produk di dalam segel — jalur yang umum dan berisiko tinggi: bubuk, partikel halus, lemak, atau cairan mendarat di permukaan segel dan meninggalkan saluran mikroskopis yang terungkap oleh uji penetrasi zat warna meskipun segel terbukti kuat dalam uji tarik. Inilah kegagalan yang terkadang ditangani dengan mendatangkan ultrasonik.
- Segel dingin atau kurang tersegel — suhu, tekanan, atau waktu tahan yang terlalu kecil, sehingga sealant tidak pernah menyatu sepenuhnya; segel tampak tertutup tetapi terkelupas terbuka atau bocor.
- Segel gosong atau terlalu tersegel — panas atau waktu tahan yang terlalu besar menipiskan dan membuat film getas di tepi segel, sehingga retak saat ditekuk.
- Kebocoran akibat kerutan atau lipatan — lipatan yang terjepit di dalam segel meninggalkan saluran; umum terjadi di sudut dan pada transisi zipper atau gusset.
- Retak mikro pada foil penghalang — benturan rahang yang keras mematahkan lapisan foil tipis, membuka kebocoran lambat yang biasanya hanya ditemukan oleh pengujian peluruhan vakum.
- Geser tepi dan delaminasi — segel bertahan tetapi menipiskan film di tepinya, atau lapisan-lapisan terpisah, melemahkan kemasan selama masa simpannya.
RFQ yang baik menyebutkan struktur film dan sealant, produk dan apakah produk itu berdebu atau berlemak, format kantong dan zipper atau gusset apa pun, throughput, dan standar integritas segel yang akan Anda gunakan sebagai acuan uji. Dengan begitu pemasok dapat menetapkan metode, desain rahang, dan inspeksi yang tepat sejak awal, bukan menemukan mode kegagalan saat produksi. Untuk cairan dan saus, menjaga produk agar tidak mengenai area segel dimulai dari stasiun pengisian; halaman mesin pengemas cairan membahas sisi lini tersebut.
Batas Ultrasonik: Di Mana Alat Dingin Layak Mendapat Harga Premiumnya
Penyegelan ultrasonik menarik banyak klaim, sehingga perlu memisahkan mekanismenya — yang valid — dari pemasarannya. Karena panas dihasilkan di dalam film selama denyut las yang singkat dan alatnya tetap dingin, ultrasonik memusatkan energi tepat pada antarmuka segel. Sistem ultrasonik seperti milik Herrmann umumnya bekerja pada sekitar 20–35 kHz dengan amplitudo terkendali sekitar 9–35 mikron, disesuaikan dengan film dan geometri segel; dalam sumber Herrmann/Mespack itu, sistem berfrekuensi lebih tinggi diposisikan untuk segel yang lebih sempit (angka vendor dan OEM, spesifik aplikasi). Energi yang presisi dan berpenyebaran rendah itulah dasar sebenarnya dari dua keunggulan utamanya.
Yang pertama adalah toleransi kontaminasi, dan versi yang jujur bersifat bersyarat. Dalam sebuah kasus industri yang banyak dikutip, lini dendeng sapi Oberto beralih dari penyegelan hot bar ke ultrasonik pada mesin pengemas vertikal dan melaporkan bahwa segel dapat menutup melewati serpihan dendeng yang sebelumnya menyebabkan kantong bocor — kantong menahan uji dua jam pada 25 inci vakum sejak awal, permukaan segel menyusut dari sekitar 1.25 inci menjadi kurang dari seperempat inci, dan keluaran naik dari sekitar 35–40 menjadi 75 kantong per menit (Packaging Strategies, 2017). Itu adalah hasil nyata yang disebutkan namanya — tetapi hanya satu produk, satu mesin, satu validasi. Cara yang tepat untuk menggeneralisasikannya adalah secara sempit: ultrasonik dapat memperbaiki penyegelan melewati sebagian kontaminasi di dalam segel, pada film yang tepat, setelah uji coba membuktikannya untuk produk Anda. Ini bukan kemampuan universal "menyegel melewati apa pun", dan sebagian aditif pelepas dan kelembapan yang terperangkap dapat mengganggunya.
Keunggulan kedua adalah energi dan material. Karena tidak ada pemanasan awal dan tidak ada alat panas yang harus dijaga pada suhu tertentu, generator hanya menarik daya selama pengelasan; Herrmann melaporkan hingga sekitar 75% lebih sedikit energi penyegelan dibandingkan rahang yang dipanaskan terus-menerus (klaim vendor). Segel yang lebih sempit juga dapat menghemat film: satu kasus kemasan makanan ringan melaporkan penghematan material sekitar 11% dengan memperkecil segel ujung, dalam kondisi khusus aplikasi tersebut — angka kasus, bukan angka yang dijamin. Ultrasonik juga telah dilisensikan untuk menyegel kertas tanpa lapisan (Syntegon menyerahkan hak eksklusif proses tersebut kepada Herrmann pada 2023), yang penting seiring berkembangnya format berbasis kertas yang dapat didaur ulang. Poin utamanya bukan bahwa ultrasonik menang — melainkan bahwa pada pekerjaan yang rawan kontaminasi, peka panas, dapat didaur ulang, atau bersegel sempit, ultrasonik layak dievaluasi terhadap hot bar yang terkendali baik, yang tetap menjadi pilihan bawaan yang lebih luas dan lebih murah di tempat lain.
Perkakas, Kontrol Rahang & Inspeksi: Tempat Keandalan Ditentukan
Setelah metode dipilih, keandalan segel sehari-hari ditentukan oleh perkakas dan kontrol rahang — detail yang tidak mencolok yang membedakan segel yang bertahan selama satu shift dari segel yang bergeser.
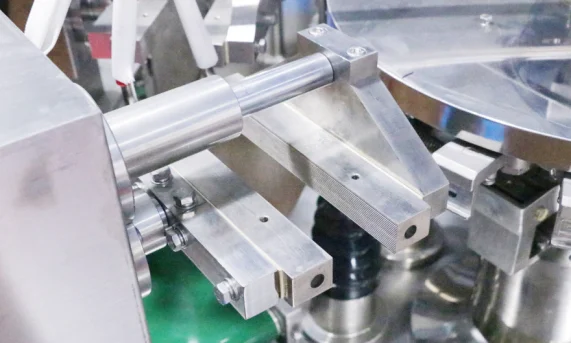
Pada heat sealer, permukaan rahanglah yang bekerja: pola gerigi atau knurling menentukan bagaimana film dicengkeram dan bagaimana panas berpindah, dan permukaan yang bersih, rata, dan dipanaskan merata adalah yang menjaga segel tetap konsisten di seluruh lebarnya. Rahang yang aus atau terkontaminasi adalah salah satu penyebab utama kebocoran yang terjadi sesekali. Kontrol rahang sama pentingnya dengan bentuk rahang — klem mekanis yang keras menjatuhkan seluruh gaya dalam sekejap, sedangkan rahang berpenggerak servo dapat mendarat lembut dan menerapkan gaya secara bertahap. Gaya bertahap itu dapat mengurangi kerusakan akibat benturan pada foil penghalang yang rapuh dan meningkatkan konsistensi segel pada kecepatan tinggi (fitur kontrol yang layak ditanyakan bila retak mikro foil merupakan risiko). Ultrasonik membawa disiplin perkakasnya sendiri: horn dan anvil adalah komponen akustik presisi, geometri energy director membentuk las, dan pengisi abrasif mengikis horn seiring waktu, sehingga umur perkakas menjadi bagian dari perhitungan biaya.
Inspeksi menutup siklus. Untuk sebagian besar pekerjaan makanan dan konsumen, kombinasi uji destruktif berkala di lini (uji kupas dan uji kebocoran dengan zat warna atau gelembung pada kemasan sampel) ditambah pemeriksaan visual atau sistem visi yang kontinu sudah cukup untuk menjaga mutu. Kemasan steril, medis, dan berpenghalang tinggi melangkah lebih jauh, ke validasi proses formal serta sistem peluruhan vakum atau pemantauan segel di dalam lini. Apa pun tingkatnya, prinsip dari bagian uji tetap berlaku: verifikasi kekuatan dan kekedapan secara terpisah, karena lini yang hanya memeriksa salah satunya pada akhirnya akan mengirimkan kegagalan pada yang lain.
Cara ShengWei Menyegel — dan Membuktikan Jendela Penyegelan
Pada seluruh mesin ShengWei yang dipublikasikan, penyegelan panas dikonfigurasi menyesuaikan format kantong dan film, bukan ditetapkan tetap; bila ultrasonik relevan untuk produk Anda, perlakukan sebagai pembahasan validasi dan tambahan tersendiri. Mesin form-fill-seal vertikal kami membentuk kantong dan menyegelnya secara langsung: mesin pengemas segel tiga sisi enam jalur dan mesin pengemas segel empat sisi enam jalur menjalankan sachet multi-jalur, sedangkan mesin pengemas center seal sepuluh jalur membentuk sambungan belakang pada jumlah jalur yang tinggi. Mesin-mesin ini merupakan bagian dari platform vertikal otomatis penuh kami yang lebih luas.
Untuk pouch siap pakai, mesin pengemas pouch siap pakai mencengkeram kantong yang sudah jadi dan menyegelnya melalui stasiun khusus — sering kali lintasan pertama untuk meratakan dan lintasan kedua untuk menyelesaikan segel, dengan suhu yang dikendalikan per stasiun. Bila Anda ingin memutuskan format kantong terlebih dahulu, mulailah dari Hub Jenis Kemasan Pouch dan halaman format untuk standing pouch, kantong gusset, dan flat bottom pouch. Zipper yang dapat ditutup ulang adalah fitur penutup yang ditambahkan pada format-format tersebut, dengan pertimbangan integritas segelnya sendiri pada jalur zipper.
Untuk uji coba sampel dan validasi proyek, kami dapat menjalankan film dan produk Anda serta memeriksa segel sampel sebelum pengiriman, sehingga jendela penyegelan dibuktikan dalam uji coba, bukan baru ditemukan di pabrik Anda — mintalah kami memasukkan pemeriksaan segel sampel ke dalam rencana pra-pengiriman. Anda dapat melihat bagaimana kami memeriksa dan menjalankan uji coba peralatan di Pabrik & Pusat Kualitas. Untuk posisi pilihan penyegelan dalam penawaran yang lebih luas, lihat Panduan Harga Mesin Pengemas kami; untuk sistem penakaran yang mengisi kantong, lihat perbandingan metode penakaran kami.
Pertanyaan yang Sering Diajukan
Apa perbedaan antara penyegelan heat seal, impulse, band, dan ultrasonik?
Keempatnya berbeda dalam cara panas mencapai film. Hot bar panas konstan menjepit film di antara rahang yang selalu panas dan menghantarkan panas masuk dari luar. Sealer impulse memanaskan hanya selama denyut singkat dan menjaga film tetap terjepit selagi mendingin, yang dapat menghasilkan segel yang lebih bersih pada film tipis. Sealer band atau rotari membawa film melalui zona pemanasan, kompresi, dan pendinginan yang terpisah untuk operasi kontinu. Sealer ultrasonik menggetarkan horn yang dingin untuk menghasilkan panas di dalam film itu sendiri, menghasilkan segel yang sempit dengan penyebaran panas rendah. Pilihan yang tepat bergantung pada film, format, throughput, dan anggaran Anda.
Apa itu jendela penyegelan, dan mengapa hal itu penting?
Jendela penyegelan adalah rentang suhu, tekanan, dan waktu tahan di mana film tertentu tersegel dengan baik. Di dalamnya, sealant mengalir dan menyatu tanpa merusak bagian struktur lainnya; di bawahnya segel dingin dan lemah, dan di atasnya film terdistorsi atau terbakar hingga tembus. Jendela itu adalah sifat film Anda, bukan mesinnya, itulah sebabnya setpoint dibuktikan lewat uji coba, bukan disalin antarproduk. Film monomaterial yang dapat didaur ulang memiliki jendela yang lebih sempit daripada laminasi tradisional, sehingga menuntut kontrol proses yang lebih ketat.
Mengapa kantong saya bocor meskipun segelnya tampak kuat?
Karena kekuatan segel dan integritas segel adalah hal yang berbeda. Kekuatan adalah gaya yang diperlukan untuk menarik segel hingga terlepas; integritas adalah apakah ada jalur kebocoran. Segel yang lebar dan terikat kuat tetap dapat memiliki saluran mikroskopis — paling sering di tempat produk, bubuk, lemak, atau kerutan mendarat di area segel — dan saluran itu bocor meskipun segel terbukti kuat dalam uji tarik. Cara mengatasinya adalah menguji keduanya: uji kupas untuk kekuatan dan uji penetrasi zat warna atau uji gelembung untuk kebocoran.
Bagaimana cara menguji integritas segel — dan uji mana untuk apa?
Cocokkan uji dengan pertanyaannya. ASTM F88 mengukur kekuatan segel dengan mengupas segel hingga terpisah. Untuk kebocoran pada pouch makanan dan konsumen yang tidak berpori, ASTM F3039 adalah uji penetrasi zat warna yang menemukan saluran halus; ASTM F1929 adalah padanannya hanya untuk kemasan medis berpori. ASTM F2096 adalah uji gelembung cepat untuk kebocoran besar. ASTM F1140 dan F2054 memberi tekanan pada kemasan hingga pecah untuk menemukan titik terlemah. Pengujian peluruhan vakum dan validasi ISO 11607-2 mencakup pekerjaan kemasan berpenghalang tinggi dan steril. Tetapkan sedikitnya satu uji kekuatan dan satu uji kebocoran yang sesuai dengan kemasan Anda.
Dapatkah penyegelan ultrasonik bekerja menembus bubuk atau lemak di area segel?
Terkadang, dan hanya setelah validasi. Karena ultrasonik menghasilkan panas di dalam film dan mengganggu antarmuka, dalam kasus tertentu ultrasonik dapat menyegel melewati kontaminasi ringan yang mengalahkan hot bar — lini dendeng sapi yang banyak dikutip melaporkan menyegel melewati serpihan produk dan lolos uji vakum dua jam setelah beralih ke ultrasonik. Tetapi itu hanya satu aplikasi yang tervalidasi, bukan jaminan umum: hasilnya bergantung pada film, jenis dan jumlah kontaminasi, geometri horn dan anvil, serta uji coba pada produk Anda sendiri. Perlakukan sebagai sesuatu untuk dievaluasi, bukan diasumsikan.
Mengapa film monomaterial yang dapat didaur ulang lebih sulit disegel?
Laminasi tradisional menggunakan lapisan luar bertitik leleh tinggi dan sealant dalam bertitik leleh rendah, sehingga ada celah lebar antara suhu yang menyegel dan suhu yang merusak film. Film monomaterial adalah satu keluarga polimer, sehingga lapisan penyegel dan lapisan struktural meleleh pada suhu yang berdekatan dan jendela aman antara "tersegel" dan "terdistorsi" menyempit. Artinya kontrol suhu yang lebih ketat dan sering kali metode yang membatasi penyebaran panas — impulse, band berzona, atau ultrasonik — meskipun hot bar yang terkendali dengan baik dengan lapisan sealant rekayasa juga dapat bekerja.
Kapan ultrasonik sepadan dibandingkan heat sealing?
Biaya ultrasonik yang lebih tinggi sepadan pada sekumpulan masalah yang terbatas: kontaminasi di dalam segel yang menyebabkan kantong bocor, film peka panas atau yang dapat didaur ulang dengan jendela sempit, segel yang sangat sempit dan presisi, dan keinginan untuk memangkas energi penyegelan. Di luar itu, hot bar panas konstan tetap menjadi pilihan andalan yang lebih luas dan berbiaya lebih rendah untuk sebagian besar kantong makanan dan konsumen. Keputusannya bukan "mana yang lebih baik" melainkan "apakah masalah spesifik saya berada di dalam batas ultrasonik" — dan hal itu diputuskan oleh uji coba pada film dan produk Anda.
Apa penyebab kebocoran mikro pada foil penghalang, dan bagaimana cara menguranginya?
Lapisan penghalang berupa foil tipis atau film metalized dapat retak ketika rahang penyegel mendarat dengan keras, membuka kebocoran lambat yang sering kali hanya terdeteksi oleh pengujian peluruhan vakum. Kebocoran ini dikurangi dengan mengendalikan cara rahang menutup: rahang berpenggerak servo dapat mendarat lembut dan menerapkan gaya secara bertahap alih-alih menutup dengan membanting, yang menurunkan benturan puncak pada foil, serta dengan menjaga permukaan rahang tetap bersih dan rata. Bila retak mikro foil merupakan risiko yang diketahui, tanyakan kepada pemasok tentang kontrol rahang servo dan tentang peluruhan vakum atau pemantauan segel di dalam lini.
Berapa waktu produksi (lead time) yang sebaiknya saya harapkan pada mesin penyegel dari China?
Model dasar ShengWei — konfigurasi standar mesin vertikal dan mesin pengemas pouch siap pakai kami — dikirim dalam 15–30 hari kerja ex-works. Rakitan multi-jalur kustom dan lini terintegrasi lengkap membutuhkan waktu lebih lama; konfirmasikan lingkupnya dalam RFQ. Tambahkan kira-kira empat hingga enam minggu transit laut ketika membandingkan waktu produksi ex-works dengan waktu terkirim, dan perlakukan peralatan uji integritas segel serta perkakas khusus apa pun sebagai butir tersendiri dalam penawaran, bukan sebagai pertimbangan susulan.
Kirim Film dan Produk Anda untuk Mendapatkan Rekomendasi Penyegelan
Kirimkan kepada kami struktur film dan sealant Anda, produk Anda dan apakah produk itu berdebu atau berlemak, format kantong, throughput Anda, dan standar integritas segel yang Anda gunakan sebagai acuan uji. Kami akan membalas dengan rekomendasi metode penyegelan, mesin tempat metode itu dijalankan, catatan rahang dan perkakas yang penting untuk film Anda, apakah produk Anda layak menggunakan ultrasonik, serta waktu produksi dan catatan pengiriman untuk wilayah Anda. Kami biasanya membalas dalam satu hari kerja.
info@shengweimachine.com · +86 181 2511 2025 · atau hubungi tim teknik kami secara langsung
Manajer Penjualan Internasional di ShengWei Machine